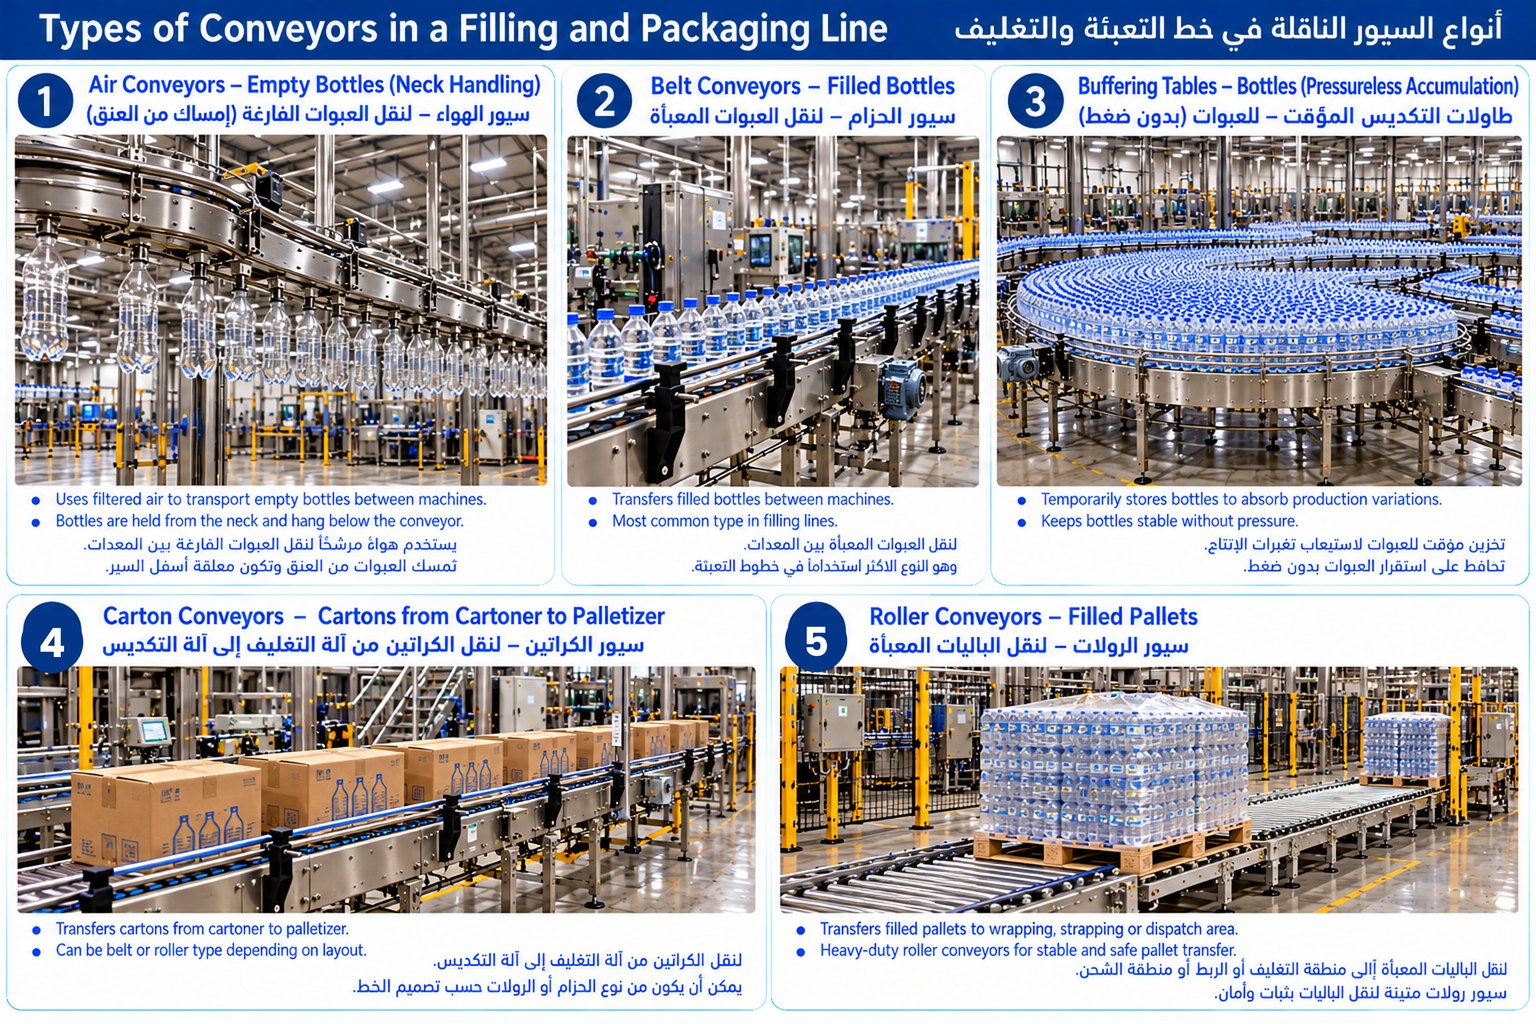
يبدأ هذا الباب بدليل تصنيف أنواع المشروبات (المياه، المشروبات الغازية، العصائر، ومشروبات الحليب) ومتطلباتها التنظيمية والفيزيوكيميائية، لأن فهم خصائص المنتج الفعلي هو ما يفسّر لاحقًا كثيرًا من خيارات تصميم خط الإنتاج. بعد أن تكون هذه الخصائص واضحة، وتكون الزجاجة جاهزة، يتحول التركيز في بقية الفصل إلى خط الإنتاج الذي يحوّلها من عبوة فارغة إلى منتج جاهز للبيع: هندسة الخط ككل، محطة النفخ، محطات الشطف والتعبئة والتغطية، أنظمة التعقيم للمنتجات الحساسة، ثم مراحل ما بعد التعبئة مباشرة — التلصيق، التغليف الثانوي، والتستيف على المنصات. هذه المحطات كانت تُعرض سابقًا كفصول منفصلة، لكنها عمليًا تشكّل تسلسلًا فيزيائيًا واحدًا تمر به كل زجاجة في ثوانٍ معدودة؛ تجميعها هنا يعكس هذا التسلسل الحقيقي على أرض المصنع، من دخول الـ Preform إلى خروج الطبق (Pallet) من نهاية الخط.
09
الباب الثاني · الفصل 9
أنواع المشروبات ومعايير تصنيفها
بعد فصول المواد وتصنيع العبوة، ننتقل إلى المنتج الذي ستحتويه؛ فنوع المشروب يوجّه اختيار المعالجة والتعبئة والتغليف. هذا الفصل لا يسأل "كيف نُعبِّئ؟" بل "ماذا بالضبط نُعبِّئ؟" — لأن نوع المنتج نفسه (مياه معدنية، مشروب غازي، عصير، أو مشروب حليب) يفرض قيودًا تنظيمية وهندسية مختلفة جوهريًا على اختيار المعدة، درجة التعقيم المطلوبة، ونوع نظام التعبئة. هذا التصنيف مرجعي بشكل خاص لأي مهندس خدمة أو مبيعات يقيّم خط إنتاج جديد أو قائم في منطقة الشرق الأوسط وأفريقيا، حيث تتنوع محافظ عملاء التعبئة بين مياه معدنية، مشروبات غازية، وعصائر ضمن نفس المجموعة الصناعية غالبًا.
9.1 التصنيف العام
لأغراض اختيار خط التعبئة، يمكن تنظيم أمثلة المشروبات في مجموعات عملية. هذه القائمة ليست تصنيفًا قانونيًا شاملًا؛ فالاسم التجاري والمتطلبات الدقيقة يُحددهما التنظيم المحلي في سوق البيع:
المياه: معدنية طبيعية، مياه ينابيع، مياه مائدة.
المشروبات المنعشة غير الكحولية (Soft Drinks): غازية أو غير غازية — عصائر فاكهة مخفَّفة، ليمونادة، مشروبات فوارة.
العصائر والنكتارات: المصنَّعة من الفاكهة أو الخضار.
الحليب ومشروبات الألبان: الحليب ومشروبات الحليب ومصل اللبن المخلوطة؛ تُعامَل كغذاء سائل وتتطلب تقييمًا مستقلًا لسلامة المنتج والمعالجة الحرارية والتصميم الصحي والتحقق من عملية التعبئة قبل مشاركة معدات المشروبات الأخرى.
هذا التصنيف ليس تفصيلًا قانونيًا بحتًا بعيدًا عن الهندسة — فهو ما يحدد مباشرة: هل يحتاج الخط محطة معالجة مياه كاملة أم جزئية (القسم 9.2)، هل يحتاج نظام تعبئة بالضغط المضاد أم يكفي نظام مستوى بسيط (الفصل 11)، وهل يحتاج تعقيمًا كاملاً (الفصل 12) أم تكفي معالجة حرارية أخف.
9.2 المياه: التعريفات ومتطلبات المعالجة
الفرق بين "المياه المعدنية الطبيعية" و"مياه الينابيع" و"مياه المائدة" ليس تسويقيًا فقط، بل يحدد هندسيًا أين يمكن التعبئة وبأي درجة من التدخل التصنيعي المسموح به:
المياه المعدنية الطبيعية: يجب أن تُستخرَج من مصدر جوفي محمي من التلوث، بتركيب معدني ثابت ضمن نطاق تذبذب طبيعي معروف، ودون أي معالجة تُغيّر محتواها. الشرط الهندسي الأكثر صرامة هنا: يجب أن تتم التعبئة عند موقع النبع نفسه — وهو قيد جغرافي يحدّد مباشرة تصميم المصنع وموقعه (الفصل 17)، على عكس بقية فئات المشروبات التي يمكن تصنيعها في أي موقع.
مياه الينابيع: شروط حماية مماثلة للمياه المعدنية، لكن دون اشتراط ثبات تركيب معدني معين.
مياه المائدة: الوحيدة من بين الثلاث التي هي منتج "مُصنَّع" فعليًا — خليط من مياه الشرب و/أو المياه المعدنية مع إضافات مسموح بها (كلوريد الصوديوم، أملاح)، ما يمنح مرونة تصنيعية أكبر بكثير من الفئتين السابقتين.
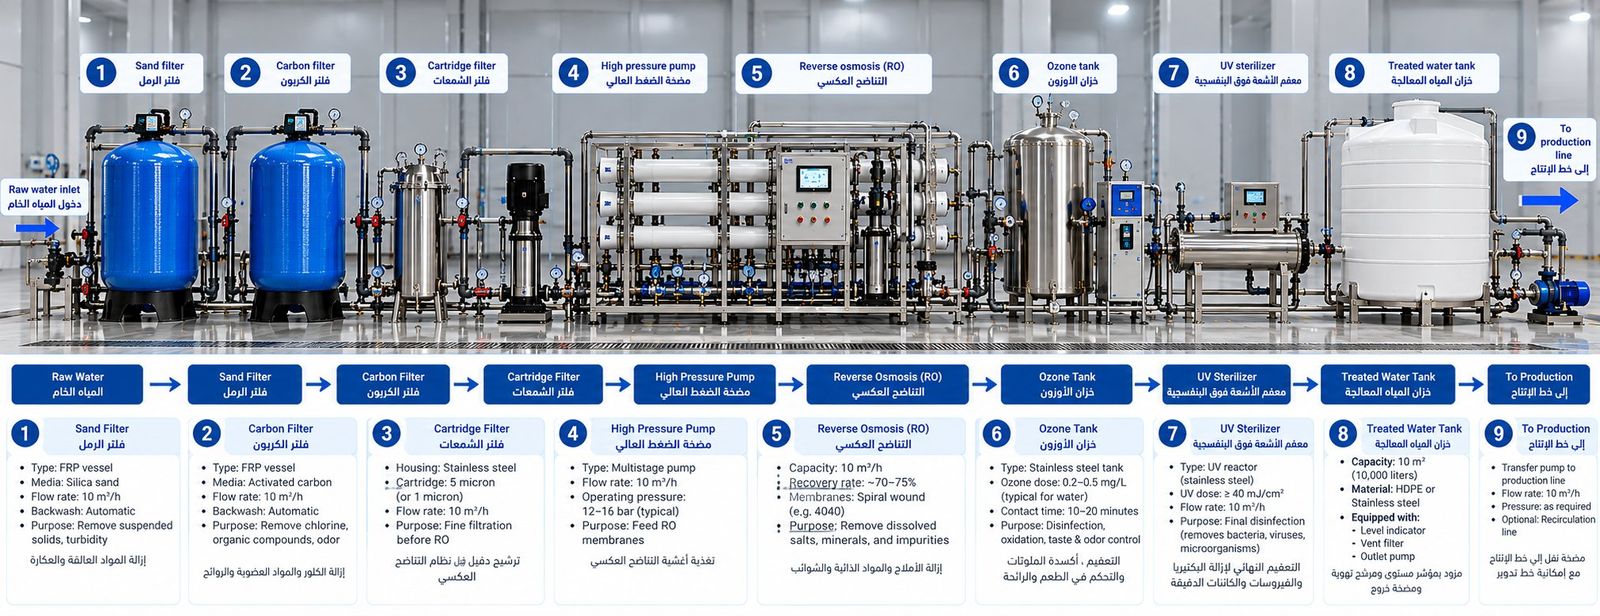
معالجة المياه (لمياه المائدة والمياه المنقّاة تحديدًا؛ إذ لا يُسمح للمياه المعدنية الطبيعية إلا بمعالجات محدودة كفصل الحديد والكبريت وضبط CO₂) تمر بخطوات معيارية حسب جودة المصدر الخام، وهي معرفة تشغيلية أساسية لأي مهندس مسؤول عن محطة معالجة المياه (القسم 20.5)، ويلخّصها الشكل 9.1 أدناه.
صورة 9.1مولَّدة بالذكاء الاصطناعيمحطة معالجة مياه نموذجية لخط تعبئة (سعة إرشادية 10 م³/ساعة): من مدخل المياه الخام عبر فلتر الرمل وفلتر الكربون المنشَّط وفلتر الشمعات، ثم مضخة الضغط العالي ووحدة التناضح العكسي (RO)، فخزان الأوزنة ومعقّم الأشعة فوق البنفسجية، وأخيرًا خزان المياه المعالجة ومضخة النقل إلى خط الإنتاج. الشريط السفلي يوضح ترتيب الوحدات ومواصفاتها النموذجية؛ القيم إرشادية لهذه السعة وتتغير مع جودة المصدر الخام والسعة المطلوبة، وتُحدَّد فعليًا في مواصفة المحطة (القسم 20.5).
في كثير من مواقع الشرق الأوسط وأفريقيا ترتكز محطة المعالجة على وحدة تناضح عكسي (RO) نظرًا لارتفاع الأملاح الذائبة في المصادر المتاحة، مع إعادة معدنة بعدها لضبط الطعم والتركيب النهائي؛ كما تُستخدم الأوزنة على نطاق واسع كخطوة تعقيم أخيرة قبل التعبئة، لأن الأوزون يتحلل إلى أكسجين، مع ضرورة ضبط جرعته ومراقبة تكوّن البرومات (حدّها الأقصى 10 ميكروغرام/لتر) في المياه الحاوية على البروميد. هذا التسلسل عمليًا هو الأساس التقني الذي تُبنى عليه أي مواصفة محطة معالجة مياه (Water Treatment Plant Spec) عند تقييم عرض فني لعميل جديد — والقرار بين الأسلوب الفيزيائي والكيميائي لإزالة الجراثيم تحديدًا يتأثر بمدى حساسية المنتج النهائي لأي أثر كيميائي متبقٍ (طعم أو رائحة)، لا بالتكلفة وحدها.
الشكل 9.1 يلخّص هذا التسلسل بصريًا من المياه الخام إلى المياه المعالَجة الجاهزة، مع توضيح تفرّع خطوة إزالة الجراثيم بين الأسلوب الفيزيائي والكيميائي.
شكل 9.1 — مخطط معالجة المياه: خطوات المعالجة القياسية حسب جودة مصدر المياه الخام، وتفرّع خطوة إزالة الجراثيم بين الأسلوب الفيزيائي والكيميائي.
9.3 المشروبات المنعشة غير الكحولية: القيود التركيبية التي تحكم خط الإنتاج
فئة المشروبات المنعشة غير الكحولية "Soft Drinks" (غازية أو غير غازية: عصائر مخفَّفة، ليمونادة، مشروبات فوارة) تشترك جميعها في الاعتماد على مياه معالَجة (القسم السابق) بالإضافة إلى نكهات، لكنها تختلف في نسب المكونات المسموح بها تنظيميًا — وهذه النسب تنعكس مباشرة على تصميم نظام الجرعات (Dosing System) في محطة التحضير:
الكافيين في مشروبات الكولا عادة نحو 90-150 ملغ/لتر (مصحوبًا بحمض الفوسفوريك)؛ والحد الأمريكي للمشروبات من نوع الكولا 200 ملغ/لتر (0.02%)، وفي الاتحاد الأوروبي يجب وسم أي مشروب يتجاوز 150 ملغ/لتر بعبارة «محتوى مرتفع من الكافيين». والكينين في المشروبات الغازية (كالتونيك) بحد أقصى 83 ملغ/لتر وفق اللائحة الأمريكية.
المحليات البديلة لها حدود قصوى محددة (ملغ/لتر) في المشروبات المنكّهة قليلة السعرات وفق لائحة الاتحاد الأوروبي للمضافات (1333/2008): سكارين 80، سيكلامات 250، أسبارتام 600، أسيسولفام-K 350، سكرالوز 300 — والقيم تختلف بين الأسواق، فيُرجَع دائمًا إلى المواصفة المحلية المعتمدة (مثل مواصفات هيئة التقييس الخليجية GSO) وتُراعى عند معايرة نظام الجرعات لمنتجات "الدايت" أو قليلة السعرات.
الحد الأدنى لمحتوى الفاكهة الفعلي (وليس النكهة فقط) في عصائر الفاكهة المخفَّفة يختلف حسب الفاكهة (القيم هنا وفي البند التالي من الإرشادات الألمانية للمشروبات المنعشة Leitsätze für Erfrischungsgetränke كمثال مرجعي، وتختلف في مواصفات GSO والأسواق الأخرى): 30% للفاكهة التفاحية (Kernobst: التفاح والكمثرى) والعنب، 6% للحمضيات فقط (لأن نكهتها أقوى نسبيًا)، و10% لبقية الفواكه.
الليمونادة: كانت الإرشادات تشترط حدًا أدنى 7% سكر كلي وزنًا، وأُلغي هذا الشرط في تحديث 2024؛ فيكفي اليوم وجود مكونات تعطي طعمًا حلوًا (سكر أو محليات).
المشروبات الفوارة هي الفئة الوحيدة التي يجوز فيها استخدام نكهات صناعية بالكامل ومُلوِّنات (كالكراميل) دون أي اشتراط لمحتوى فاكهي حقيقي — وهو ما يفسر بساطة تركيبتها النسبية مقارنة بالفئات الأخرى.
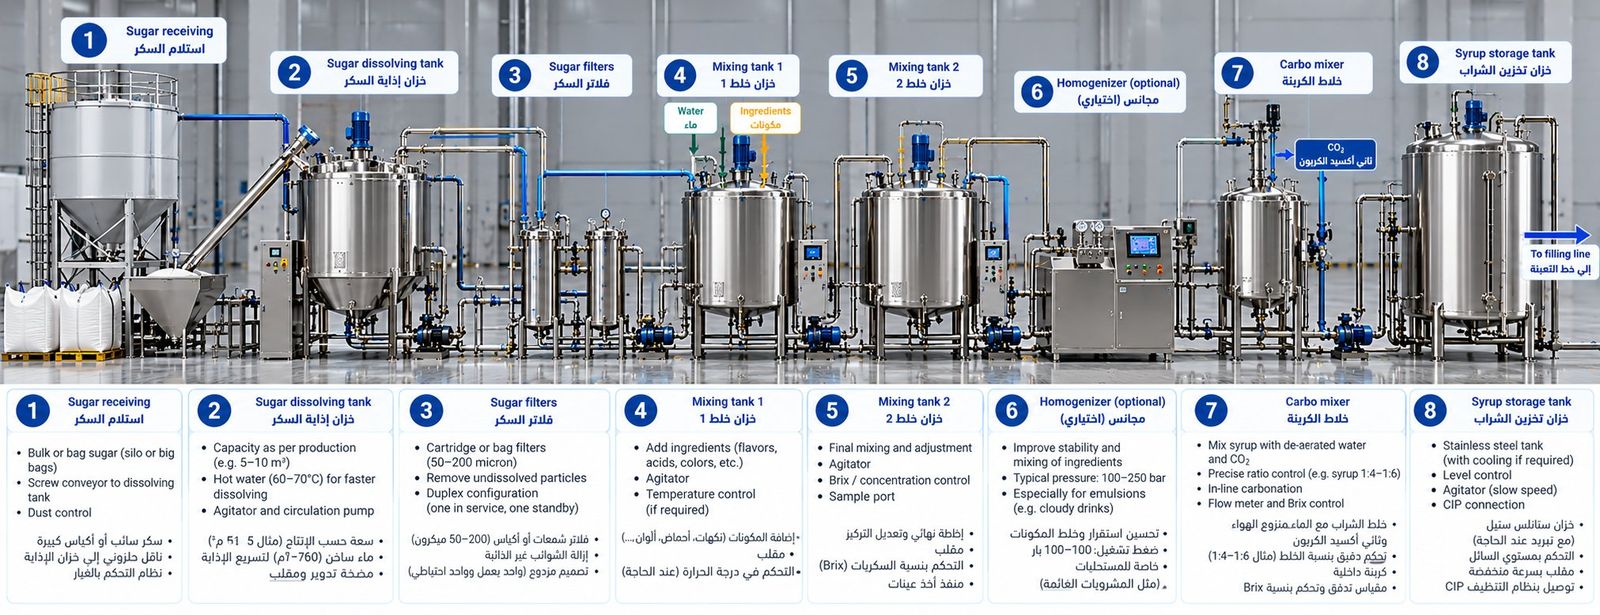
تسلسل الإنتاج النموذجي لهذه الفئة (خزان إذابة السكر ← ترشيح ← نظام جرعات يضيف النكهات والإضافات ← تجنيس (اختياري، للمنتجات التي تحتوي على عصير أو مستحلبات) ← خزان الشراب النهائي ← خلاط (Mixer) يمزج الشراب بالماء المعالج ← تبريد ← كربنة نهائية) هو ما يغذّي مباشرة محطة التعبئة التي ناقشناها بالتفصيل في الفصل الحادي عشر، بما في ذلك اعتبارات الغازات والضغط والحرارة التي أضفناها في الأقسام 11.9-11.13.
صورة 9.2مولَّدة بالذكاء الاصطناعيغرفة الشراب (Syrup Room) التي يصفها هذا القسم: استلام السكر سائبًا أو بأكياس كبيرة، ثم خزان الإذابة بماء ساخن ومقلّب ومضخة تدوير، فمرشّحات السكر المزدوجة، ثم خزانا الخلط لإضافة النكهات والأحماض والألوان وضبط درجة السكريات (Brix)، والمجانس الاختياري للمشروبات الغائمة، فخلاط الكربنة الذي يمزج الشراب بالماء منزوع الهواء وثاني أكسيد الكربون بنسبة مضبوطة، وأخيرًا خزان تخزين الشراب المغذّي لمحطة التعبئة. القيم المذكورة إرشادية وتتغير مع التركيبة والسعة المطلوبة.
9.4 العصائر: تعريفات تنظيمية دقيقة تمنع الغموض التجاري
التوجيه الأوروبي الخاص بعصائر الفاكهة يضع تعريفات صارمة تمنع الالتباس بين مصطلحات تبدو مترادفة للمستهلك العادي لكنها مختلفة قانونيًا وتصنيعيًا (وفق التوجيه 2001/112/EC بصيغته المعدلة بالتوجيه 2012/12/EU):
الفاكهة: أساسًا فاكهة ذات نواة، تفاحية، طرية، عنب، فاكهة برية واستوائية — مع استثناء صريح: الطماطم تُعدّ فاكهةً لأغراض التوجيه الأوروبي الخاص بالعصائر، رغم تصنيفها المطبخي المعتاد ضمن الخضراوات.
هريس الفاكهة (Fruit Purée): منتج قابل للتخمر غير مخمَّر، ناتج عن تمرير الجزء الصالح للأكل من الفاكهة عبر مصفاة دون فصل العصير عنه.
هريس الفاكهة المركّز (Concentrated Fruit Purée): هريس الفاكهة بعد إزالة جزء من محتواه المائي الطبيعي فيزيائيًا فقط.
اللب أو الخلايا (Pulp or Cells): أجزاء صالحة للأكل من الفاكهة نفسها دون فصل العصير؛ وفي الحمضيات هي أكياس العصير من الغلاف الداخلي للثمرة.
هذه التمييزات الدقيقة ليست أكاديمية بحتة: هي ما يحدد ما يمكن كتابته على الملصق (الفصل 13) دون مخالفة تنظيمية، وما يحدد متطلبات معدة التعبئة نفسها — منتج يحتوي لبًا أو خلايا فاكهة أو هريسًا يحتاج نظام تعبئة يتحمل جزيئات صلبة (القسم 11.8)، بينما عصير مُصفَّى بالكامل لا يحتاج هذا التعقيد الإضافي.
9.5 مشروبات الحليب ومصل اللبن المخلوطة: الفئة الأكثر حساسية هندسيًا
فئة متنامية اقتصاديًا (زبادي شرب، مشروبات حليب مُكربنة ووظيفية) تُعامَل تنظيميًا كغذاء سائل، ما يعني أنها قابلة للتعبئة على خطوط تعبئة المشروبات القياسية بعد تعديلات معينة — لكنها الفئة الأكثر تطلبًا من حيث حساسية المعالجة بين كل الفئات المذكورة في هذا الفصل.
القيم الفيزيوكيميائية المرجعية لهذه الفئة مهمة عمليًا عند معايرة معدات القياس والتحكم:
الكثافة: 1.026-1.033 غ/سم³ عند 20°م للحليب الخام (تقل كلما زادت نسبة الدسم — عكس ما قد يُفترض بديهيًا).
اللزوجة: 1.76 مليباسكال·ثانية للحليب كامل الدسم السائل، مقابل نحو 23 مليباسكال·ثانية للحليب المبخَّر (المكثّف غير المحلّى) كامل الدسم، أما المكثّف المحلّى فلزوجته أعلى بكثير — فرق يزيد على ثلاثة عشر ضعفًا، يفرض إعادة تقييم كاملة لاختيار نوع صمام التعبئة (القسم 11.11) عند التحول من منتج لآخر.
الحموضة (pH): 6.6-6.8 — قريبة من المحايد، على عكس المشروبات الغازية الحمضية (القسم 9.3)، وهو بالضبط ما يجعل هذه الفئة بيئة نمو مثالية للكائنات الدقيقة ويستوجب معالجة حرارية أو تعقيمًا أكثر صرامة.
التوصيلية الكهربائية: 4-5.5 ملليزيمنز/سم للحليب الخام — قيمة مرجعية مفيدة عند اختيار مقياس تدفق مغناطيسي (القسم 11.2) مقابل مقياس كوريوليس.
مصل اللبن (Whey، الناتج الثانوي من صناعة الجبن) يحتفظ بنحو 50% من المكونات الغذائية للحليب الأصلي (مصدر جيد للكالسيوم)، ويُستخدم بشكل متزايد كأساس اقتصادي لمشروبات وظيفية مبتكرة بدلًا من التخلص منه كنفاية صناعية.
معالجة الحليب تتفرّع بعد الفصل المركزي الأولي (فصل القشدة عن الحليب منزوع الدسم، ثم ضبط نسبة الدسم المطلوبة) إلى مسارين رئيسيين: مسار البسترة (تسخين أقل شدة نسبيًا ← تبريد ← تعبئة عادية مع الحفاظ على سلسلة تبريد مستمرة)، ومسار UHT بنوعيه المباشر وغير المباشر (تسخين فائق قصير جدًا ← تبريد ← تخزين معقم ← تعبئة معقمة بالكامل — الفصل الثاني عشر من هذا الكتاب). حساسية هذه المنتجات الشديدة للأكسجين والتلوث الميكروبي (بسبب حموضتها شبه المحايدة كما ذكرنا أعلاه) تجعل التعبئة المعقمة أو الحفاظ الصارم على سلسلة التبريد شرطًا لا غنى عنه وليس خيارًا تحسينيًا إضافيًا، مع ضرورة تقليل تلامس المنتج مع الأكسجين أثناء التعبئة نفسها قدر الإمكان لأن ذلك يُسرِّع نمو الكائنات الهوائية تحديدًا.
الشكل 9.2 يوضّح بصريًا تفرّع مساري البسترة وUHT بعد الفصل المركزي، وصولًا إلى نوع التعبئة المطلوب لكل مسار.
شكل 9.2 — مخطط معالجة الحليب ومصل اللبن: تفرّع مساري البسترة وUHT بعد الفصل المركزي، وصولًا إلى نوع التعبئة المطلوب لكل مسار.
9.6 لماذا يهم هذا التصنيف مهندس الخدمة والمبيعات
بالنسبة لمهندس مسؤول عن تقييم أو تسعير خط إنتاج جديد أو خدمة خط قائم، هذا التصنيف التنظيمي يترجَم مباشرة إلى قرارات هندسية وتجارية:
نوع المنتج المستهدف يحدد ما إذا كانت محطة معالجة المياه (القسم 9.2) تحتاج مرحلة إزالة جراثيم كاملة أم تكفي معالجة أساسية فقط.
محتوى الفاكهة الحقيقي أو وجود "خلايا فاكهة" (القسم 9.4) يحدد ما إذا كان نظام التعبئة يحتاج تصميمًا خاصًا للجزيئات الصلبة (القسم 11.8) أم يكفي نظام تعبئة قياسي.
درجة الحموضة (منخفضة في المشروبات الغازية، شبه محايدة في منتجات الحليب) هي أفضل مؤشر أولي سريع لتقدير مستوى التعقيم المطلوب فعليًا (الفصل 12) قبل الدخول في تفاصيل أعمق.
الفرق الهائل في اللزوجة بين فئات المنتجات (من الماء شبه الصافي إلى الحليب المكثَّف) هو ما يحدد ما إذا كان خط واحد مرن (Multi-product Line) قابلًا للتصميم أصلًا لخدمة أكثر من فئة منتج، أم أن كل فئة تحتاج خطًا منفصلًا بمعدات مختلفة جوهريًا.
فهم هذا التصنيف قبل الدخول في نقاش هندسي تفصيلي مع العميل يوفر وقتًا كبيرًا في مرحلة تحديد نطاق المشروع (Scoping)، ويقلل من مخاطر تقديم عرض فني لا يناسب فعليًا طبيعة المنتج الذي ينوي العميل تصنيعه.
10
الباب الثاني · الفصل 10
هندسة خطوط الإنتاج
10.1 تصميم الخط (Line Design)
خط تعبئة PET الحديث هو سلسلة من المحطات المتصلة ميكانيكيًا ومنطقيًا: تشكيل الزجاجة (النفخ)، الشطف (وقد يُستغنى عنه في بعض تكوينات Combi المعتمدة)، التعبئة، التغطية، التلصيق، التغليف الثانوي، ثم التغليف الثالثي وإعداد المنصات. تصميم الخط لا يعني فقط اختيار كل محطة على حدة، بل هندسة التدفق الكلي بحيث تعمل جميع المحطات بسرعة متوازنة (Line Balancing) دون أن تصبح أي محطة عنق زجاجة يعيق البقية.
مخطط تدفق كامل لخط تعبئة PET من محطة النفخ حتى نهاية الخط (Layout علوي Top-view) مع اتجاه حركة الزجاجات.
يبدأ تصميم أي خط جديد بتحديد "السرعة المرجعية" (Reference Speed) للخط بأكمله — عادة سرعة المحطة الأكثر تعقيدًا أو الأعلى تكلفة استثمارية (غالبًا محطة النفخ أو التعبئة)، ثم تُختار بقية المحطات بسعة مطابقة أو أعلى قليلًا من هذه السرعة المرجعية (هامش أمان يتراوح عادة بين 5-20% ويزداد كلما ابتعدت المحطة عن المحطة الحرجة، القسم 10.11) لضمان ألا تصبح محطة أرخص نسبيًا هي عنق الزجاجة الفعلي للخط بأكمله. هذا المبدأ البسيط، رغم وضوحه النظري، يُنتهَك أحيانًا في مشاريع تصميم متسرعة تركز الميزانية على المحطات "الرئيسية" الظاهرة وتُهمل محطات ثانوية (كالتلصيق أو التغليف الثانوي) قد تصبح لاحقًا عنق الزجاجة الفعلي غير المتوقع.
10.2 السعة الإنتاجية (Capacity)
تُقاس سعة خط الإنتاج بعدد الوحدات في الساعة (Bottles Per Hour – BPH)، وهي القيمة الاسمية (Nominal Speed) التي تُحدد بناءً على أبطأ محطة في الخط (المحطة المُحدِّدة للسرعة، عادة محطة التعبئة (Filler) في خطوط المشروبات الغازية أو محطة التغطية (Capper) في بعض التصاميم). من المهم التمييز دائمًا بين السعة الاسمية (المُعلنة من الشركة المصنعة للمعدات) والسعة الفعلية المتحققة بعد احتساب التوقفات والخسائر الحقيقية — وهو جوهر مفهوم OEE الذي نناقشه بالتفصيل في الفصل 26.
10.3 عنق الزجاجة الإنتاجي (Bottleneck)
عنق الزجاجة هو المحطة التي تحدد السعة القصوى للخط بأكمله، بصرف النظر عن مدى سرعة بقية المحطات. مبدأ أساسي في هندسة خطوط الإنتاج: تحسين أي محطة غير عنق الزجاجة لا يرفع إنتاجية الخط الكلية — فقط تحسين عنق الزجاجة نفسه، أو نقل عنق الزجاجة إلى محطة أخرى ذات سعة أعلى، يحقق ذلك. تحديد عنق الزجاجة الحقيقي (وهو قد يتغير حسب نوع المنتج والحجم المُصنَّع) هو أول خطوة تشخيصية في أي مشروع تحسين إنتاجية.
من المهم إدراك أن عنق الزجاجة ليس بالضرورة ثابتًا عبر جميع ظروف التشغيل: خط قد يكون عنق زجاجته محطة النفخ عند إنتاج زجاجة كبيرة الحجم (تتطلب وقت تبريد أطول)، لكن عنق الزجاجة نفسه ينتقل إلى محطة التغطية عند التحول لإنتاج زجاجة أصغر بمعدل دوران أعلى. هذا يعني أن تحليل عنق الزجاجة يجب أن يُجرى لكل تركيبة منتج/حجم على حدة، وليس مرة واحدة فقط عند تصميم الخط الأولي.
10.4 كفاءة الخط (Line Efficiency)
كفاءة الخط تُقاس عادة بنسبة الإنتاج الجيد الفعلي إلى ما كان يمكن إنتاجه بالسرعة الاسمية خلال الوقت المخطط — أي نسبة الوقت الإنتاجي الكامل (بعد خصم خسائر التوفر والأداء والجودة) إلى الوقت المخطط — وتتأثر بثلاث فئات خسائر رئيسية: خسائر التوفر (أعطال وتغييرات تجهيز)، خسائر الأداء (توقفات صغيرة وتشغيل بسرعة أقل من الاسمية)، وخسائر الجودة (منتج مرفوض أو يحتاج إعادة عمل). هذه الفئات الثلاث هي نفسها الركائز الثلاث لمؤشر OEE (الفصل 26).
10.5 التخزين المؤقت (Buffering)
نظرًا لاختلاف طبيعة الأعطال بين المحطات (بعضها متكرر وقصير كمحطة التعبئة، وبعضها نادر لكن أطول كتغيير قالب النفخ)، تُدرَج مناطق تخزين مؤقت (Buffer/Accumulation Tables) بين المحطات الرئيسية لامتصاص فروقات التوقف القصيرة دون إيقاف الخط بأكمله فورًا. تصميم سعة الـ Buffer المناسبة (بالثواني أو الزجاجات) هو توازن هندسي بين تكلفة المساحة والمعدات الإضافية من جهة، ومقدار الحماية من التوقفات المتتالية (Cascading Stops) من جهة أخرى.
قاعدة تجريبية شائعة في تصميم خطوط التعبئة: توفير سعة تخزين مؤقت تعادل 60-180 ثانية من الإنتاج بين المحطات الحرجة (كافية لامتصاص معظم التوقفات القصيرة الشائعة دون توقف كامل للخط)، مع سعة أكبر أحيانًا بين مجموعات محطات ذات طبيعة أعطال مختلفة تمامًا (مثلًا بين مجموعة النفخ/الشطف/التعبئة/التغطية من جهة، ومجموعة التلصيق/End-of-Line من جهة أخرى) لأن هاتين المجموعتين غالبًا ما تخضعان لجداول صيانة وأنماط أعطال مختلفة جوهريًا.
متحركدور طاولة التجميع (Buffer) — عند توقف محطة التلصيق لثوانٍ، تمتلئ منطقة التجميع تدريجيًا وتستمر محطة التعبئة (الحرجة) في العمل، ثم تُفرَّغ التراكمات بعد عودة التلصيق.
10.6 التزامن (Synchronization)
التزامن الميكانيكي والكهربائي بين محطات الخط (عبر أنظمة تحكم مركزية PLC، الفصل 29) يضمن انتقال الزجاجة بسلاسة من محطة لأخرى دون تصادم أو تراكم غير متحكم فيه، خاصة في نقاط النقل الحرجة (مثل انتقال الزجاجة من عجلة النفخ إلى ناقل الشطف). أنظمة الاستشعار الحديثة (Photo-eyes وEncoders) تراقب موضع كل زجاجة أو مجموعة زجاجات لحظيًا وتضبط سرعة المحطات المتجاورة تلقائيًا للحفاظ على تدفق متجانس ومنع الانسدادات (Jams)، وهي أحد أهم مصادر التوقفات الصغيرة المتكررة (Micro-stops) في أي خط إنتاج حقيقي.
10.7 تخطيط مسار الخط فيزيائيًا (Physical Line Layout)
إضافة للتزامن المنطقي بين المحطات، يجب مراعاة التخطيط الفيزيائي للخط داخل صالة الإنتاج: شكل الخط المستقيم (In-line) يبسّط الصيانة والوصول لكل محطة لكنه يتطلب مساحة أرضية طويلة نسبيًا، بينما التخطيط على شكل حرف U أو مستطيل مغلق يوفر مساحة أرضية لكنه قد يعقّد الوصول لبعض المحطات الداخلية. القرار يعتمد على شكل ومساحة صالة الإنتاج المتاحة فعليًا (الفصل 17)، وعلى عدد الخطوط المخطط لوضعها في نفس الصالة (خطوط متعددة متوازية قد تتشارك بعض المرافق المساندة كنقاط تجميع النفايات أو محطات تغذية المواد الخام لتوفير المساحة والتكلفة).
10.8 مرونة الخط للتحويل بين المنتجات (Changeover Flexibility)
خط الإنتاج الحديث نادرًا ما يُنتج منتجًا واحدًا فقط طوال الوقت؛ فهو يتحول باستمرار بين أحجام وأشكال زجاجات مختلفة، وأحيانًا بين منتجات مختلفة تمامًا (مياه، عصير، مشروب غازي). سرعة وسهولة هذا التحويل (Changeover Time) عامل تصميمي أساسي يؤثر مباشرة على السعة الفعلية المتاحة (كما سنرى في الفصل 27 عند مناقشة اختيار سعة الخط). التصاميم الحديثة تعتمد بشكل متزايد على آليات تعديل سريع بلا عدة (Tool-less Quick Changeover) تسمح بتغيير أدلة التوجيه (Guide Rails) وأجزاء التلامس مع الزجاجة في دقائق معدودة بدلًا من ساعات، وهو استثمار إضافي في التصميم الأولي يُسترد بسرعة في المصانع ذات التنوع الإنتاجي العالي.
10.9 منهجية SMED في تقليل زمن التحويل
منهجية SMED (Single-Minute Exchange of Die، أي «تغيير القالب في أقل من عشر دقائق»)، التي طوّرها المهندس الياباني شيغيو شينغو (Shigeo Shingo) ضمن نظام إنتاج تويوتا، تُطبَّق على نطاق واسع اليوم في خطوط تعبئة المشروبات لتقليل زمن التحويل بين المنتجات. المبدأ الأساسي هو التمييز بين نوعين من إجراءات التحويل: الإجراءات الداخلية (Internal Setup) التي لا يمكن تنفيذها إلا والخط متوقف تمامًا (كتغيير قالب النفخ نفسه)، والإجراءات الخارجية (External Setup) التي يمكن تحضيرها مسبقًا والخط لا يزال يعمل على المنتج الحالي (كتجهيز أدلة التوجيه الجديدة، إحضار الأغطية والملصقات للمنتج القادم، ومعايرة مسبقة لبعض الإعدادات على معدة احتياطية). تحويل أكبر قدر ممكن من الإجراءات الداخلية إلى إجراءات خارجية، مع تبسيط الإجراءات الداخلية المتبقية (استبدال ربط البراغي بآليات تثبيت سريع مثلًا)، هو ما يسمح لبعض خطوط التعبئة المتقدمة بتقليل زمن التحويل من ساعات إلى أقل من 20-30 دقيقة لبعض أنواع التحويلات.
10.10 حساب عدد الخطوط الموازية المطلوبة (Line Sizing)
عند التخطيط لمصنع متعدد الخطوط، يجب تحديد ليس فقط سعة كل خط فردي بل العدد الأمثل للخطوط الموازية اللازمة لتغطية إجمالي الطلب المتوقع مع مراعاة عامل التوفر المتوقع (الفصل 23) وهامش أمان لأي عطل غير متوقع في أحد الخطوط. القاعدة التقريبية الشائعة: عدد الخطوط المطلوبة = (الطلب السنوي الكلي ÷ (السعة الاسمية للخط الواحد × ساعات التشغيل المخططة سنويًا × معدل OEE المتوقع)) مع تقريب لأعلى وإضافة هامش احتياطي (عادة خط إضافي واحد على الأقل في المنشآت الكبيرة) لتغطية فترات الصيانة الكبرى المجدولة أو أي عطل طويل غير متوقع دون توقف الإنتاج بالكامل.
10.11 قراءة مخطط الخط: مثال على توازن سرعات المحطات
مبدأ "منحنى V" (V-Curve) في تصميم خطوط التعبئة يلخّص القسمين 10.1 و10.5 معًا: المحطة الحرجة (التعبئة عادة) تعمل بالسرعة المرجعية 100%، والمحطات قبلها وبعدها تُختار بسرعات أعلى تدريجيًا كلما ابتعدنا عنها (105-110% للمحطات المجاورة، وحتى 115-120% لنهاية الخط) بحيث تُفرَّغ التراكمات بسرعة بعد أي توقف قصير وتبقى المحطة الحرجة مغذّاة باستمرار وغير محجوبة. مثال لخط 40,000 زجاجة/ساعة: نفخ 42,000، تعبئة 40,000، تلصيق 44,000، شرنك 46,000، تصفيف 48,000. لاحظ أن الخط "غير المتوازن" ظاهريًا (سرعات مختلفة) هو المتوازن فعليًا، بينما خط بسرعات متطابقة تمامًا يفقد سعة عند كل توقف صغير لأن المحطة الحرجة تُحجَب أو تتعرض للتفريغ فورًا.
منحنى V لتوازن سرعات المحطات في مثال القسم 10.11: التعبئة هي المحطة الحرجة (100%)، والمحطات قبلها وبعدها أسرع تدريجيًا لتفريغ التراكم بعد أي توقف قصير.
11
الباب الثاني · الفصل 11
أنظمة الشطف والتعبئة والتغطية
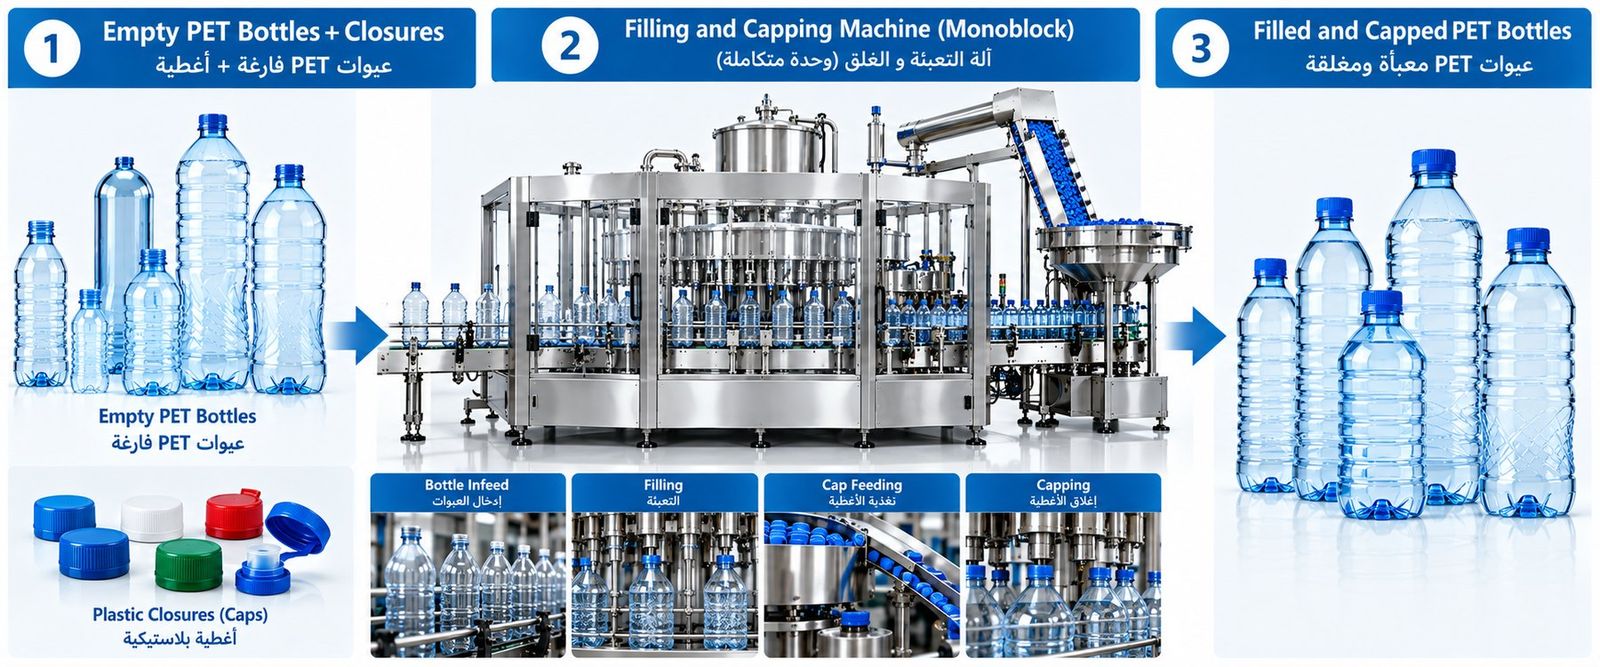
صورة 11.1مولَّدة بالذكاء الاصطناعيالوحدة المتكاملة (Monoblock) التي يتناولها هذا الفصل: العبوة تنتقل من دوّار التعبئة إلى دوّار التغطية دون ناقل بينهما، مع مسار مستقل للأغطية عبر وعاء الفرز والناقل المائل. اللوحات الأربع تقابل تسلسل المحطات في الأقسام التالية. يظهر هنا كتلتا التعبئة والتغطية؛ أما كتلة الشطف (Rinser) فتسبقهما في التكوين الثلاثي (Triblock) الشائع في خطوط المياه.
توضيح فنيدوّار محطة التعبئة مع وعاء الحلقة ورؤوس التعبئة الموزعة حوله — مستوى الملء يرتفع تدريجيًا مع دوران الزجاجة من نجم الدخول إلى نجم الخروج.
11.1 الشطف (Rinser)
قبل التعبئة، تمر الزجاجة الفارغة (المُصنَّعة حديثًا أو من مخزون مؤقت) عبر محطة شطف بالماء أو الهواء المعقم (أو كليهما) لإزالة أي غبار أو جسيمات عالقة من عملية النفخ والمناولة. تعتمد الأنظمة الحديثة على قبضات ميكانيكية تقلب الزجاجة رأسًا على عقب أثناء الشطف (Neck-handling Rinser) لضمان تفريغ كامل للماء أو الهواء دون بقايا داخل الزجاجة قبل التعبئة مباشرة.
اختيار وسيط الشطف (ماء مقابل هواء) يعتمد على نوع المنتج وحساسيته: الشطف بالماء المعالَج أو المُعقَّم أكثر فعالية في إزالة الجسيمات الدقيقة لكنه يستهلك كميات إضافية من المياه (اعتبار مهم في مناطق شح المياه، الفصل 28)، بينما الشطف بالهواء المُرشَّح (المضغوط عبر فلاتر HEPA) يوفر المياه لكنه أقل فعالية نسبيًا في إزالة الجسيمات شديدة الالتصاق. بعض الخطوط الحديثة تجمع بين الاثنين (شطف بالماء يتبعه نفخ هواء لتجفيف الزجاجة قبل التعبئة) لتحقيق أفضل نتيجة في التطبيقات عالية الحساسية.
11.2 التعبئة (Filler)
محطة التعبئة هي غالبًا عنق الزجاجة الإنتاجي (الفصل العاشر) في كثير من خطوط الإنتاج، وأول ما يميّز آلة تعبئة عن أخرى طريقة قياس الكمية المعبأة.
تصنيف آلات التعبئة الهندسي المعياري — القائم على مبدأ قياس الكمية المعبأة لا على نوع المنتج — مفيد عمليًا عند تقييم عرض فني من مورّد معدات أو عند مقارنة تقنيات بديلة لتطبيق معين. والمرجعية التاريخية لهذا التصنيف في الصناعة الأوروبية معيارا DIN 8740 (الجزء الثاني) وDIN 8782 (1984، مسحوب حاليًا)، وتغطي سلسلة EN 415 اليوم مصطلحات آلات التغليف وتصنيفها؛ ويمكن تلخيصه في أربعة مبادئ قياس رئيسية (شكل 11.1): الجرعة بحجم ثابت، والتحكم بالمستوى، ومقياس التدفق، والوزن، يُضاف إليها التحكم الزمني بالضغط كحالة خاصة:
مبادئ القياس الأربعة: الجرعة بحجم ثابت (مكبس أو كأس)، التحكم بالمستوى، مقياس التدفق (حث مغناطيسي أو كوريوليس)، والوزن بخلية وزن تحت كل عبوة.
آلات التعبئة بالجرعة (Dosing Fillers). تقيس حجمًا ثابتًا مسبقًا بمعزل عن مستوى السائل داخل الزجاجة، عبر إحدى وسيلتين: الجرعة بكأس قياس (Measuring-cup Filler)، حيث يُملأ كأس معدني بحجم دقيق ثابت من خزان تغذية ثم يُفرَّغ بالكامل داخل العبوة؛ والجرعة بمكبس (Piston Filler)، حيث تسحب أسطوانة-مكبس حجمًا محددًا من المنتج ثم تدفعه إلى العبوة بحركة ميكانيكية مباشرة. كلا الأسلوبين يتميز باستقلالية الحجم المعبأ عن ضغط أو مستوى الخزان المغذّي، ما يجعلهما خيارًا مفضّلًا للمنتجات ذات اللزوجة العالية أو التي تحتوي على قطع صلبة (القسم 11.8)، لكن على حساب حاجة أكبر لضبط ومعايرة ميكانيكية دقيقة لكل تغيير في حجم العبوة المستهدف.
آلات التعبئة المتحكَّم بمستواها — غرفة واحدة (Level-controlled Single-chamber Fillers). هنا يُحدَّد حجم الملء بمستوى ثابت داخل العبوة نفسها (عادة عبر مجس أو أنبوب تنفيس يوقف التدفق عند بلوغ السائل ارتفاعًا معينًا في عنق الزجاجة) بدلًا من قياس حجم مسبق — وهي شائعة خصوصًا في الزجاجات الزجاجية والمشروبات الغازية — وتتفرع إلى ثلاث فئات فرعية بحسب ظرف الضغط أثناء الملء:
- التعبئة بالضغط العادي/الجاذبية (Normal-pressure / Gravity Filling): يتدفق المنتج بفعل الجاذبية فقط دون ضغط إضافي أو فراغ، وتناسب المنتجات غير الغازية منخفضة اللزوجة (المياه الساكنة، بعض العصائر).
- التعبئة بالفراغ المنخفض (Vacuum / Low-vacuum Filling): يُستخدم فراغ خفيف لسحب المنتج داخل العبوة بدلًا من الاعتماد فقط على الجاذبية، ما يرفع السرعة ويقلل تلامس المنتج مع الهواء المحيط أثناء التدفق نفسه — مناسبة لمنتجات حساسة نسبيًا للأكسجين لكن دون الحاجة لضغط مضاد كامل.
- التعبئة بالضغط المضاد الزائد (Overpressure / Counter-pressure Filling): وهي بالضبط الآلية المفصّلة في الأقسام 11.9 إلى 11.12 أدناه، حيث تُوازَن الزجاجة أولًا مع ضغط وعاء الحلقة قبل فتح صمام التعبئة — الخيار الأساسي للمشروبات الغازية.
آلات التعبئة المتحكَّم بمستواها — غرف متعددة (Level-controlled Multi-chamber Fillers). تطوير هندسي لنفس مبدأ التحكم بالمستوى، يهدف لرفع سعة الخط الإنتاجية عبر توزيع دورة التعبئة الواحدة على أكثر من غرفة أو مرحلة ضغط داخل نفس رأس التعبئة بدلًا من غرفة واحدة:
- آلات الفراغ العالي (High-vacuum Fillers): تعتمد مستوى فراغ أعمق من الفئة أحادية الغرفة، غالبًا لتطبيقات تتطلب إزالة أكسجين مكثّفة قبل التعبئة نفسها.
- آلات ثلاثية الغرف (Three-chamber Fillers): تفصل مراحل التفريغ والتعبئة والتصحيح على ثلاث غرف متمايزة ضمن دورة رأس التعبئة الواحد، ما يسمح بمعالجة كل مرحلة بشروط ضغط/فراغ مُحسَّنة لها تحديدًا دون أن تُبطئ إحداها البقية — عادة في تطبيقات السعة الإنتاجية العالية جدًا.
آلات التعبئة المتحكَّم بها زمنيًا وبالضغط (Time/Pressure-controlled Fillers). بدلًا من الاعتماد على مستوى فعلي داخل الزجاجة أو حجم مقاس مسبقًا، يُضبط الحجم المعبأ هنا كدالة لزمن فتح الصمام عند ضغط تدفق ثابت ومعروف مسبقًا (حجم = معدل تدفق ثابت × زمن فتح). هذا الأسلوب يبسّط التصميم الميكانيكي (لا حاجة لمجسات مستوى أو مقاييس تدفق مستمرة لكل رأس) لكنه يتطلب ضبطًا واستقرارًا دقيقين لضغط التغذية، إذ أي تذبذب فيه ينعكس مباشرة كخطأ في الحجم المعبأ.
آلات التعبئة بمقياس التدفق (Flow-metering Fillers). تقيس الحجم أو الكتلة المتدفقة فعليًا عبر كل رأس تعبئة في الزمن الحقيقي بدلًا من الاعتماد على مستوى أو زمن أو حجم مقاس مسبقًا، عبر إحدى تقنيتين رئيسيتين. وفي هذه العائلة يكون لكل رأس تعبئة (Filling Valve/Head) مقياس تدفق مستقل، ما يسمح بمعايرة كل رأس على حدة وضمان اتساق الكمية المعبأة بين جميع الرؤوس — وهي نقطة تفتيش أساسية في برنامج ضبط الجودة (الفصل 21):
- القياس الحجمي بالحث المغناطيسي (Magnetic-inductive / MID): يعتمد قانون فاراداي للحث الكهرومغناطيسي — يُولَّد جهد كهربائي متناسب مع سرعة تدفق سائل موصّل كهربائيًا داخل مجال مغناطيسي معروف، ويُشتق الحجم من دمج هذا الجهد عبر الزمن. يتطلب أن يكون المنتج موصّلًا كهربائيًا بدرجة كافية (معظم المشروبات المائية تفي بهذا الشرط)، وهو الأكثر شيوعًا في خطوط المشروبات بفضل دقته العالية وغياب أي أجزاء متحركة داخل مسار السائل نفسه.
- القياس الكتلي بمبدأ كوريوليس (Coriolis Mass Flow-metering): يقيس كتلة المنتج المتدفقة مباشرة (لا حجمها) عبر استشعار قوة كوريوليس الناتجة عن اهتزاز أنبوب التدفق أثناء مرور السائل به، ما يجعله غير حساس لتغيرات كثافة المنتج الناتجة عن الحرارة أو التركيبة — ميزة مهمة عند تعبئة منتجات تتفاوت كثافتها (كالمنتجات ذات نسبة سكر أو لب متغيرة) بدقة وزن/حجم صارمة. ولأن المبدأ لا يعتمد على الموصلية الكهربائية إطلاقًا، فهو الخيار اللازم — لا البديل الاختياري — للمنتجات غير الموصّلة كهربائيًا كالزيوت الغذائية، حيث لا يعمل القياس بالحث المغناطيسي أصلًا.
آلات التعبئة بالوزن (Weighing Fillers). تقيس الكتلة الفعلية المعبأة مباشرة عبر خلية حمل (Load Cell) توزن العبوة أثناء أو بعد الملء، بمعزل تام عن أي قياس حجمي وسيط. هذا الأسلوب هو الأكثر دقة من حيث الالتزام بوزن صافٍ معياري (مهم تنظيميًا لمنتجات تُباع بالوزن لا الحجم)، لكنه أبطأ نسبيًا من أساليب القياس الحجمي المستمر وأكثر حساسية للاهتزاز الميكانيكي المحيط، ما يحصر استخدامه عادة في تطبيقات محددة (كبعض منتجات الألبان أو الزيوت الغذائية) بدلًا من خطوط المشروبات عالية السرعة.
هندسة نقل العبوة: خطي مقابل دوّار. بمعزل عن مبدأ القياس المستخدم داخل رأس التعبئة، تُصنَّف آلات التعبئة أيضًا حسب هندسة حركة العبوة عبر المحطة:
الآلات الخطية (Inline Filling Machines): تتحرك العبوات في خط مستقيم عبر سلسلة من رؤوس التعبئة الثابتة، وتُستخدم عادة آلية دودة تغذية (Infeed Worm) أو نظام موقفات (Stopper System) للفصل بين العبوات بمسافات منتظمة قبل دخولها منطقة التعبئة. هذا التصميم أبسط ميكانيكيًا وأنسب للسعات الإنتاجية المتوسطة أو لخطوط بمسارين متوازيين (Twin-lane) تضاعف السعة دون تعقيد الدوّار، لكن سعته القصوى العملية أقل عادة من الآلات الدوّارة عند نفس عدد رؤوس التعبئة.
الآلات الدوّارة (Rotary Filling Machines): تسير العبوات في مسار دائري مستمر عبر تتابع من نجوم نقل (Starwheels) ودوّار تعبئة مركزي: نجم تغذية يستقبل العبوات من ناقل الخط، يُسلّمها لدوّار التعبئة (Filling Carousel) حيث تدور مع رؤوس التعبئة الثابتة عليه لمدة دورة كاملة أو جزء منها، ثم نجم تفريغ يُسلّمها إما مباشرة لمحطة التغطية (القسم 11.3) أو لنجم نقل وسيط إن كانت محطتا التعبئة والتغطية غير مدمجتين ميكانيكيًا (القسم 11.4). هذا التصميم هو المعتمد عمليًا في كل خطوط السعة الإنتاجية العالية والعالية جدًا، لأن زيادة السعة فيه تتحقق ببساطة بزيادة قطر الدوّار وعدد رؤوس التعبئة عليه دون تغيير جوهري في مبدأ التشغيل.
نقطة تصميمية إضافية تستحق الذكر: طريقة إمساك العبوة أثناء النقل تختلف جوهريًا بين الزجاج/العلب من جهة والـ PET من جهة أخرى. عبوات الزجاج والعلب المعدنية، لعدم وجود عنق قابل للإمساك بنفس طريقة PET، تُنقَل عادة عبر جيوب أو حوامل تلامس جسم العبوة (Pockets/Carriers) أو أطباق قاعدية (Pucks) تحمل قاعدتها. عبوات PET، بفضل تصميم العنق المعياري (القسم 5.4)، تُنقَل غالبًا بالإمساك من العنق مباشرة (Neck-handling) دون حاجة لدعم قاعدة العبوة — وهو ما يبسّط تصميم الناقلات والنجوم عبر الخط بأكمله ويقلل نقاط التماس مع جسم الزجاجة التي قد تحمل ملصقًا مطبقًا مسبقًا.
اختيار الفئة المناسبة من هذا التصنيف لتطبيق معين — تمامًا كاختيار مبدأ الضغط المضاد أو الجاذبية في الأقسام 11.9 إلى 11.12 — يبقى في النهاية دالة لنوع المنتج (لزوجته، حساسيته للأكسجين، احتواؤه على جزيئات صلبة) والسعة الإنتاجية المستهدفة ومتطلبات الدقة التنظيمية، لا اختيارًا تقنيًا مجردًا عن سياق التطبيق.
11.3 التغطية (Capper)
بعد التعبئة مباشرة، تُغلَق الزجاجة بغطاء (لولبي Screw Cap غالبًا في تطبيقات PET). محطة التغطية تضبط عزم الإحكام (Torque) بدقة — عزم أقل من الحد الأدنى يسبب تسريبًا محتملًا، وعزم أعلى من الحد الأقصى قد يُلحق ضررًا بحلقة الأمان (Tamper-evident Band) أو يجعل فتح الغطاء صعبًا على المستهلك. القياس المنتظم لعزم الإحكام على عينات دورية هو أحد أهم فحوصات الجودة في نهاية خط التعبئة مباشرة.
رؤوس التغطية الحديثة (Capping Chucks) تعتمد على آلية عزم انزلاقي (Torque Clutch) تفصل الدوران تلقائيًا بمجرد الوصول للعزم المستهدف المُبرمَج مسبقًا، بصرف النظر عن أي تفاوت طفيف في مقاومة الاحتكاك الفعلية لكل غطاء فردي (ناتج عن تفاوت دقيق في التصنيع أو التزييت). هذا يضمن اتساق عزم الإحكام النهائي حتى مع وجود تفاوت طبيعي بسيط بين الأغطية الفردية من نفس الدفعة.
تصميم رأس التغطية نفسه مرتبط مباشرة بنوع الغطاء المُستخدم (الفصل الثاني، القسمان 2.4 و2.9): أغطية الألمنيوم من نوع Roll-On تحتاج رأسًا يُشكِّل الخيط ميكانيكيًا أثناء الإغلاق (بكرات تشكيل Rolling Rollers)، بينما الأغطية البلاستيكية بخيط جاهز التشكيل (سواء أحادية أو ثنائية القطعة) تحتاج فقط رأس دوران وتوسيط بسيطًا نسبيًا، لكنه أكثر حساسية لدقة التوسيط الرأسي فوق فوهة الزجاجة — خاصة مع الأغطية أحادية القطعة ذات شريط الكسر الضيق، حيث يظهر أي انحراف بسيط في محاذاة الرأس مباشرة كأغطية مائلة أو حلقات أمان ممزقة جزئيًا عند الفحص البصري (الفصل 21). عدد مسارات خيط الغطاء (Single مقابل Multi-Flight) يؤثر أيضًا على سرعة دوران الرأس اللازمة لتحقيق زمن إغلاق معين ضمن دورة الآلة، وهو أحد الاعتبارات التي يجب مراجعتها عند تغيير مورّد الغطاء أو الانتقال بين تصاميم أغطية مختلفة على نفس الخط دون افتراض أن "كل الأغطية اللولبية متشابهة" من منظور رأس التغطية.
لتطبيقات الأغطية من نوع Sportscap (الدفع-السحب)، تتطلب محطة التغطية رأسًا ونظام توجيه خاصين لشكل الغطاء المُجمَّع مسبقًا، وفي الخطوط المعقمة تعقيمًا للغطاء كاملًا قبل التطبيق (الفصل 12)، ما يزيد تعقيد المحطة وعدد نقاط الفحص المطلوبة مقارنة بمحطة تغطية قياسية بغطاء لولبي بسيط.
11.4 التصميم المدمج (Monoblock / Combi)
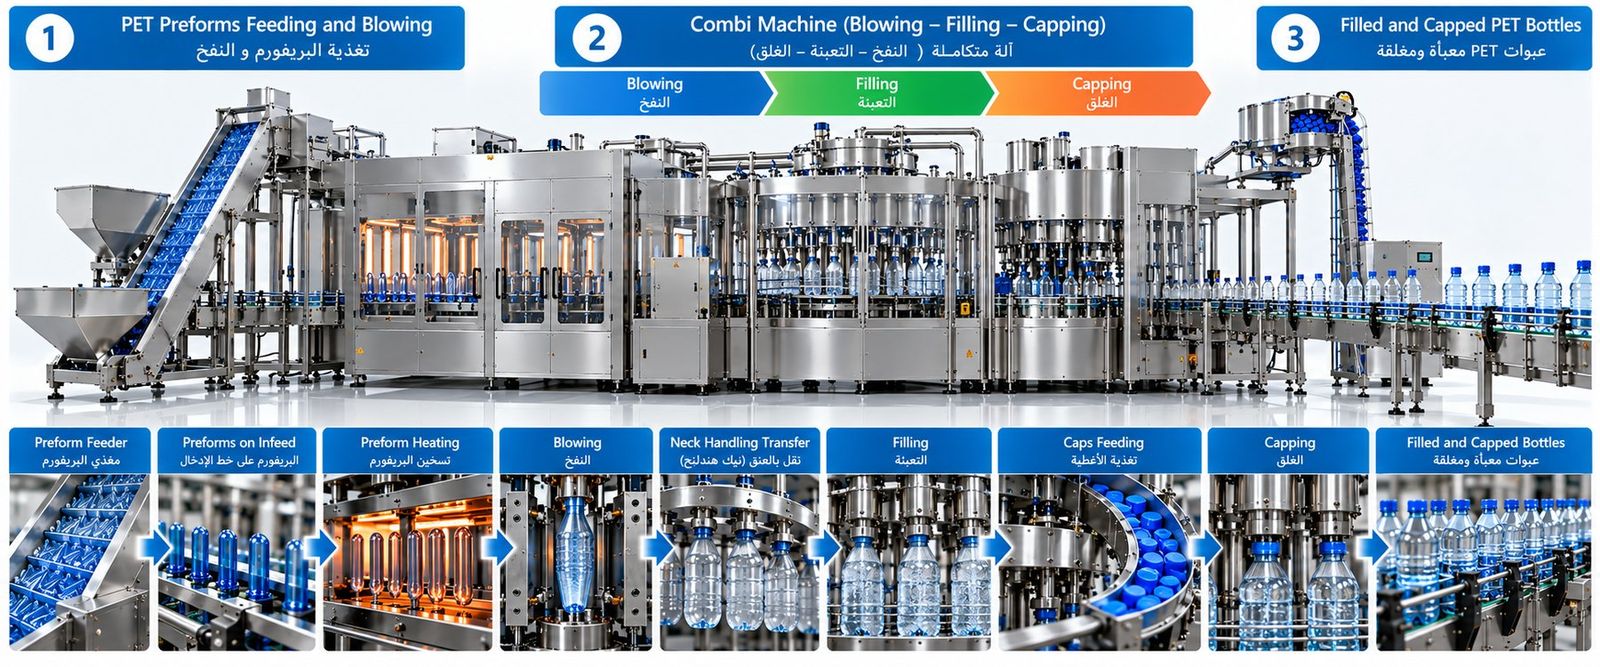
في التصاميم الحديثة، تُدمَج محطات متعددة (النفخ + التعبئة + التغطية، أو الشطف + التعبئة + التغطية) في وحدة ميكانيكية واحدة متصلة (Combi/Monoblock) بدلًا من وحدات منفصلة تربطها ناقلات. مزايا هذا الدمج: تقليل مساحة الأرضية المطلوبة، تقليل عدد نقاط النقل الميكانيكي (وبالتالي تقليل مخاطر تصادم أو سقوط الزجاجات)، وتقليل زمن بقاء الزجاجة الفارغة أو المعبأة بين المحطات (مهم خصوصًا في التعبئة المعقمة الحساسة، الفصل التالي). التحدي الرئيسي لهذا الدمج هو أن أي عطل في وحدة واحدة يوقف الوحدات الأخرى المدمجة معها فورًا، ما يرفع أهمية موثوقية كل مكوّن فردي (الفصل 23).
صورة 11.2مولَّدة بالذكاء الاصطناعيآلة Combi تجمع النفخ والتعبئة والغلق في هيكل واحد: تنتقل العبوة من عجلة النفخ إلى دوّار التعبئة بالنقل من العنق (Neck Handling) مباشرة، فيختفي الناقل الهوائي ومخزون العبوات الفارغة بين المحطتين — وهو مصدر وفر في المساحة والطاقة ونقاط التلامس. المقابل هو ما يذكره النص أعلاه: توقف أي وحدة يوقف الباقي فورًا، فتصبح موثوقية كل مكوّن (الفصل 23) شرطًا لجدوى الدمج نفسه.
11.5 التحكم بالرغوة والتقطير أثناء التعبئة
مشكلة تشغيلية شائعة تستحق فصلًا فرعيًا خاصًا بها: الرغوة الزائدة (خاصة في المشروبات الغازية) أو التقطير من فوهة رأس التعبئة بعد اكتمال الملء (Dripping) يمكن أن يسبب فوضى بصرية على الزجاجة (بقع على الملصق قبل تطبيقه) أو حتى تلوثًا تراكميًا في بيئة محطة التعبئة نفسها. الحلول الهندسية الشائعة تشمل: تصميم فوهة تعبئة مضادة للتقطير (Anti-drip Nozzle Design) تقطع تدفق السائل بشكل حاد دون قطرات متبقية، وضبط سرعة التعبئة وزاوية دخول السائل لتقليل الاضطراب (Turbulence) المسبب للرغوة الزائدة في المنتجات الغازية أو ذات اللزوجة المنخفضة.
11.6 التحقق من دقة التعبئة إحصائيًا
إضافة للمعايرة الدورية لكل رأس تعبئة (القسم 21.2)، تعتمد المصانع المتقدمة تحليلًا إحصائيًا مستمرًا لدقة التعبئة (Statistical Process Control – SPC) عبر رسم بياني لمتوسط وتوزيع أوزان أو أحجام عينات دورية من كل رأس على مخطط تحكم (Control Chart)، مع حدود تحكم عليا وسفلى محسوبة إحصائيًا (وليست فقط الحدود التنظيمية القانونية). هذا يسمح باكتشاف اتجاه انحراف تدريجي (Trend) في أداء رأس تعبئة معين قبل أن يتجاوز فعليًا الحدود المسموح بها قانونيًا، متيحًا تدخلًا وقائيًا مبكرًا بدلًا من الانتظار حتى حدوث انحراف فعلي يستوجب رفض دفعة كاملة من الإنتاج.
11.7 تصميم رأس التعبئة وعدد الرؤوس
عدد رؤوس التعبئة (Filling Valves) الموزعة حول دوار محطة التعبئة (Filler Carousel) يحدد مباشرة السعة الإنتاجية القصوى لهذه المحطة، بنفس منطق عدد التجاويف في محطة النفخ (الفصل السابع). محطة تعبئة بـ 80 رأسًا تعمل بزمن تعبئة فردي معين ستحقق سعة أعلى من محطة بـ 40 رأسًا بنفس زمن التعبئة الفردي، لكن بتكلفة استثمارية ومساحة أرضية أكبر بكثير. اختيار عدد الرؤوس الأمثل عند تصميم أو توسعة خط جديد يخضع لنفس منطق موازنة سعة الخط الذي ناقشناه في الفصل العاشر، مع مراعاة أن تعقيد الصيانة والمعايرة يزداد مع زيادة عدد الرؤوس (80 رأس تعبئة تعني 80 مقياس تدفق يحتاج معايرة دورية منتظمة بدلًا من 40 فقط).
11.8 التعامل مع المنتجات ذات المكونات الصلبة (Particulates)
بعض المشروبات (عصائر تحتوي على قطع فاكهة، مشروبات تحتوي على بذور الريحان أو الصبار مثلًا) تتطلب تصميم رأس تعبئة خاص يسمح بمرور هذه الجزيئات الصلبة دون انسداد أو تلف، عادة عبر فوهات ذات قطر داخلي أكبر من المعتاد وتصميم مسار تدفق أقل حدة في زواياه لتقليل احتكاك واحتجاز الجزيئات. مقاييس التدفق التقليدية (المغناطيسية) قد لا تكون دقيقة بما يكفي في وجود نسبة عالية من المكونات الصلبة، ما يدفع بعض المصانع لاعتماد أنظمة تعبئة حجمية بالمكابس (Piston Fillers) بدلًا من مقاييس التدفق المستمر لهذه الفئة الخاصة من المنتجات. وعندما تكون القطع كبيرة (مثل مكعبات 8 × 8 مم)، تُعتمد عادة التعبئة على مرحلتين: آلة جرعات أولى تضع القطع الصلبة في العبوة بكمية محددة، ثم آلة تعبئة ثانية تكمل السائل حتى الحجم أو المستوى المطلوب — ما يضمن نسبة قطع ثابتة في كل عبوة ويحمي صمامات التعبئة من الانسداد.
11.9 الغازات في تعبئة المشروبات الغازية وتأثيرها
في أنظمة التعبئة بمبدأ الضغط المضاد (Counter-pressure Filling، القسم 11.2) لا يقتصر التحكم على السائل نفسه، بل يمتد إلى إدارة دقيقة للغازات الثلاثة المتفاعلة داخل الزجاجة: ثاني أكسيد الكربون (CO2) المذاب أصلًا في المنتج، الأكسجين (O2) الذي يجب تقليل وجوده لحده الأدنى (خاصة في منتجات حساسة للأكسدة كالعصائر الطازجة ومنتجات الألبان)، والنيتروجين (N2) الموجود كجزء من الهواء المحيط. قابلية ذوبان كل من هذه الغازات في السائل تعتمد بشكل مباشر على درجة الحرارة — فكلما انخفضت حرارة المنتج، ازدادت قابلية ذوبان CO2 فيه (معامل الامتصاص، القسم 11.11 أدناه)، وهو ما يفسر لماذا تُبرَّد المنتجات الغازية بدقة قبل التعبئة وليس فقط لأسباب حسية.
نقطة تحكم حرجة غالبًا ما تُغفَل: نقاء غاز CO2 الموَرَّد لخط التعبئة نفسه (سواء المستخدم في تفريغ الهواء المسبق أو في وعاء الحلقة Ring Bowl المحيط بمحطة التعبئة) يجب أن يتجاوز 99.9%. أي انخفاض في هذا النقاء — سواء بسبب تسرب في نظام الفراغ، خلل في درجة حرارة تشغيل مضخة الفراغ، أو مورّد CO2 لا يفي بمواصفة النقاء المطلوبة — ينعكس مباشرة كأكسجين متبقٍ داخل كل زجاجة مُعبَّأة، بصرف النظر عن دقة أي خطوة أخرى في العملية. هذا يجعل شهادة تحليل (CoA) مورّد الـ CO2 وثيقة يجب مراجعتها بانتظام ضمن برنامج ضبط الجودة (الفصل 21)، وليس مجرد بند شراء روتيني.
11.10 خاصية الضغط أثناء التعبئة
ضغط التعبئة الفعلي يجب أن يتجاوز دائمًا ضغط تشبع CO2 في المنتج (Saturation Pressure) بهامش أمان كافٍ؛ إذا اقترب الضغط من نقطة التشبع أو انخفض دونها، يخرج الغاز من المحلول أثناء الملء نفسه مسببًا رغوة زائدة وفقدان غازية غير منضبط.
زمن "التنفيس" (Snifting Time) اللازم بعد اكتمال الملء — أي الوقت المطلوب لخفض الضغط داخل الزجاجة تدريجيًا إلى الضغط الجوي دون إثارة رغوة — يعتمد بشكل مباشر على هندسة عنق الزجاجة وحجم الفراغ العلوي (Headspace) فوق السائل. أي تعديل على تصميم عنق زجاجة قائمة على خط تعبئة يعمل بالفعل عند سعته القصوى (القسم 5.4 والفصل 6) يستدعي بالتالي إعادة التحقق من زمن التنفيس المطلوب، لا افتراض أنه سيبقى كما هو.
11.11 تأثير درجة الحرارة واللزوجة على أداء نظام التعبئة
درجة حرارة المنتج عند التعبئة تؤثر في ثلاث نتائج تشغيلية مترابطة: قابلية ذوبان CO2 (أعلى كلما انخفضت الحرارة)، زمن التنفيس اللازم (أقصر عند حرارة أقل، لأن كمية الغاز الميال للخروج من المحلول أقل)، واستهلاك غاز CO2 الإجمالي للخط (أقل عند حرارة أقل، لتراجع الحاجة لتعويض الفاقد بالرغوة). التفاوت في ضغط التشبع المرجعي بين درجات حرارة تشغيل مختلفة قد يصل إلى نحو 0.4 بار — فارق كافٍ لتفسير اختلافات ملحوظة في استهلاك الغاز وجودة الملء بين خطين يعملان بنفس الإعدادات الاسمية لكن بفارق طفيف في حرارة تبريد المنتج قبل التعبئة (الفصل 20، المرافق الصناعية).
لزوجة المنتج، من جهتها، تحدد اختيار نوع صمام التعبئة والحرارة التشغيلية المثلى، وتؤثر مباشرة على مخاطر التشغيل العملية: المنتجات عالية اللزوجة أكثر عرضة لانسداد المجس (Probe) في أنظمة التعبئة بالمستوى (القسم 11.2)، وقد تحتبس فقاعات هواء دقيقة يصعب اكتشافها بصريًا لكنها تسبب نقصًا فعليًا في الحجم أو الوزن المعبأ — نقطة تستحق اهتمامًا خاصًا عند تغيير تركيبة منتج قائم (كزيادة نسبة اللب في عصير) دون إعادة تقييم إعدادات محطة التعبئة.
11.12 خطوات عملية التعبئة بالتفصيل
عملية التعبئة الكاملة في نظام الضغط المضاد تتكوّن من تسلسل خطوات، لا تُطبَّق جميعها بالضرورة في كل خط (يعتمد ذلك على نوع العبوة ونوع المنتج):
التفريغ (Evacuation): خطوة مخصصة للزجاج فقط (عبوات البلاستيك لا تتحمل هيكليًا فرق ضغط خارجي سالب دون تشوه)، تُستخدم غالبًا كتفريغ مزدوج للمنتجات الحساسة للأكسجين: تفريغ أول، يتبعه شطف وسيط قصير بغاز وعاء الحلقة لإعادة الضغط الجوي، ثم تفريغ ثانٍ يزيل ما تبقى من الهواء تقريبًا بالكامل. في مثال تطبيقي على زجاجة 500 مل (حجم إجمالي 520 مل)، يحقق التفريغ المزدوج عند فراغ 100 مبار نسبة هواء متبقٍ من 1-1.5% فقط — وهو المعيار العملي المعتمد ميدانيًا (خفضه أكثر ممكن تقنيًا لكن على حساب سرعة الخط).
الشطف (Flushing): الخيار البديل أو المكمّل للتفريغ، وهو الأساسي بالنسبة لعبوات PET: إزاحة الهواء داخل الزجاجة بغاز CO2 (إما من وعاء الحلقة المشترك أو من قناة غاز نقي مستقلة) بدلًا من سحبه بالفراغ.
التضغيط (Pressurisation): خطوة مطلوبة فقط في أنظمة الضغط المضاد (وليست في أنظمة التعبئة بالضغط الجوي)، تُوازِن ضغط الزجاجة مع ضغط وعاء الحلقة قبل فتح صمام التعبئة، لمنع أي اضطراب مفاجئ في السائل عند بدء التدفق.
التعبئة السريعة ثم البطيئة (Fast/Slow Filling): تدفق سريع أولي، يتباطأ تلقائيًا مع اقتراب المستوى المستهدف (إما بوصول أنبوب التعبئة الطويل لسطح السائل، أو بإشارة من مجس أو مقياس تدفق/وزن) لتقليل الرغوة وتعظيم دقة مستوى الملء النهائي.
التصحيح (Correction — اختياري): خطوة إضافية في بعض أنظمة الأنابيب القصيرة لرفع دقة مستوى الملء إلى حدود σ = 1.0 مم بصرف النظر عن شكل الزجاجة، عبر دفع CO2 إضافي في عنق الزجاجة لإعادة أي فائض سائل ارتفع في أنبوب التنفيس إلى وعاء الحلقة.
الترسيب والتنفيس (Settling & Snifting): فترة انتظار قصيرة تسمح للفقاعات المحتبسة أثناء الملء بالصعود والاستقرار قبل خفض الضغط تدريجيًا للضغط الجوي (منعًا للرغوة المفاجئة عند سحب الزجاجة من رأس التعبئة)، ثم يكتمل التنفيس إلى الضغط الجوي عبر مسار غاز منفصل قبل تسليمها لمحطة التغطية (القسم 11.3).
تسلسل المراحل الست في نظام التعبئة بالضغط المضاد: التفريغ (للزجاج فقط)، الشطف بالغاز، التضغيط، التعبئة السريعة ثم البطيئة، خطوة التصحيح الاختيارية، وأخيرًا الترسيب والتنفيس.
الجدول التالي يلخّص أي من هذه الخطوات مناسب أو ممكن تقنيًا حسب نوع العبوة — مرجع سريع عند تقييم توافق خط تعبئة قائم مع الانتقال من الزجاج إلى PET أو العكس:
الخطوة
الهدف الأساسي
الزجاج
PET
التفريغ (مفرد أو مزدوج)
خفض نسبة الأكسجين
مناسب
غير قابل للتطبيق هيكليًا
الشطف بغاز وعاء الحلقة أو غاز نقي
خفض نسبة الأكسجين
ممكن
مناسب
التضغيط بغاز وعاء الحلقة أو غاز نقي
بناء ضغط التعبئة وخفض الأكسجين
مناسب/ممكن
مناسب/ممكن
التعبئة السريعة ثم البطيئة
ملء سريع بدقة مستوى عالية
مناسب
مناسب
التصحيح
رفع دقة مستوى الملء (σ = 1.0 مم)
ممكن
ممكن
الترسيب والتنفيس
خفض الرغوة وإعادة الضغط الجوي
مناسب
مناسب
متحركمثال تخطيطي لتعبئة مشروب غازي بالضغط المقابل: تدخل الزجاجات من نجم التغذية، ثم تمر بمراحل الإخلاء والضغط والتعبئة والتنفيس قبل الخروج. تختلف المراحل والتجهيزات في تعبئة المياه أو السوائل غير الغازية.
الشطف بغاز CO₂إزاحة الهواء
01 · إزاحة الهواء
الشطف بغاز CO₂
في عبوات PET يُزاح الهواء داخل الزجاجة بغاز CO₂ من وعاء الحلقة أو من قناة غاز نقي مستقلة، بدل سحبه بالتفريغ الذي لا تتحمله العبوة البلاستيكية هيكليًا.
02 · موازنة الضغط
التضغيط
يُوازَن ضغط الزجاجة مع ضغط وعاء الحلقة قبل فتح صمام التعبئة، فلا يحدث اضطراب مفاجئ في السائل عند بدء التدفق.
03 · سريع ← بطيء
التعبئة السريعة ثم البطيئة
تدفق سريع أولًا، ثم يتباطأ تلقائيًا مع اقتراب المستوى المستهدف، لتقليل الرغوة وتعظيم دقة مستوى الملء النهائي.
04 · خفض الضغط تدريجيًا
الترسيب والتنفيس
انتظار قصير لتصعد الفقاعات المحتبسة وتستقر، ثم يُخفَض الضغط تدريجيًا إلى الضغط الجوي، منعًا للرغوة المفاجئة عند سحب الزجاجة من رأس التعبئة.
05 · القسم 11.3
إلى التغطية
تنزل الزجاجة عن رأس التعبئة وتنتقل مباشرة إلى محطة التغطية، حيث يُحكَم الغطاء بعزم مضبوط.
11.13 من نوع المنتج إلى إعدادات محطة التعبئة
كل الأقسام السابقة في هذا الفصل افترضت ضمنًا أن نوع المنتج (مشروب غازي، عصير، منتج حليب) معروف مسبقًا. عمليًا، نوع المنتج هو نقطة البداية الفعلية لأي قرار تصميمي هنا: درجة حموضته (منخفضة جدًا في المشروبات الغازية، شبه محايدة في منتجات الحليب) تحدد مستوى التعقيم المطلوب، ولزوجته تحدد نوع الصمام ومقياس التدفق المناسبين (القسمان 11.2 و11.11)، ووجود جزيئات صلبة فيه (لب فاكهة أو خلايا فاكهة) يحدد ما إذا كان تصميم رأس التعبئة القياسي كافيًا أم يحتاج تعديلًا (القسم 11.8). الفصل 9 يقدّم مرجعًا تنظيميًا وهندسيًا مفصلًا لأنواع المشروبات الرئيسية (المياه، المشروبات المنعشة غير الكحولية، العصائر، مشروبات الحليب) والقيم الفيزيوكيميائية المرجعية لكل فئة — نقطة انطلاق مفيدة قبل تحديد أي من إعدادات هذا الفصل تنطبق فعليًا على منتج بعينه.
12
الباب الثاني · الفصل 12
أنظمة التعقيم والتعبئة المعقمة
توضيح فنيمثال تخطيطي لأحد ترتيبات المنطقة المعقمة: هواء مرشّح، وتعقيم العبوة، والتعبئة والتغطية داخل حيز محكوم. نوع مادة التعقيم، واتجاه الهواء، وضغوط المناطق تُحدَّد وتُتحقَّق لكل نظام على حدة.
12.1 تقنية التعبئة المعقمة (Aseptic Technology)
التعبئة المعقمة تعني تعقيم المنتج والعبوة والغطاء وبيئة التعبئة بشكل مستقل، ثم دمجها معًا داخل بيئة معقمة محكومة، بحيث يمكن حفظ المنتج لفترات طويلة (عادة 6-12 شهرًا) في درجة حرارة الغرفة دون الحاجة لمواد حافظة أو تبريد — وهي التقنية الأساسية وراء منتجات الحليب والعصائر طويلة الصلاحية (UHT) المخزّنة على رفوف عادية.
الفارق الجوهري بين التعبئة المعقمة والتعبئة العادية ليس فقط في وجود خطوة تعقيم إضافية، بل في الفلسفة التصميمية الكاملة للخط: كل نقطة تلامس محتملة بين المنتج أو العبوة الداخلية والبيئة الخارجية غير المعقمة يجب أن تُغلَق أو تُحمى بالكامل طوال دورة الإنتاج، ما يجعل تصميم وتخطيط هذه الخطوط أكثر تعقيدًا بشكل ملحوظ من خطوط التعبئة القياسية غير المعقمة.
12.2 التعقيم (Sterilization)
يتطلب النظام المعقم تعقيم ثلاثة عناصر بشكل منفصل ومتزامن:
تعقيم المنتج: عبر معالجة حرارية فائقة القصر وعالية الحرارة (UHT – Ultra High Temperature، عادة 135-150°م لبضع ثوانٍ) للمنتجات منخفضة الحموضة (pH أعلى من 4.6) كالحليب، تقضي على الكائنات الدقيقة وأبواغها (Spores) مع الحفاظ على أكبر قدر ممكن من الخواص الغذائية والحسية مقارنة بالتعقيم التقليدي الأطول زمنًا. أما المنتجات عالية الحموضة أو المحمَّضة (pH ≤ 4.6) كمعظم العصائر وبعض مشروبات الشاي المحمَّضة، فتكفيها عادة بسترة سريعة عالية الحرارة (HTST، مثلًا نحو 90–105°م لبضع عشرات من الثواني) تقضي على الخلايا الخضرية والخمائر والفطريات؛ ولا تقضي بالضرورة على كل الأبواغ، لكن حموضة المنتج تمنع نمو الأبواغ الممرضة. أما مشروبات الشاي غير المحمَّضة (pH > 4.6) فتُعامَل كمنتجات منخفضة الحموضة وتحتاج معالجة UHT. وفي كل الأحوال تُحدَّد العملية الحرارية وتُثبَت صلاحيتها لكل تركيبة من جهة مختصة. تُنفَّذ هذه المعالجة عادة عبر مبادل حراري لوحي أو أنبوبي (Plate/Tubular Heat Exchanger) يرفع حرارة المنتج بسرعة، يحافظ عليها لفترة قصيرة محددة بدقة، ثم يبردها بسرعة مماثلة قبل التعبئة.
تعقيم العبوة: بأحد مسارين رئيسيين. التعقيم الجاف (Dry Aseptic): يُحقَن بيروكسيد الهيدروجين (H₂O₂) المُبخَّر داخل الـ Preform قبل النفخ، ثم يُنشَّط ويُزال بالحرارة في الفرن، فيُنفَخ الـ Preform المعقم ويُعبَّأ ويُغطّى داخل البيئة المعقمة؛ وفي بعض الأنظمة الجافة الأخرى يُطبَّق H₂O₂ المُبخَّر على الزجاجة بعد النفخ ثم يُزال الفائض بهواء معقم ساخن. التعقيم الرطب (Wet Aseptic): تُنفَخ الزجاجة أولًا، ثم تُعقَّم في شطّاف بمحلول حمض البيروكسي أسيتيك (PAA)، وتُشطف بماء معقم، ثم تُعبّأ وتُغطّى. في المسارين يُضبط التركيز والحرارة ومدة التلامس بدقة كنقطة تحكم حرجة (CCP) في نظام HACCP، وتُقاس بقايا المادة المعقِّمة في المنتج النهائي (شكل 12.1).
تعقيم بيئة التعبئة: عبر غرفة معقمة (Aseptic Chamber) محافَظ عليها بضغط هواء موجب مُرشَّح (HEPA-filtered Positive Pressure) لمنع دخول أي تلوث خارجي أثناء عملية التعبئة والتغطية.
توضيح فنيمسارا تعقيم العبوة: الجاف (H₂O₂ مُبخَّر داخل الـ Preform، ثم النفخ والتعبئة والتغطية في بيئة معقمة) والرطب (النفخ، ثم التعقيم بمحلول PAA والشطف بماء معقم، ثم التعبئة والتغطية).
التحقق من فعالية التعقيم (Validation): لا يكفي أن يكون كل عنصر مُعقَّمًا على الورق؛ يجب إثبات ذلك لكل عنصر على حدة قبل بدء الإنتاج التجاري، ثم مراقبته باستمرار:
المنتج: إثبات أن المعالجة الحرارية تحقق القيمة المعتمدة لكل منتج (حرارة وزمن بقاء في أنبوب الاحتفاظ Holding Tube)، مع تسجيل مستمر للحرارة وصمام تحويل (Flow Diversion Valve) يعيد المنتج تلقائيًا إذا انخفضت الحرارة عن الحد.
العبوة أو الـ Preform والغطاء: اختبارات تحدٍّ بيولوجي (Biological Challenge) بأبواغ بكتيرية مقاومة تُوضع على السطح ثم يُقاس معدل القضاء عليها بالـ لوغ (Log Reduction)، والهدف المطلوب يختلف حسب حموضة المنتج والتشريع (عادة بين 4 و6 لوغ). وتُراقب بعدها باستمرار متغيرات التعقيم الحرجة: التركيز والحرارة وزمن التعرض، مع قياس بقايا H₂O₂ في المنتج النهائي ضمن الحد المسموح (مثل حد 0.5 جزء في المليون المعتمد لدى FDA).
البيئة والمعدات: التحقق من دورة التعقيم المكاني (SIP) بقياس الحرارة في أبرد نقاط الدائرة، واختبار سلامة مرشحات HEPA دوريًا، ومراقبة الضغط الموجب في المنطقة المعقمة باستمرار مع إنذار عند انخفاضه، إضافة إلى مسحات ومراقبة بيئية دورية.
المنظومة كاملة: تشغيلات تحقق نهائية تُحضَّن فيها عينات كبيرة من العبوات المنتجة ثم تُفحص للتأكد من خلوها من أي نمو ميكروبي (Commercial Sterility). ويُعاد التحقق بعد أي تغيير جوهري في المنتج أو العبوة أو الآلة أو بعد أي حادث تلوث.
12.3 الغرفة النظيفة (Clean Room)
بيئة التعبئة المعقمة تُصنَّف حسب معايير النظافة الدولية (ISO 14644 مثلًا) بناءً على الحد الأقصى المسموح به من الجسيمات في الهواء لكل وحدة حجم. تصميم الغرفة النظيفة يشمل: أنظمة تهوية وترشيح هواء متخصصة (HEPA/ULPA Filters)، فروق ضغط موجبة متدرجة بين الغرفة المعقمة والبيئة المحيطة، وإجراءات صارمة لدخول الأفراد والمعدات لمنع أي تلوث عرضي.
مبدأ "الفقاعة المعقمة" (Sterile Bubble/Zone) هو المفهوم التصميمي المحوري هنا: بدلًا من تعقيم صالة الإنتاج بأكملها (مكلف وغير عملي)، تُصمَّم حجرة صغيرة نسبيًا ومحكمة بإحكام حول نقاط التلامس الحرجة فقط (فوهات التعبئة، رؤوس التغطية، مسار الزجاجة بين تعقيمها والتغطية النهائية)، بينما تبقى بقية صالة الإنتاج بمستوى نظافة قياسي أقل تكلفة. هذا التصميم "الفقاعي" المُركَّز هو ما يجعل التعبئة المعقمة اقتصاديًا ممكنة على نطاق صناعي واسع رغم متطلباتها الصارمة جدًا.
مخطط لمناطق النظافة المتدرجة (Low/Medium/High Care) داخل غرفة أسبتيك، بألوان مختلفة لكل منطقة ومسار حركة العبوة عبرها.
12.4 UHT وESL
UHT (Ultra High Temperature): معالجة حرارية قصيرة جدًا وعالية الحرارة تحقق تعقيمًا تجاريًا كاملًا (Commercial Sterility)، تسمح بتخزين المنتج خارج التبريد لأشهر طويلة، وهي الأكثر شيوعًا مع التعبئة المعقمة الكاملة.
ESL (Extended Shelf Life): معالجة حرارية أقل شدة من UHT (لكن أعلى من البسترة التقليدية)، مصممة لإطالة مدة الصلاحية (عادة أسابيع بدل أيام) مع الحفاظ على الحاجة للتبريد المستمر، وتُستخدم غالبًا للحليب والعصائر الطازجة "المتميزة" التي تحافظ على خواص حسية أقرب للمنتج الطازج.
الفرق العملي بين النظامين يمتد إلى سلسلة التوريد كلها: منتج ESL يحتاج سلسلة تبريد مستمرة من المصنع حتى رف المتجر — نقل بشاحنات مبرّدة وعرض في ثلاجات السوبرماركت — ولا يحتاج عادة نفس المستوى الصارم من تعقيم العبوة لأن التبريد يوفر حماية إضافية. أما منتج UHT المعبأ تعبئة معقمة فيُخزَّن ويُنقل في درجة حرارة الغرفة بشاحنات عادية ويُعرض على الرفوف دون تبريد، ولذلك يعتمد بالكامل على صرامة التعقيم الأولي دون أي شبكة أمان لاحقة، ما يجعل هامش الخطأ المسموح به أضيق بكثير في أنظمة UHT الكاملة.
رسم بياني لمنحنى المعالجة الحرارية UHT (زمن-حرارة) مقابل البسترة التقليدية.
12.5 تعقيم الغطاء كنقطة ضعف محتملة يجب عدم إغفالها
من الأخطاء التصميمية التي يقع فيها أحيانًا مهندسون أقل خبرة في هذا المجال: التركيز الكامل على تعقيم جسم الزجاجة والمنتج، مع إيلاء اهتمام أقل نسبيًا لتعقيم الغطاء نفسه رغم أنه نقطة تلامس مباشرة أخيرة مع المنتج المعقم. الأغطية في خطوط التعبئة المعقمة تخضع عادة لتعقيمها الخاص المستقل (غالبًا عبر نفس تقنية بيروكسيد الهيدروجين أو الأشعة فوق البنفسجية) قبل وصولها لمحطة التغطية، وتُخزَّن وتُنقَل ضمن نفس الفقاعة المعقمة (القسم 12.3) لضمان عدم إعادة تلوثها بين التعقيم والتطبيق الفعلي على الزجاجة. أي إغفال لهذه الحلقة، حتى لو كانت بقية النظام معقمة بالكامل، يفتح نقطة ضعف كاملة في سلسلة الحماية بأكملها.
خطوط التعبئة المعقمة أعلى تكلفة استثمارية وتشغيلية بشكل ملحوظ من خطوط التعبئة القياسية غير المعقمة، نظرًا للمعدات الإضافية (أنظمة تعقيم مستقلة، غرف نظيفة، أنظمة مراقبة وتسجيل بيانات مخصصة) ومتطلبات الصيانة والتحقق الدوري الأكثر صرامة. هذا الاستثمار الإضافي يُبرَّر اقتصاديًا بشكل رئيسي عندما تكون إطالة مدة الصلاحية خارج التبريد (من أيام إلى أشهر) قيمة تجارية حاسمة — إما لأنها تفتح أسواقًا تصديرية بعيدة جغرافيًا يصعب خدمتها بمنتج يحتاج تبريدًا مستمرًا طوال سلسلة التوريد، أو لأنها تقلل بشكل كبير تكلفة التخزين والتوزيع المبرَّد (Cold Chain) التي تكون بحد ذاتها مكلفة جدًا في أسواق ذات بنية تحتية لوجستية أقل تطورًا — وهو اعتبار له وزن خاص في عدد من أسواق منطقة الشرق الأوسط وأفريقيا التي لا تزال تبني شبكات التبريد اللوجستي الكاملة.
12.7 اعتبارات HACCP
نظام تحليل المخاطر ونقاط التحكم الحرجة (HACCP – Hazard Analysis Critical Control Points) هو الإطار المعتمد عالميًا لضمان سلامة الغذاء في خطوط التعبئة المعقمة. يتطلب تحديد نقاط التحكم الحرجة (CCPs) في العملية — مثل درجة حرارة ومدة التعقيم الحراري للمنتج، تركيز وزمن تلامس بيروكسيد الهيدروجين مع العبوة، وسلامة فلاتر الهواء — ووضع حدود حرجة قابلة للقياس المستمر لكل نقطة، مع إجراءات تصحيحية موثقة عند أي انحراف. في خطوط التعبئة المعقمة تحديدًا، يُضاف عادة نظام تسجيل بيانات مستقل (Independent Data Logger) يوثق باستمرار كل بارامترات التعقيم الحرجة كدليل امتثال تنظيمي، نظرًا لحساسية هذا النوع من التعبئة وارتفاع المخاطر المحتملة عند أي خلل غير مكتشف في الوقت المناسب.
12.8 التحقق الدوري من سلامة النظام (Aseptic Validation)
إضافة للمراقبة المستمرة أثناء التشغيل اليومي، تخضع خطوط التعبئة المعقمة لبروتوكول تحقق دوري أكثر صرامة (عادة سنويًا أو عند أي تعديل كبير في الخط): اختبارات تحدي ميكروبيولوجي (Microbial Challenge Tests) تستخدم كائنات دقيقة مؤشرة غير ممرضة (كأبواغ Bacillus) لإثبات فعالية نظام التعقيم فعليًا وليس نظريًا فقط، واختبارات تسرب الهواء داخل الغرفة المعقمة (Smoke Tests/Particle Challenge) للتحقق من سلامة فروق الضغط الموجبة عبر كامل حدود المنطقة المعقمة. هذه الاختبارات، رغم تكلفتها ووقتها، ضرورية لأن أي فشل غير مكتشف في نظام معقم بالكامل قد يؤدي لتلوث كميات كبيرة من الإنتاج قبل اكتشاف المشكلة عبر شكاوى العملاء أو نتائج الاختبار المعملي المتأخرة نسبيًا.
كل ما سبق يفترض ضمنًا أن المعدات والغرفة المعقمة نفسها مصمَّمة أصلًا بمبادئ التصميم الصحي (Hygienic Design) — جودة سطح مناسبة، خلوّ من المساحات الميتة، نقاط إحكام خالية من الفجوات. الفصل 19 يتناول هذه المبادئ الهندسية بالتفصيل، وهي الأساس الذي يجعل أي بروتوكول تعقيم أو تحقق فعّالًا من الأصل بدلًا من محاولة تعويض عيب تصميمي جذري بجرعة تعقيم أعلى.
13
الباب الثاني · الفصل 13
وضع الملصقات (Labeling)
توضيح فنيمحطة تلصيق Roll-fed — مسار الفيلم من البكرة عبر بكرات الشد إلى القص والتغرية وأسطوانة التفريغ، ثم اللف حول الزجاجات الدوّارة.
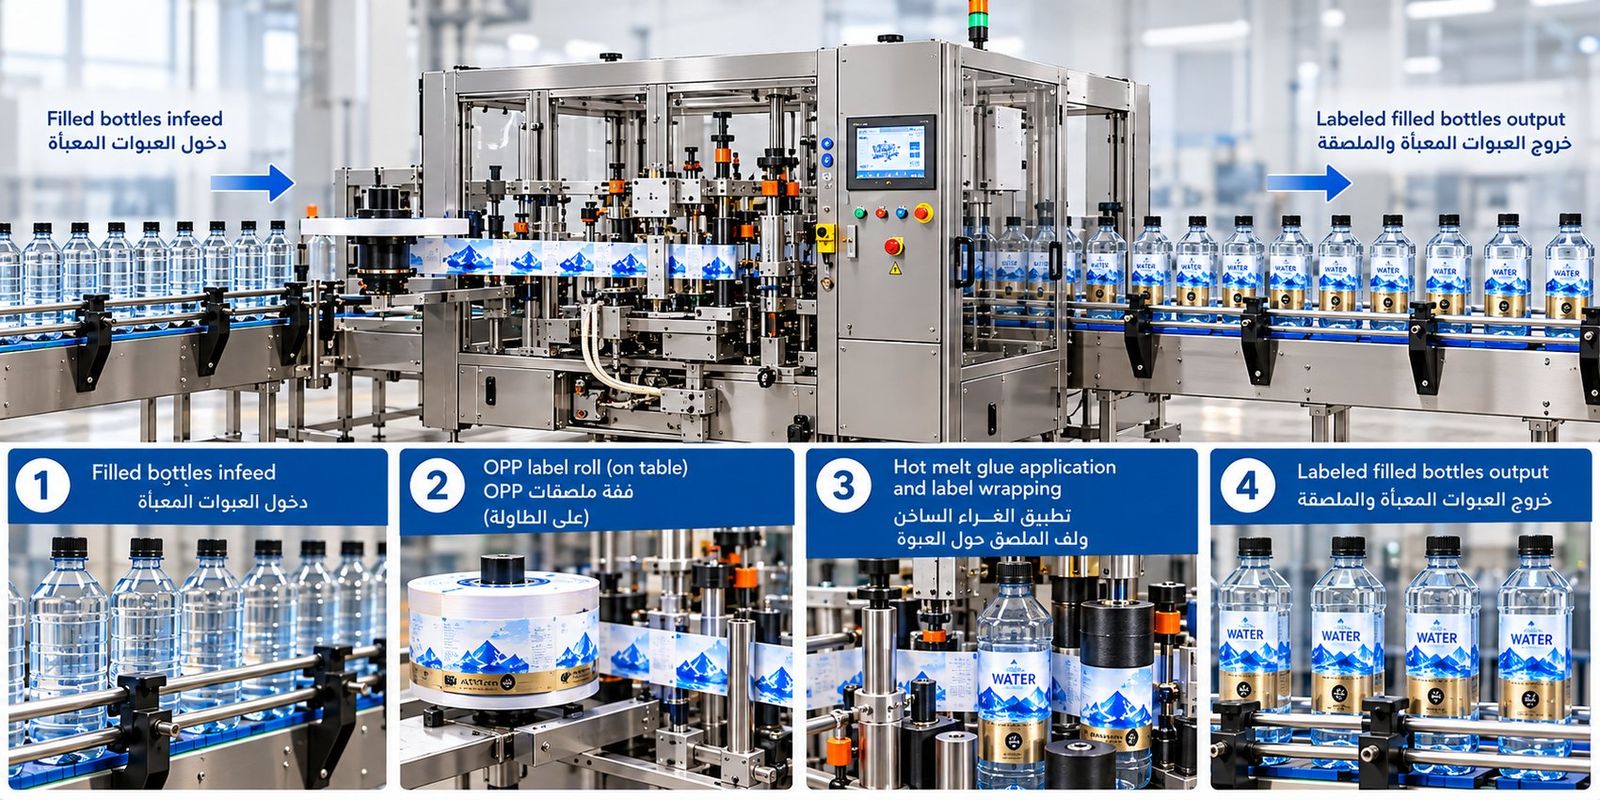
13.1 التلصيق بالغراء الساخن من البكرة (Roll-fed / Wrap-around OPP)
تُقطَّع ملصقات OPP من بكرة مستمرة إلى قطع فردية بحجم الزجاجة، ثم تُلصَق بغراء ساخن تضعه أسطوانة الغراء بدقة على طرفي الملصق، ويُلف الملصق حول الزجاجة أثناء دورانها. هذه التقنية شائعة جدًا في زجاجات المياه والمشروبات الغازية نظرًا لكفاءتها التكلفية العالية عند الإنتاج بكميات كبيرة، رغم قيدها الأساسي: مناسبة بشكل رئيسي للأشكال الأسطوانية أو شبه الأسطوانية دون تغيرات حادة في القطر.
الغراء الساخن المستخدم (عادة قائم على الإيثيلين فينيل أسيتات EVA) يُذاب في وحدة تسخين مخصصة ويُطبَّق بكميات دقيقة جدًا (نقاط أو خطوط رفيعة) عند طرفي الملصق فقط عادة (وليس على كامل مساحته)، لتقليل استهلاك الغراء وتسهيل عملية إعادة تدوير الزجاجة لاحقًا (كمية غراء أقل تعني تلوثًا أقل لدفعة إعادة التدوير، الفصل 28).
يُقطع الملصق بطول أكبر قليلًا من محيط الزجاجة، فيُلف حولها كاملًا ويُلصَق طرفه الأخير فوق الأول (Seam)، ما يمنح تغطية 360 درجة ومساحة طباعة كاملة حول الجسم. لذلك تُعرف التقنية نفسها باسم Roll-fed (لأن الملصق يُغذّى من بكرة) أو Wrap-around (لأنه يلتف حول الزجاجة)، والاسمان يصفان العملية نفسها في خطوط المياه والمشروبات عالية السرعة.
صورة 13.1مولَّدة بالذكاء الاصطناعيمحطة التلصيق باللف: الفيلم يُسحَب من البكرة مباشرة، يُقطَع بطول يزيد قليلًا على محيط العبوة، ويُلَف حولها بينما يُطبَّق الغراء الساخن على طرفيه. اللوحة الثالثة تُظهر نقطة التراكب (Seam) التي تتناولها الفقرة التالية — وهي مع ضبط كمية الغراء وحرارته أكثر ما يُراجَع عند أي شكوى انفصال ملصق على الخط.
منطقة التراكب (Seam/Overlap) في هذه التقنية نقطة حساسة تتطلب دقة تصنيع عالية: لصق غير كافٍ يعني احتمال انفصال الملصق أثناء التشغيل أو التخزين، بينما غراء مفرط قد يترك أثرًا بصريًا غير مرغوب أو يجعل الملصق هشًا عند تلك النقطة تحديدًا. وتُثبَّت نقطة التراكب عادة بخط رفيع من الغراء الساخن على الطرف الأخير للملصق (Lap Glue)، يُضبط مقداره وحرارته بدقة.
متحركمحطة تلصيق Roll-fed — دوران البكرة، سحب الفيلم عبر البكرات، القص المتكرر، أسطوانة الغراء، أسطوانة التفريغ التي تحمل الملصقات المقصوصة، ودوّار الزجاجات الذي يستلم الملصق أثناء الدوران.
ملصقات مطبوعة مسبقًا على مادة ذات طبقة لاصقة حساسة للضغط (بدون حاجة لغراء منفصل أو حرارة)، تُطبَّق مباشرة بالضغط الميكانيكي فقط. تتميز بجودة طباعة عالية جدًا ومرونة في التصميم (تشمل أشكالًا غير مستطيلة)، لكنها أعلى تكلفة نسبيًا لكل وحدة من ملصقات OPP الملفوفة من البكرة (Roll-fed)، وتُستخدم عادة للمنتجات ذات الحجم الإنتاجي الأصغر أو المتميزة (Premium).
تُحمَل ملصقات PSL على شريط مساند (Liner) من ورق مصقول (Glassine) أو من فيلم PET رقيق، يُزال بعد فصل الملصق ويتحول إلى نفايات، ما يضيف اعتبارًا بيئيًا (نفايات الشريط المساند) لم يكن حاضرًا بنفس الحدة في تقنية Roll-fed بملصقات OPP. وتوجد ملصقات "بلا مساند" (Linerless Labels)، لكن استخدامها حتى الآن يتركز في ملصقات الوزن والسعر والمعلومات المتغيرة والملصقات اللوجستية، لا في تزيين عبوات المشروبات؛ لذلك تُعالَج هذه النقطة عمليًا في خطوط المشروبات بشريط مساند أرقّ من فيلم PET أو ببرامج جمع الشريط المساند وإعادة تدويره.
13.3 أكمام الانكماش (Shrink Sleeve)
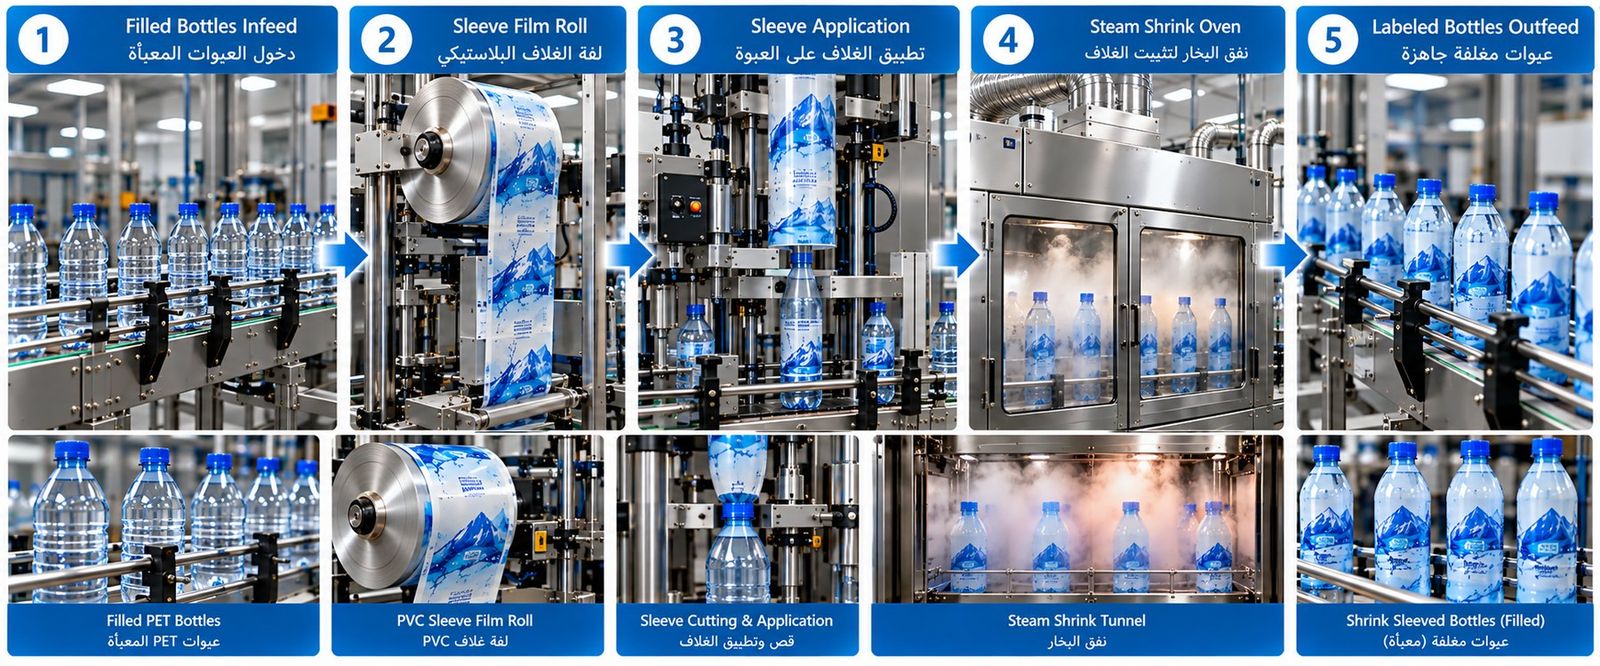
فيلم بلاستيكي أنبوبي الشكل (عادة PVC أو PET-G) يُوضَع فضفاضًا حول الزجاجة بالكامل (أو جزء منها) ثم يمر عبر نفق حراري (Steam or Hot Air Tunnel) يجعله ينكمش تمامًا حول شكل الزجاجة، متبعًا حتى الأشكال غير المنتظمة والمنحنيات المعقدة. هذه التقنية الأكثر مرونة تصميميًا (تغطية 360 درجة كاملة بما فيها القاعدة أحيانًا) لكنها الأكثر تعقيدًا من ناحية التحكم بعملية الانكماش (توزيع حرارة متجانس ضروري لمنع تجعد أو تشوه الفيلم)، والأكثر تحديًا من ناحية إعادة التدوير عند استخدام مواد غير متوافقة مع مادة الزجاجة نفسها (نقطة نناقشها في الفصل 28).
صورة 13.2مولَّدة بالذكاء الاصطناعيمحطة الكم من الدخول إلى الخروج: يُقص الفيلم من البكرة ويوضع فضفاضًا حول العبوة، ثم يثبّته نفق البخار على شكلها الكامل بما فيه الكتف والقاعدة. توزيع الحرارة داخل النفق هو ما يفصل كمًّا مستويًا عن كمّ متجعّد، ونسبة الانكماش المتغيّرة على طول العبوة هي سبب تعويض تشوّه الطباعة المشروح في الفقرة التالية. الفيلم المعروض هنا من PVC؛ واختيار مادة الفيلم (PVC أو PET-G أو أفلام طافية) هو ما يحدد أثر الكم على إعادة تدوير العبوة (الفصل 28).
من الاعتبارات التقنية الدقيقة في تصميم Shrink Sleeve: نسبة الانكماش المختلفة على طول محاور الزجاجة المختلفة (انكماش أكبر مطلوب عند الكتف الضيق مقارنة بالجسم الأسطواني الأوسع)، ما يتطلب تصميم طباعة يأخذ بالحسبان التشوه المتوقع لكل جزء من الصورة أثناء الانكماش (Print Distortion Compensation) بحيث يظهر التصميم النهائي بعد الانكماش متناسقًا وغير مشوَّه بصريًا، رغم أن الطباعة الأصلية على الفيلم المسطح قبل الانكماش تبدو مختلفة تمامًا عن الشكل النهائي.
13.4 التلصيق بالغراء البارد (Glue Labeling)
أسلوب تقليدي أكثر شيوعًا في تلصيق الزجاج (وليس PET بشكل رئيسي)، حيث يُلصَق ملصق ورقي بغراء بارد قائم على الماء (Casein-based Glue عادة). لا يزال مستخدمًا في بعض تطبيقات المشروبات الفاخرة المعبأة في الزجاج نظرًا لملمسه وانطباعه البصري التقليدي المرغوب في بعض الأسواق.
13.5 اختيار تكنولوجيا التلصيق
يعتمد اختيار التقنية المناسبة على أربعة عوامل: (1) شكل هندسة الزجاجة (أسطوانية بسيطة تناسب OPP، معقدة تحتاج Shrink Sleeve)، (2) متطلبات التصميم والعلامة التجارية (مساحة طباعة، تغطية كاملة أم جزئية)، (3) الحجم الإنتاجي المستهدف (يحدد التوازن بين تكلفة الاستثمار في المعدات وتكلفة الوحدة)، (4) بيئة استخدام المنتج (مقاومة الرطوبة والتكثف مهمة جدًا للمشروبات المبردة أو المخزنة في بيئات رطبة). لا توجد تقنية "أفضل" مطلقًا، بل تقنية أنسب لكل تركيبة من هذه العوامل الأربعة — وهو مبدأ عام سنعود إليه في الفصل 34 عند مناقشة اختيار التكنولوجيا والمورد بشكل شامل.
أربع تقنيات تلصيق شائعة: Roll-fed / Wrap-around بالغراء الساخن، وShrink Sleeve، والملصقات ذاتية اللصق على عبوات PET، والغراء البارد بملصق ورقي على زجاجة زجاجية قابلة للإرجاع.
الجمع بين أكثر من تقنية على العبوة الواحدة
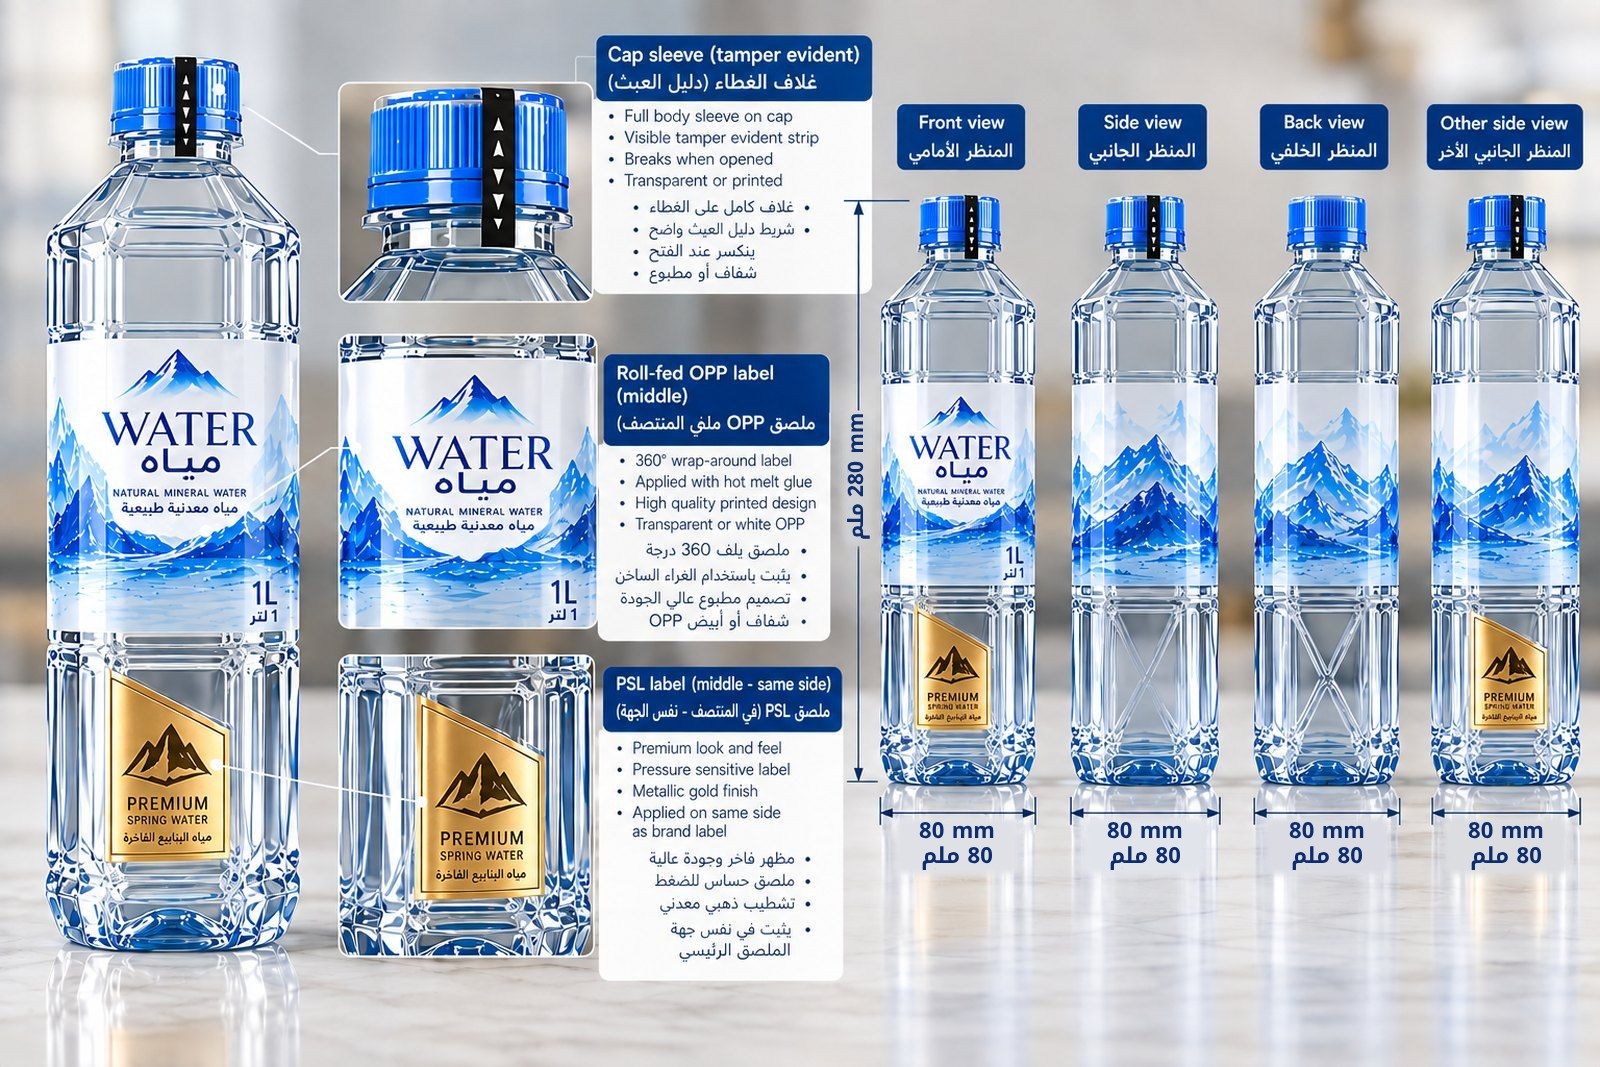
العوامل الأربعة أعلاه لا تفرض بالضرورة تقنية واحدة لكل عبوة. كثير من العبوات المتميّزة (Premium) تجمع تقنيتين أو ثلاثًا على الزجاجة نفسها، لأن لكل منطقة من العبوة وظيفة مختلفة: الجسم يحمل هوية العلامة ومساحة الطباعة الكبرى، والغطاء يحمل دليل العبث (Tamper Evidence)، ومساحة صغيرة محددة تحمل العنصر البصري الفاخر الذي يبرّر السعر الأعلى على الرف.
التركيبة الأكثر شيوعًا في مياه الشرب المتميّزة: ملصق OPP ملفوف 360 درجة يغطي جسم العبوة ويُطبَّق بالغراء الساخن (القسم 13.1) لأنه الأقل تكلفة لكل وحدة عند الأحجام الكبيرة؛ إلى جانبه ملصق ذاتي اللصق صغير (PSL، القسم 13.2) بلمسة معدنية أو ذهبية يوضع على الوجه نفسه لإبراز التميّز؛ وكمّ انكماش صغير على الغطاء (Cap Sleeve) يوفّر دليل عبث مرئيًا يُكسَر عند أول فتح. بهذا الترتيب تُدفَع تكلفة التقنية الأغلى (PSL) على مساحة صغيرة فقط بدلًا من جسم العبوة بالكامل — وهو جوهر منطق التميّز بتكلفة محسوبة.
صورة 13.3مولَّدة بالذكاء الاصطناعيعبوة واحدة تحمل ثلاث تقنيات تلصيق معًا: كمّ غطاء لدليل العبث، ملصق OPP ملفوف 360 درجة لهوية العلامة ومساحة الطباعة، وملصق PSL ذهبي صغير على الوجه نفسه للمسة التميّز. المناظر الأربعة تبيّن كيف يلتقي طرفا الملصق الملفوف وأين يقع الملصق الصغير بالنسبة إليه — وهي المحاذاة التي تفرض نظام توجيه للعبوة على الخط.
لكن الجمع بين التقنيات ليس قرارًا تسويقيًا فقط؛ له أثر هندسي مباشر على الخط:
محطة لكل تقنية: كل تقنية تحتاج محطتها ومساحتها وقطع غيارها وتدريب مشغّليها، ما يزيد طول الخط والاستثمار الرأسمالي وزمن التحويل بين المنتجات.
توجيه العبوة (Orientation): وضع ملصق PSL على الوجه نفسه للملصق الرئيسي يفرض نظام توجيه للعبوة قبل المحطة الثانية (بعلامة في القالب، أو تصوير بصري، أو تتبّع لخط اللحام)؛ وأي انحراف في التوجيه يظهر فورًا كملصقَين غير متحاذيين (القسم 13.6).
مطابقة السرعات: أبطأ محطة تحكم إنتاجية الخط كله، وقد تحتاج محطة PSL رؤوس تطبيق إضافية أو دوّارًا أكبر لتجاري سرعة محطة الـ OPP.
نقاط فحص أكثر: كل محطة إضافية تعني عيبًا محتملًا إضافيًا (ملصق مفقود أو مائل أو مجعّد، كمّ غطاء غير مكتمل الانكماش)، فيتّسع ما يجب أن يغطيه نظام الفحص البصري على الخط.
إعادة التدوير: اجتماع مواد مختلفة على عبوة واحدة (فيلم OPP، مادة ملصق PSL ولاصقه، كمّ الغطاء) يزيد تعقيد الفرز والتدوير، وهو ما تتشدّد فيه لوائح متزايدة (الفصل 28).
القاعدة العملية: يُحسَم قرار الجمع في مرحلة تصميم العبوة وتخطيط الخط معًا، لا بعد شراء المعدات. إضافة محطة تلصيق ثانية إلى خط قائم أصعب وأغلى عادة من استيعابها في التصميم الأولي، خصوصًا إذا لم يُترك لها حيّز في مخطط الصالة (الفصل 17) ولم يُجهَّز الخط بنظام توجيه للعبوات من البداية.
13.6 محاذاة الملصق ومراقبتها
بصرف النظر عن التقنية المختارة، محاذاة الملصق بدقة (زاويًا حول محيط الزجاجة، وعموديًا بالنسبة لارتفاعها) نقطة تفتيش جودة أساسية (الفصل 21)، إذ إن ملصقًا مائلًا أو منزاحًا ولو بضع مليمترات يُلاحَظ فورًا من المستهلك ويُعتبَر مؤشر جودة سلبيًا حتى لو كان المنتج نفسه سليمًا تمامًا. أنظمة الرؤية الآلية الحديثة تفحص محاذاة كل ملصق فرديًا بعد التطبيق مباشرة، مع رفض تلقائي لأي زجاجة تتجاوز الانحراف المسموح به قبل وصولها لمرحلة التغليف الثانوي.
13.7 طباعة معلومات متغيرة (Variable Data Printing)
إضافة للتصميم الثابت المطبوع مسبقًا على الملصق (العلامة التجارية، القيمة الغذائية)، تحتاج كل زجاجة معلومات متغيرة فريدة: تاريخ الإنتاج والانتهاء، رمز الدفعة (Batch Code)، وأحيانًا رمز تتبع فردي (Serialization) لأغراض مكافحة التزييف أو التتبع التنظيمي. تُطبَع هذه المعلومات المتغيرة عادة عبر طابعات نفث حبر (Inkjet Printers) أو ليزر (Laser Coders) مثبتة مباشرة على خط الإنتاج بعد محطة التلصيق (أو أحيانًا مباشرة على جسم الزجاجة أو الغطاء نفسه بدلًا من الملصق). دقة وموثوقية هذه الطابعات نقطة تفتيش جودة حرجة بحد ذاتها: غياب تاريخ الانتهاء أو رمز الدفعة عن زجاجة واحدة قد يبدو تفصيلًا بسيطًا، لكنه في الواقع مخالفة تنظيمية مباشرة تستوجب رفض الوحدة المتأثرة فورًا.
13.8 قائمة تحقق ميدانية قبل اعتماد تقنية تلصيق جديدة
من واقع تقييم خطوط تلصيق في أسواق متعددة، تتكرر مجموعة أسئلة عملية يجب حسمها قبل توقيع أي عقد لمحطة تلصيق جديدة أو تغيير مادة الملصق على خط قائم. الجدول التالي يجمعها كقائمة تحقق قابلة للاستخدام المباشر في اجتماع تقييم العرض الفني مع المورّد:
نقطة التحقق
لماذا تهم عمليًا
الحد أو القيمة المرجعية النموذجية
درجة حرارة سطح الزجاجة عند التلصيق
زجاجة باردة أو مبللة بالتكثف تُضعف التصاق الغراء الساخن فورًا
سطح جاف، وحرارة سطح أعلى من نقطة ندى هواء الصالة
الرطوبة النسبية في منطقة تخزين البكرات
الفيلم والورق يمتصان الرطوبة ويتغير طولهما (الحالة 36.7)
تخزين مضبوط، وترك البكرة تتأقلم في الصالة قبل التركيب
دقة توقيت القص (Cut Accuracy)
خطأ بضعة أعشار الملليمتر يظهر كتداخل أو فجوة عند الـ Seam
±0.5 مم تقريبًا في الأنظمة الحديثة
سرعة التحويل بين الأحجام
خط متعدد المنتجات يخسر سعة فعلية مع كل تحويل بطيء (الفصل 10)
أقل من 20-30 دقيقة مع أطقم تحويل مرقّمة ومحفوظة
توافق الملصق واللاصق مع إعادة التدوير
يحدد قابلية قبول الزجاجة في مسار Bottle-to-Bottle (الفصل 28)
مواد وأحبار متوافقة مع إرشادات EPBP أو ما يعادلها
فحص المحاذاة الآلي بعد المحطة
الملصق المائل أول ما يلاحظه المستهلك والموزّع
كاميرا واحدة على الأقل مع رفض تلقائي
13.9 مثال حسابي: تكلفة الملصق كجزء من تكلفة العبوة
لتقدير أثر قرار التلصيق اقتصاديًا، يكفي حساب بسيط يوضح أن الفارق الصغير في سعر الملصق الواحد يتحول لرقم كبير على حجم إنتاج سنوي: خط ينتج 200 مليون زجاجة سنويًا، الفارق بين ملصق OPP بالغراء الساخن وملصق ذاتي اللصق (PSL) لنفس التصميم قد يكون في حدود أجزاء من السنت للوحدة، لكن على 200 مليون وحدة يتحول هذا الفارق إلى مبلغ يعادل أحيانًا كامل تكلفة محطة تلصيق جديدة خلال سنة أو سنتين. هذا لا يعني أن الخيار الأرخص هو الأصح دائمًا — فمنتج متميز بحجم إنتاج أصغر قد يبرّر PSL بجودة طباعته — لكنه يعني أن قرار التلصيق يجب أن يُتَّخذ بحساب تكلفة الوحدة الكلية (الفصل 25) لا بمقارنة سعر المعدة وحده.
13.10 ملاحظة إقليمية: الحرارة والتكثف والغبار
ثلاثة عوامل بيئية شائعة في مصانع المنطقة تؤثر مباشرة على أداء محطة التلصيق دون أن تكون واضحة في مواصفات المورّد: (1) التكثف على سطح الزجاجة عند تعبئة منتج مبرَّد في صالة حارة ورطبة، ما يستدعي أحيانًا محطة تجفيف بالهواء قبل التلصيق مباشرة؛ (2) ارتفاع حرارة الصالة الذي يغيّر لزوجة الغراء الساخن ويقصّر "زمن الفتح" (Open Time) المتاح لالتصاقه؛ (3) الغبار الناعم الذي يترسّب على أسطوانات الغراء وشفرات القص ويستوجب تنظيفًا أكثر تكرارًا مما توصي به الأدلة القياسية المكتوبة لمناخ معتدل. مراجعة هذه النقاط الثلاث مع المورّد قبل التركيب توفّر أسابيع من "الضبط بالتجربة" بعد التشغيل.
14
الباب الثاني · الفصل 14
التغليف الثانوي (Secondary Packaging)
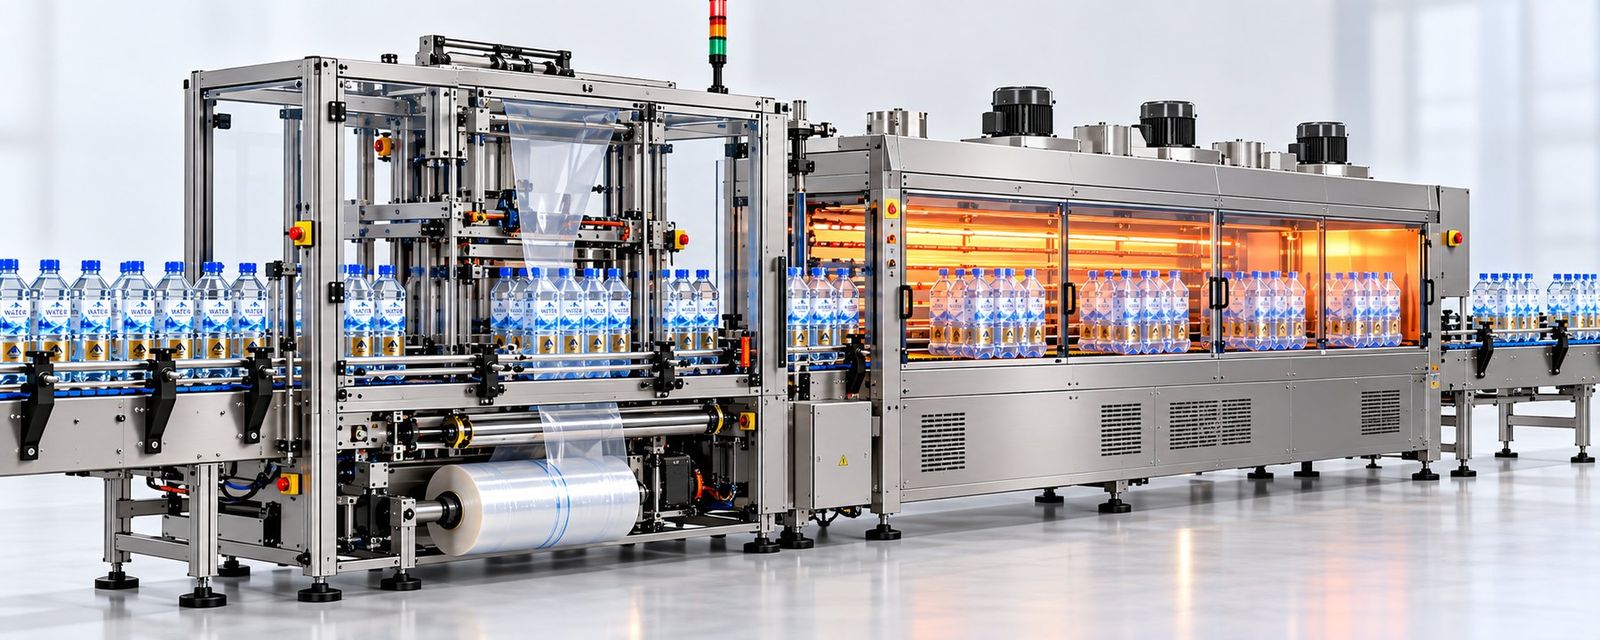
صورة 14.1مولَّدة بالذكاء الاصطناعيمحطة التغليف بالانكماش التي يتناولها هذا الفصل: تجميع العبوات في نمط الحزمة، لفّ الفيلم حولها من البكرة، ثم تمريرها في نفق حراري ينكمش فيه الفيلم على شكل الحزمة. التوازن بين حرارة النفق وسرعة الناقل هو ما يفصل حزمة مشدودة متماسكة عن حزمة رخوة أو فيلم مثقوب — ومتانة هذه الحزمة تحديدًا هي ما تعتمد عليه مرحلة التصفيف على المنصات لاحقًا (الفصل 15).
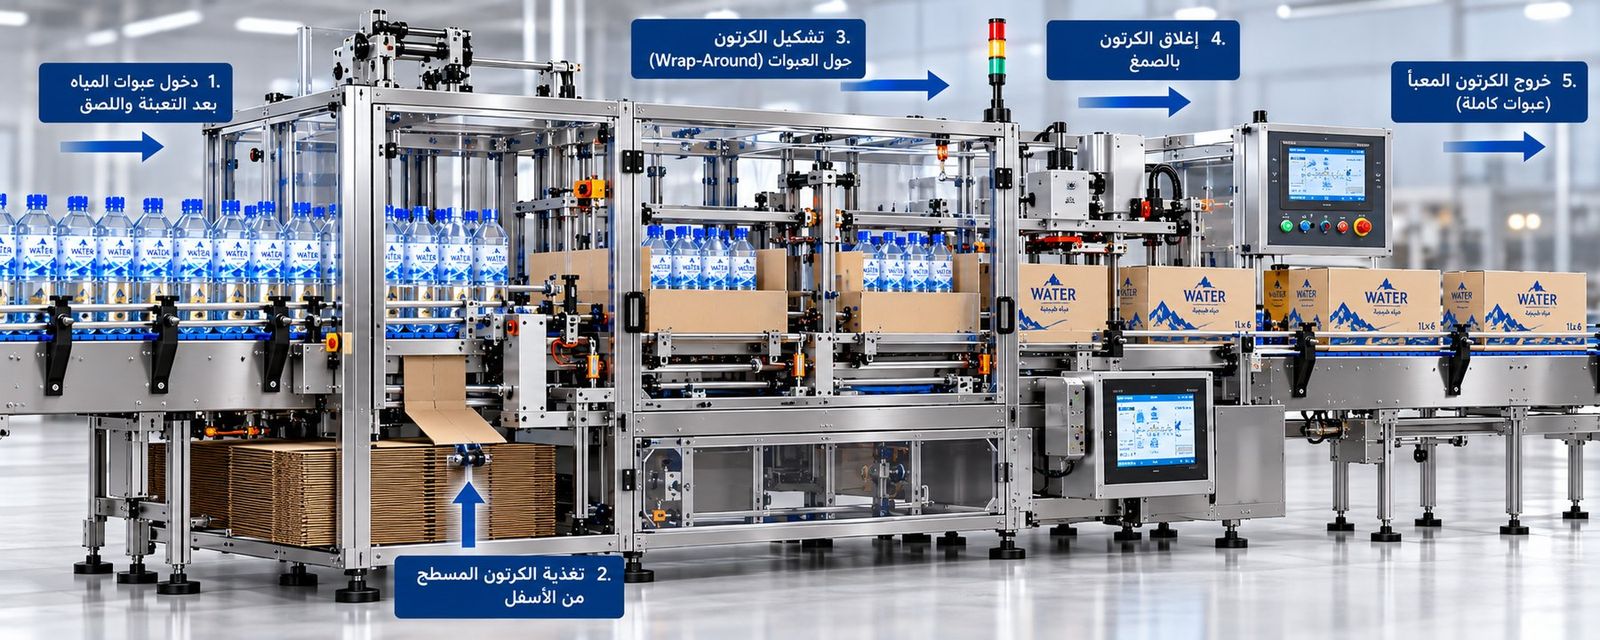
تُجمَّع مجموعة من الزجاجات (6 أو 12 أو 24 عادة) على قاعدة كرتونية رقيقة (Pad) أو بدونها، ثم يُلف الجميع بفيلم بلاستيكي (PE عادة، غالبًا خليط LDPE/LLDPE) يمر عبر نفق حراري لينكمش ويثبّت المجموعة كوحدة واحدة متماسكة. هذا الأسلوب اقتصادي جدًا واستهلاكه من المادة منخفض نسبيًا مقارنة بالكرتون، وهو الأكثر شيوعًا في تغليف عبوات المياه والمشروبات الغازية للبيع بالجملة أو في المتاجر الكبرى.
تعتمد آلات التغليف بالانكماش الحديثة (Shrink Wrappers) على تسلسل: تجميع الزجاجات في نمط الصف/العمود المطلوب (عبر أدلة توجيه ميكانيكية)، لف الفيلم حول المجموعة من الأعلى والجوانب، لحام حراري لإغلاق الفيلم حول المجموعة، ثم المرور عبر نفق انكماش حراري (عادة 180-220°م لبضع ثوانٍ) يُحكم الفيلم حول شكل المجموعة النهائي. سرعة ودرجة حرارة النفق يجب ضبطهما بدقة: حرارة زائدة قد تُذيب الفيلم بدلًا من انكماشه بشكل نظيف (خاصة عند ملامسته المباشرة لسطح الزجاجة الحار)، بينما حرارة غير كافية تترك الفيلم فضفاضًا وغير متماسك بما يكفي لحماية المجموعة أثناء النقل.
متحركمرور حزمة الزجاجات عبر نفق الانكماش الحراري — الفيلم الفضفاض ينكمش تدريجيًا حول الزجاجات ليخرج كحزمة متماسكة.
14.2 التعبئة في صناديق كرتونية (Cartoning)
تجميع الزجاجات داخل صناديق كرتونية، إما بتشكيل صندوق من قصاصة مسطّحة تُطوى حول المجموعة (Wrap-around)، أو بإدخال المجموعة في صندوق سبق تشكيله ثم إغلاقه. توفر الكرتونة حماية ميكانيكية أعلى من التغليف بالانكماش وحدها ومساحة طباعة أوسع للعلامة التجارية والمعلومات التنظيمية، لكنها أعلى تكلفة مادة واستهلاك مساحة تخزين.
رسم مقارن لأنواع التغليف الثانوي (Shrink Wrap، صندوق كرتون، حاملة مقصوصة Clip Handle) لنفس مجموعة الزجاجات.
تُصنَّع صناديق Wrap-around من قصاصة كرتون مسطّحة (Blank) تُطوى آليًا حول مجموعة الزجاجات، بينما تعتمد صناديق أخرى على تشكيل مسبق (Pre-formed) للصندوق قبل إدخال الزجاجات من فتحة علوية أو جانبية. اختيار النوع المناسب يعتمد على سرعة الخط المطلوبة (Wrap-around أسرع عادة لأنها تتطلب خطوة تشكيل واحدة مدمجة) ومتطلبات العرض النهائي على رف المتجر (بعض تصاميم الصناديق مصممة لتتحول مباشرة لعرض على الرف Shelf-ready Packaging دون الحاجة لإخراج المنتج وإعادة ترتيبه يدويًا من قبل موظفي المتجر).
صورة 14.2مولَّدة بالذكاء الاصطناعيآلة Wrap-around التي تصفها الفقرة أعلاه: القصاصة المسطّحة تُسحَب من المخزن أسفل الآلة وتُطوى حول المجموعة في خطوة تشكيل واحدة مدمجة ثم تُغلَق بالصمغ — وهذا ما يجعلها أسرع عادة من إدخال العبوات في صندوق مُشكَّل مسبقًا. مخزون القصاصات أسفل الآلة ونظام الصمغ هما أكثر نقطتين تتطلبان متابعة تشغيلية يومية: نفاد القصاصات يوقف الخط، وخلل درجة حرارة الصمغ يظهر كصناديق غير محكمة الإغلاق.
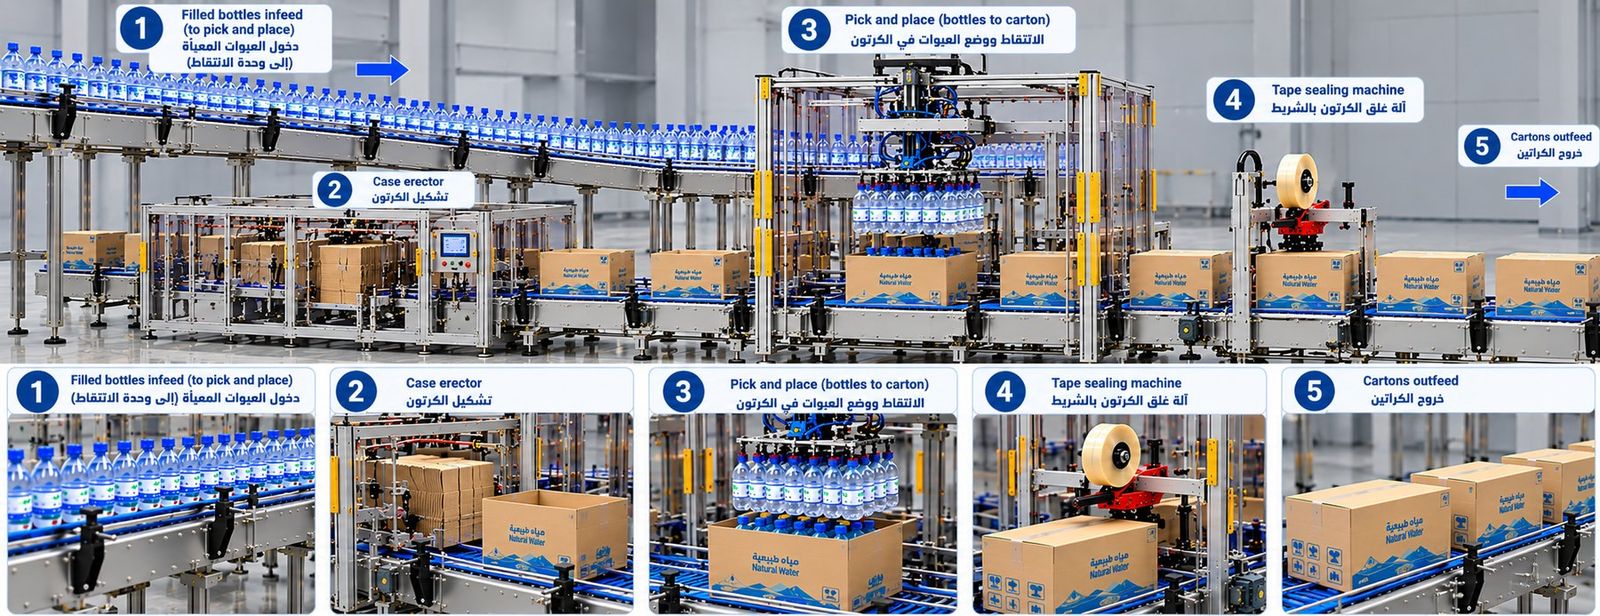
14.3 تعبئة الصناديق (Case Packing)
تجميع عدد أكبر من الوحدات (المُغلَّفة ثانويًا بالفعل أو منفردة) داخل صناديق نقل أكبر (Cases/Shippers)، إما يدويًا في المصانع الصغيرة أو آليًا عبر أذرع روبوتية أو أنظمة الالتقاط والوضع (Pick & Place) في المصانع عالية السرعة. تصميم نمط التعبئة (Packing Pattern) يوازن بين تعظيم الاستفادة من حجم الصندوق وضمان استقرار وحماية المحتوى أثناء النقل.
أنظمة تعبئة الصناديق الروبوتية الحديثة (Robotic Case Packers) تعتمد على أذرع متعددة المحاور مزودة برؤوس التقاط قابلة للتبديل (End-of-Arm Tooling) حسب شكل وحجم المنتج، ما يوفر مرونة عالية للتحول بين منتجات مختلفة بإعادة برمجة بسيطة بدلًا من تعديل ميكانيكي كامل — ميزة مهمة بشكل خاص للمصانع ذات محفظة منتجات متنوعة.
صورة 14.3مولَّدة بالذكاء الاصطناعيخط تعبئة صناديق بأسلوب الانتقاء والوضع (Pick & Place) الذي تصفه الفقرة أعلاه: رأس الالتقاط يمسك مجموعة العبوات دفعة واحدة ويضعها في صندوق شكّلته محطة سابقة، ثم يُغلَق الصندوق بالشريط اللاصق. رأس الالتقاط (End-of-Arm Tooling) هو القطعة التي تتغيّر عند التحوّل بين أشكال العبوات، وضبط مسافة الإفلات فوق قاع الصندوق هو ما يمنع ارتطام العبوات أو انحشارها عند الإدخال.
14.4 التعبئة على صواني (Tray Packing)
بديل أخف وزنًا من الكرتونة المغلقة بالكامل، حيث توضع الزجاجات على قاعدة كرتونية ضحلة (Tray) ثم تُغلَّف بفيلم انكماشي أو تُترك مفتوحة (Open Tray) للعرض المباشر على رفوف المتاجر — أسلوب شائع جدًا في عبوات المياه المعروضة في السوبر ماركت مباشرة من الصندوق دون الحاجة لإعادة ترتيبها على الرف.
هذا النوع من التغليف يجمع بين اقتصادية التغليف بالانكماش البسيط ووظيفة العرض المباشر لصناديق Shelf-ready، ويحظى بشعبية متزايدة في قطاع تجزئة المشروبات نظرًا لتقليله وقت وتكلفة عمالة إعادة الترتيب داخل المتجر (Shelf Restocking)، وهي قيمة مضافة يُقدّرها تجار التجزئة الكبار ويأخذونها بالحسبان عند التفاوض مع الموردين حول شكل التغليف المفضل.
14.5 تقنية الأفلام (Film Technology)
تطورت أفلام التغليف الثانوي الحديثة لتشمل أفلامًا أخف وزنًا بنفس مقاومة الشد (High-performance Shrink Films)، وأفلامًا قابلة لإعادة التدوير بسهولة أكبر (أحادية المادة Mono-material) بدلًا من التركيبات متعددة الطبقات التقليدية، استجابة لمتطلبات الاستدامة المتزايدة (الفصل 28). اختيار سماكة الفيلم المناسبة (عادة تُقاس بالميكرون) يوازن بين كفاية القوة الميكانيكية لحماية المجموعة أثناء النقل، وتقليل استهلاك المادة الخام قدر الإمكان — نفس منطق تخفيف الوزن الذي ناقشناه في الفصل الثامن، لكن مطبقًا هذه المرة على مستوى التغليف الثانوي بدلًا من الأولي.
14.6 مؤشرات الأداء لخط التغليف الثانوي
إضافة لمقاييس الأداء العامة للخط (OEE، الفصل 26)، تراقب محطات التغليف الثانوي مؤشرات خاصة بها: معدل استهلاك الفيلم أو الكرتون لكل ألف وحدة منتجة (Material Consumption per 1000 Units)، ومعدل الرفض الناتج عن تغليف غير مكتمل أو تالف بصريًا (كفيلم ممزق أو كرتونة غير مغلقة بإحكام). تتبع هذين المؤشرين بشكل منفصل عن مؤشرات الأداء العامة للخط يساعد في تحديد ما إذا كانت فرص التحسين تكمن في محطة التغليف الثانوي نفسها أم في محطات أخرى سابقة عليها في تسلسل الخط.
14.7 التصميم المتعدد الأشكال (Multi-pack Flexibility)
كثير من العلامات التجارية تسوّق نفس المنتج بعدة تشكيلات تغليف ثانوي مختلفة (حزمة 6، حزمة 12، صندوق 24) لتلبية قنوات بيع مختلفة (متجر صغير مقابل سوبر ماركت كبير مقابل بيع بالجملة). تصميم محطة التغليف الثانوي بمرونة كافية للتحول بسرعة بين هذه التشكيلات المختلفة (دون الحاجة لتغيير معدات كامل أو توقف طويل) عامل تصميمي مهم يجب مراعاته منذ البداية، خاصة في الأسواق التي تتنوع فيها قنوات البيع بشكل كبير كما هو الحال في كثير من أسواق منطقة الشرق الأوسط وأفريقيا (من الأكشاك الصغيرة إلى سلاسل السوبر ماركت الكبرى).
14.8 حماية إضافية للشحن عبر مسارات صعبة
بالنسبة للمصانع التي توزع منتجاتها عبر شبكات طرق أقل تطورًا أو مسافات نقل طويلة جدًا (سيناريو شائع في عدد من أسواق أفريقيا تحديدًا)، قد يستدعي الأمر تصميم تغليف ثانوي أكثر متانة من المعيار القياسي المستخدم في أسواق ذات بنية طرق ممتازة — كرتون أسمك، أو طبقات فيلم انكماش إضافية، أو حتى إعادة تقييم حجم ووزن كل وحدة تغليف ثانوي لتقليل الإجهاد التراكمي أثناء رحلات نقل طويلة على طرق غير معبّدة جيدًا. هذا التكيف الإقليمي للتغليف الثانوي حسب واقع البنية التحتية اللوجستية الفعلية في كل سوق هو مثال إضافي على المبدأ العام الذي أشرنا إليه سابقًا: التصميم الأمثل هندسيًا يعتمد دائمًا على السياق التشغيلي الفعلي، وليس على معيار عالمي واحد يناسب كل الأسواق بالتساوي.
14.9 حساب استهلاك فيلم الشرنك لكل ألف حزمة
أساس المثال: حزمة 6 × 500 مل (صفّان × ثلاث زجاجات) أبعادها التقريبية 195 × 130 × 205 مم. يلتف الفيلم حول طول الحزمة وارتفاعها: 2 × (195 + 205) + نحو 50 مم تراكب ≈ 850 مم، ويقارب عرضه عرض الحزمة مضافًا إليه ارتفاعها لتكوين فتحتي الطرفين: 130 + 205 ≈ 335 مم، ويُقرَّب إلى 400 مم مع هامش الطيّ. سماكة 40-50 ميكرون شائعة لهذا الحجم.
مثال 14.1استهلاك فيلم الشرنك لكل ألف حزمة
المعطيات
محيط الحزمة0.85 م
عرض الفيلم0.40 م
سماكة الفيلم45 ميكرون
كثافة LDPE0.92 غ/سم³
مساحة الفيلم لكل حزمة
المساحة = المحيط × عرض الفيلم
= 0.85 × 0.40
≈ 0.34 م²
وزن الفيلم لكل حزمة
الوزن = المساحة × السماكة × الكثافة
= 0.34 م² × 45 × 10⁻⁶ م × 920,000 غ/م³
≈ 14.1 غرام لكل حزمة
الاستهلاك لكل ألف حزمة
الاستهلاك = الوزن لكل حزمة × 1000 ÷ 1000
= 14.1 × 1,000 ÷ 1,000
≈ 14.1 كغ لكل ألف حزمة
النتيجة: على خط ينتج 6,000 حزمة/ساعة يبلغ استهلاك الفيلم نحو 85 كغ في كل ساعة تشغيل (6 × 14.1 كغ).
وعند دراسة خفض السماكة لتقليل الاستهلاك، فالشرط الذي يسقط عادة من الحساب: الفيلم الأرق يجب أن يحافظ على قوة التثبيت نفسها، وإلا انتقلت التكلفة من بند الفيلم إلى بند الحزم التالفة في النقل.
14.10 العيوب الشائعة في التغليف بالانكماش وأسبابها الأولى
العيب الملاحظ
السبب الأكثر شيوعًا
الإجراء الأول للتحقق
ثقوب أو "عيون سمكة" في الفيلم
حرارة نفق زائدة موضعيًا أو سرعة ناقل منخفضة جدًا
قياس بروفايل حرارة النفق وسرعة الناقل الفعلية
فيلم فضفاض وحزمة غير متماسكة
حرارة غير كافية أو سماكة فيلم أقل من المعتمد
التحقق من دفعة الفيلم ومن أداء مراوح توزيع الهواء الساخن
لحام غير مكتمل عند القاعدة
تلوث شفرة اللحام أو تآكل شريط التفلون
تنظيف/استبدال شريط اللحام وفحص درجة حرارته
انزياح الزجاجات داخل الحزمة
تجميع غير منتظم قبل اللف أو غياب قاعدة كرتونية لحزمة ثقيلة
مراجعة أدلة التجميع وإعادة تقييم الحاجة لـ Pad
تجعّد الطباعة على الفيلم المطبوع
انكماش غير متوازن بين المحورين الطولي والعرضي
مراجعة نسبة الانكماش المزدوجة للفيلم مع المورّد
14.11 قرار التغليف الثانوي كجزء من تصميم سلسلة التوريد
الدرس الأهم من متابعة مطالبات التلف في أسواق التوزيع الصعبة أن التغليف الثانوي لا يُصمَّم "للمصنع" بل "للرحلة": من الجيد جدًا أن تُختبَر الحزمة النموذجية على مسار توزيع فعلي (شاحنة، مستودع وسيط، نقطة بيع صغيرة) قبل اعتمادها، مع قياس بسيط لنسبة الحزم المفكوكة أو الزجاجات المخدوشة عند الوصول. تجربة ميدانية واحدة من هذا النوع، بتكلفة شبه معدومة، تعطي معلومات أدق من أي اختبار معملي للاهتزاز عند تحديد سماكة الفيلم والحاجة لصينية كرتونية.
15
الباب الثاني · الفصل 15
تصفيف المنصات ونهاية الخط
15.1 أنظمة تصفيف المنصات (Palletizers)
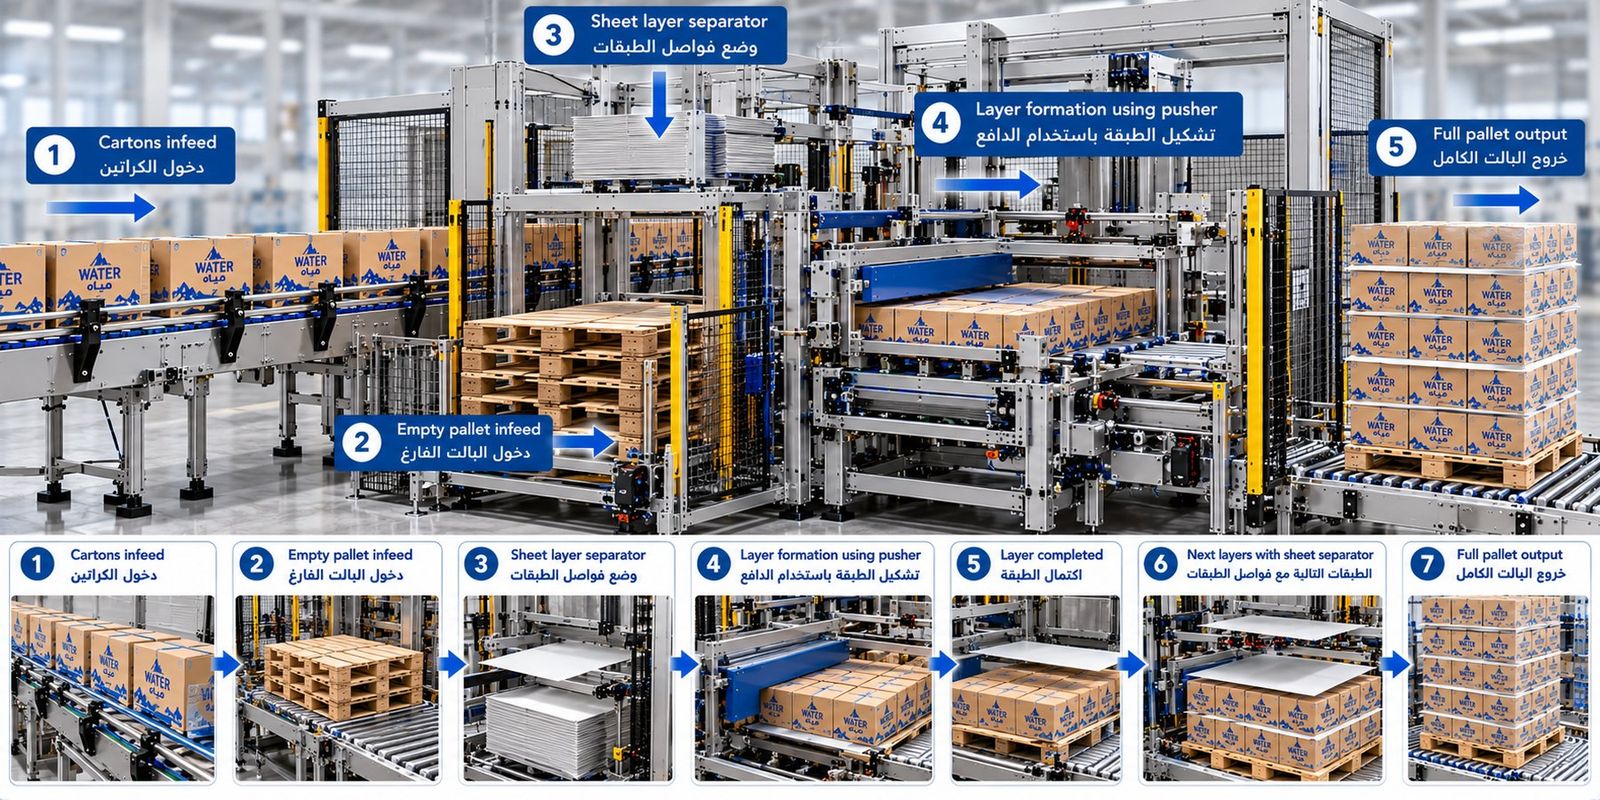
المرحلة الأخيرة في خط الإنتاج هي تنظيم صناديق أو مجموعات المنتج النهائي على منصات نقل خشبية أو بلاستيكية (Pallets) بنمط تصفيف محدد مسبقًا (Palletizing Pattern) يعظّم الاستفادة من مساحة المنصة مع ضمان استقرار الحمولة أثناء النقل والتخزين. تُصنَّف مُصفِّفات المنصات إلى نوعين رئيسيين: المُصفِّفات التقليدية بالطبقة (Layer/Conventional Palletizers) التي تشكّل بدوافع وأدلة ميكانيكية طبقة كاملة من الصناديق قبل وضعها دفعة واحدة على المنصة، والمُصفِّفات الروبوتية (Robotic Palletizers) التي تتناول كل صندوق أو مجموعة على حدة بذراع روبوتي متعدد المحاور.
صورة 15.1مولَّدة بالذكاء الاصطناعيمُصفِّف بالطبقة (Layer Palletizer) من النوع الأول الذي تصفه الفقرة أعلاه: الصناديق تُرتَّب أولًا في طبقة كاملة على طاولة التشكيل، ثم يدفعها الدافع دفعة واحدة فوق المنصة، مع إدراج فاصل بين الطبقات. مخزن المنصات الفارغة ورزمة الفواصل هما مصدرا التوقف الأكثر تكرارًا في هذه المحطة، ونمط التصفيف نفسه هو ما يحدد ثبات الحمولة لاحقًا عند اللف والشحن.
متحركمصفِّف بالطبقة (Layer Palletizer) — تكوين الصف والطبقة على الناقل، سحب صفيحة الطبقة، ونزول المنصة طبقة بعد طبقة حتى الاكتمال.
تشكيل الطبقةنمط التصفيف
01 · نمط التصفيف
تشكيل الطبقة
تُرتَّب الحزم أو الصناديق على طاولة التشكيل في طبقة كاملة وفق نمط تصفيف محدد مسبقًا يعظّم استغلال مساحة المنصة ويضمن ثبات الحمولة.
02 · الطبقة الأولى
نقل الطبقة إلى المنصة
تُدفَع الطبقة الكاملة دفعة واحدة فوق المنصة في المُصفِّف بالطبقة، أو يضعها الذراع الروبوتي حزمةً حزمة في التصفيف الروبوتي.
03 · فاصل بين الطبقات
الفواصل والطبقات التالية
يُدرَج فاصل (Slip Sheet) بين الطبقات لتوزيع الحمل وتثبيتها، وتتكرر الدورة حتى الارتفاع المطلوب. مخزن المنصات الفارغة ورزمة الفواصل هما أكثر مصادر التوقف تكرارًا في هذه المحطة.
04 · فيلم التمدد + SSCC
اللف والتعريف
تُلف المنصة بفيلم التمدد لتثبيت الحمولة أثناء النقل والتخزين، ويُلصَق عليها ملصق يحمل رقم وحدة الشحن (SSCC) لتتبعها في سلسلة التوريد.
15.2 التصفيف الروبوتي (Robotic Palletizing)
اكتسبت الأذرع الروبوتية شعبية متزايدة في العقد الأخير بفضل مرونتها العالية — يمكن إعادة برمجة نمط التصفيف رقميًا خلال دقائق للتعامل مع منتجات ومقاسات مختلفة، مقارنة بالتعديلات الميكانيكية الأبطأ المطلوبة في الأنظمة التقليدية. كما تتيح الأذرع الروبوتية دمج وظائف إضافية (وضع طبقة كرتونية فاصلة بين الطبقات Slip-sheet، أو فحص بصري للمنتج قبل التصفيف) ضمن نفس المحطة.
توضيح فنيمصفِّف روبوتي في نهاية الخط — الصناديق القادمة من الناقل، الذراع برأس الالتقاط بالشفط، والمنصة الخشبية بطبقات متشابكة داخل سياج الأمان.
من الاعتبارات التقنية المهمة عند اختيار مُصفِّف روبوتي: سرعة الدورة الفردية للذراع (كم صندوقًا يمكنها وضعه في الدقيقة) مقارنة بسرعة الخط الكلية المطلوبة — قد تحتاج بعض الخطوط عالية السرعة لأكثر من ذراع روبوتي واحد يعمل بالتوازي لمواكبة معدل إنتاج الخط، بينما يكفي ذراع واحد للخطوط ذات السرعة المتوسطة أو المنخفضة نسبيًا.
15.3 لف المنصات (Stretch Wrapping)
بعد اكتمال تصفيف المنصة، تُلف بفيلم بلاستيكي ممدود (Stretch Film) دورانيًا حول محيط المنصة بالكامل، لتثبيت الحمولة ومنعها من الانزلاق أو التفكك أثناء النقل والمناولة بالرافعات الشوكية. تعتمد أنظمة اللف الحديثة على تقنية "ما قبل التمدد" (Pre-stretch) التي تمدد الفيلم قبل لفه حول المنصة، ما يقلل استهلاك المادة الخام بشكل كبير مع الحفاظ على قوة التثبيت المطلوبة.
كما توضّح الحالة العملية 36.8، دقة نسبة ما قبل التمدد الفعلية (وليس فقط الإعداد المُبرمَج في النظام) نقطة تفتيش صيانة مهمة يجب فحصها دوريًا وليس افتراض ثباتها الدائم. إضافة لذلك، عدد لفات الفيلم حول المنصة (Wrap Count) وتوزيعها (تركيز أعلى عادة عند القاعدة والقمة لتثبيت الطبقات العلوية والسفلية بقوة أكبر) بارامترات تُضبَط حسب وزن ونوع الحمولة المحددة، وليست إعدادًا ثابتًا يناسب كل أنواع المنتجات بالتساوي.
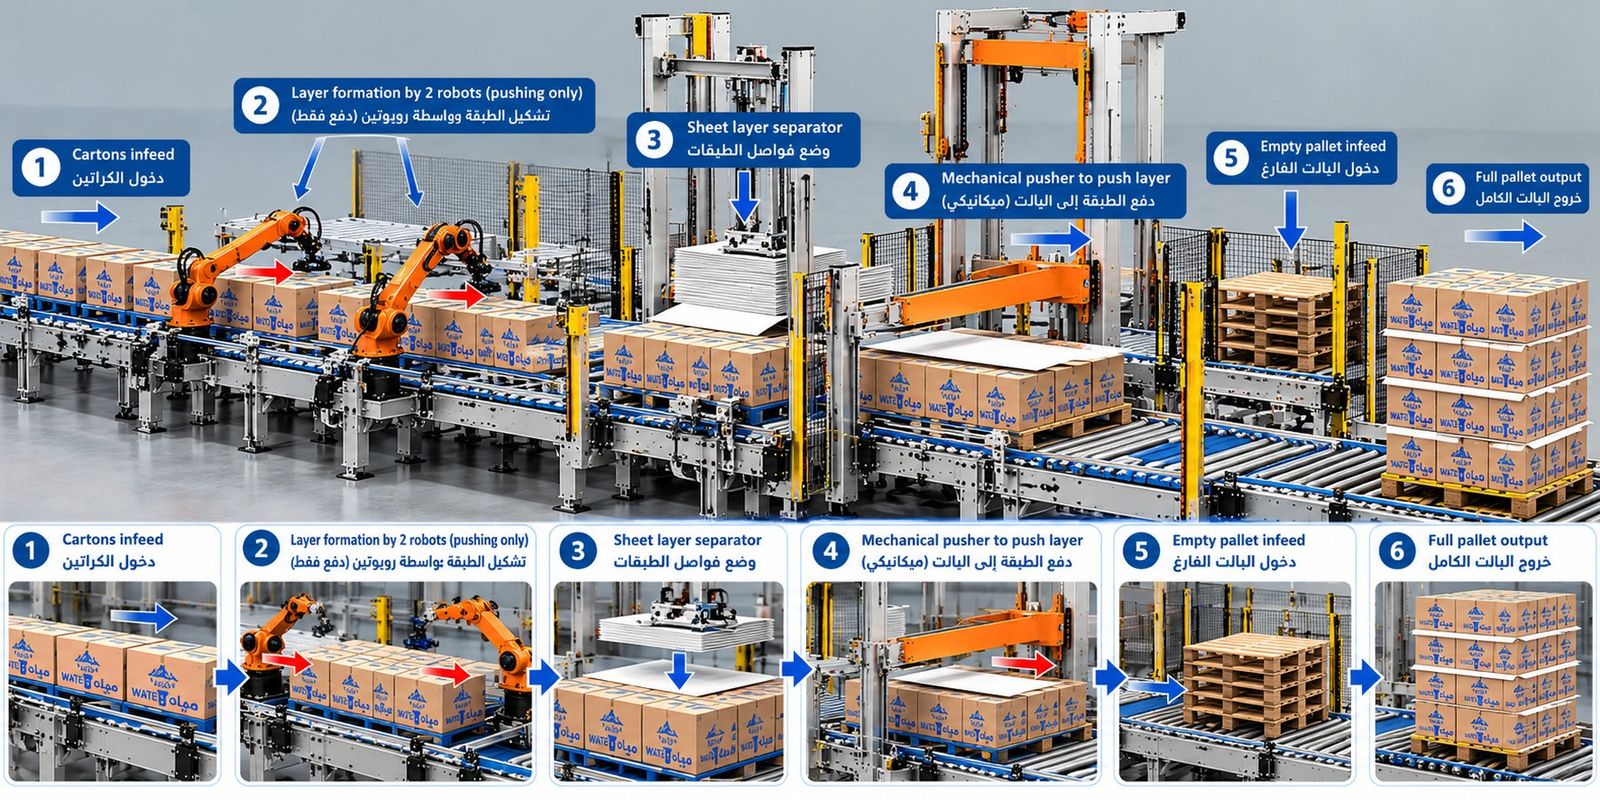
يكشف القسمان السابقان مفاضلة واضحة: المُصفِّف التقليدي بالطبقة سريع لأنه ينقل الطبقة دفعة واحدة، لكن تغيير نمط التصفيف فيه يميل إلى أن يكون تعديلًا ميكانيكيًا؛ والروبوت مرن لأن النمط برنامج يمكن تغييره، لكنه أبطأ لأنه يتناول الصناديق فرادى ويصعد بها إلى ارتفاع المنصة في كل دورة. التكوين الهجين يجمع الأفضل من الاثنين بتقسيم العمل بينهما بدل الاختيار بينهما.
المبدأ بسيط: يقتصر دور الروبوت (أو روبوتين متعاونين) على تشكيل الطبقة أفقيًا على طاولة التجميع — يدفع الصناديق ويوجّهها إلى مواضعها في النمط المطلوب دون أن يرفعها أو ينقلها إلى المنصة. وعند اكتمال الطبقة يتولى دافع ميكانيكي نقلها كاملة إلى البالت في حركة واحدة، تمامًا كما في المُصفِّف التقليدي، مع إدراج فاصل بين الطبقات.
صورة 15.2مولَّدة بالذكاء الاصطناعيالتكوين الهجين: الروبوتان يرتّبان الصناديق أفقيًا لتشكيل الطبقة فقط (دفع لا رفع)، ثم ينقل الدافع الميكانيكي الطبقة كاملة إلى البالت في حركة واحدة. الحركة الروبوتية تبقى قصيرة وأفقية وعند مستوى ثابت، ولا يصعد الروبوت إلى ارتفاع المنصة — وهذا ما يرفع المعدل مع الاحتفاظ بمرونة تغيير النمط برمجيًا.
سبب ارتفاع المعدل في هذا التكوين أن أبطأ جزء في التصفيف الروبوتي — رحلة الذراع صعودًا إلى ارتفاع المنصة وعودته — يختفي تمامًا. تبقى حركة الروبوت قصيرة وأفقية وعند مستوى ثابت، ويتكفل الدافع بالنقل الرأسي للطبقة. في التطبيقات العملية يمكن لهذا التكوين أن يصل إلى نحو 11 طبقة في الدقيقة، وهو معدل يضعه في نطاق خطوط المشروبات عالية السرعة التي كان يصعب خدمتها بروبوت وحده.
ما يُكسَب وما يُدفَع في هذا الخيار:
مرونة النمط دون تعديل ميكانيكي: تغيير نمط التصفيف أو مقاس الكرتونة يبقى تعديلًا في برنامج الروبوت أساسًا، فيقصر زمن التحويل بين المنتجات مقارنة بالمُصفِّف التقليدي.
تعامل ألطف مع الصناديق: الدفع الأفقي المتحكَّم به عند مستوى واحد أقل إجهادًا للكرتونة من الالتقاط والرفع المتكرر، وهو فارق ملموس مع الصناديق الخفيفة أو المملوءة بعبوات مخففة الوزن.
تعقيد مزدوج في الصيانة: المحطة تجمع منظومة روبوتية ومنظومة ميكانيكية في آن واحد، فتحتاج مهارات صيانة للاثنين معًا ومخزون قطع غيار أوسع (الفصل 23).
تنسيق الروبوتين: عند استخدام ذراعين على الطاولة نفسها، يصبح ضبط تزامن دورتيهما ومنع تداخل مسارَيهما جزءًا أساسيًا من الإعداد، وأي خلل فيه يظهر كتوقفات قصيرة متكررة أكثر من كونه عطلًا واضحًا.
التكلفة والمساحة: يقع هذا التكوين بين الخيارين في الاستثمار، ويحتاج حيّزًا لطاولة التجميع والدافع ومخزن المنصات والفواصل إضافة إلى سياج أمان يحيط بنطاق حركة الذراعين.
عمليًا، يصبح هذا الخيار منطقيًا حين يجتمع شرطان: سرعة خط تتجاوز ما يخدمه ذراع روبوتي واحد بمفرده، وتنوّع في أنماط التصفيف أو مقاسات الصناديق يجعل التعديل الميكانيكي المتكرر في المُصفِّف التقليدي عبئًا تشغيليًا. أما إذا كان الخط أحادي المنتج وثابت النمط فالمُصفِّف التقليدي يبقى الأبسط والأقل تكلفة، وإذا كانت السرعة متوسطة والتنوّع عاليًا فالروبوت وحده يكفي.
15.5 الناقلات (Conveyors)
تربط الناقلات جميع محطات الخط بعضها ببعض، وتصميمها الهندسي (سرعة، مناطق تجميع Accumulation، منحنيات ونقاط انتقال) يؤثر بشكل مباشر على معدل توقفات الخط الصغيرة (Micro-stops). من الاعتبارات المهمة في تصميم ناقلات نهاية الخط تحديدًا: التعامل مع الصناديق أو الحزم الأثقل والأكبر حجمًا مقارنة بالزجاجات الفردية في بداية الخط، ما يتطلب أحزمة وحوامل أقوى ميكانيكيًا.
تختلف تقنيات النقل المستخدمة حسب المرحلة: سيور بلاستيكية مفصلية (Modular Plastic Belts) شائعة في نقل الزجاجات الفردية لمرونتها وسهولة تنظيفها، بينما تُستخدم سيور مطاطية أو أسطوانات دوارة (Roller Conveyors) أكثر شيوعًا في نقل الصناديق والمنصات الأثقل في نهاية الخط، حيث القوة الميكانيكية أهم من دقة التموضع الفردي المطلوبة في بداية الخط.
صورة 15.3مولَّدة بالذكاء الاصطناعيأنواع الناقلات الخمسة على امتداد الخط، ولكل منها حمولة مختلفة: العبوة الفارغة بلا غطاء تُنقَل بالهواء معلّقة من حلقة عنقها، والعبوة المعبأة على حزام، والصندوق والمنصة على أسطوانات — وهو الفرق الذي تشرحه الفقرة أعلاه بين متطلبات بداية الخط ونهايته. اللوحة الثالثة هي طاولة التجميع (Accumulation) التي تمتص تفاوت سرعات المحطات وتمنع أن يوقف تعثّر محطةٍ واحدةٍ الخطَّ بأكمله.
15.6 واجهة المستودع (Warehouse Interface)
بمجرد اكتمال المنصة ولفها، تنتقل إما يدويًا عبر رافعات شوكية أو آليًا عبر أنظمة نقل ذاتية التوجيه (AGVs – Automated Guided Vehicles) إلى منطقة التخزين في المستودع. المصانع الأكثر تطورًا تدمج هذه الواجهة مع نظام إدارة مستودع رقمي (WMS – Warehouse Management System) يتتبع كل منصة برمز فريد (Barcode/RFID) من لحظة إنتاجها وحتى شحنها، متيحًا تتبعًا كاملًا للدفعة (Batch Traceability) — وهو متطلب تنظيمي أساسي في صناعة الأغذية والمشروبات وأحد أعمدة نظام إدارة الجودة الذي نناقشه في الفصل الحادي والعشرين.
قبل مغادرة المنصة لخط الإنتاج، تُوسَم عادة بملصق قياسي (غالبًا وفق معيار GS1 الدولي) يحمل معلومات أساسية: رمز المنتج، رقم الدفعة (Batch/Lot Number)، تاريخ الإنتاج والانتهاء، وعدد الوحدات على المنصة. هذا الملصق هو حلقة الوصل الأساسية بين نظام إنتاج المصنع الداخلي (MES – Manufacturing Execution System) ونظام إدارة سلسلة التوريد الأوسع (من المستودع وحتى نقطة البيع النهائية)، ويتيح — في حال اكتشاف مشكلة جودة لاحقًا في دفعة معينة — تحديد وسحب المنصات المتأثرة تحديدًا من السوق بسرعة ودقة، بدلًا من سحب كميات إنتاج أوسع بكثير مما هو ضروري فعليًا.
15.8 اعتبارات تصميم End-of-Line للأسواق التصديرية
للمصانع التي تصدّر جزءًا من إنتاجها عبر مسارات شحن بحرية طويلة (سيناريو شائع في أسواق منطقة الشرق الأوسط وأفريقيا)، تتطلب منصات التصدير عادة معايير تثبيت أعلى من تلك الموجهة للتوزيع المحلي القصير المدى: طبقات لف إضافية، ارتفاعات تكديس محسوبة بعناية أكبر لتحمل اهتزازات النقل البحري الممتدة لأسابيع، وأحيانًا إضافة أغطية علوية واقية (Top Sheets/Caps) لحماية الطبقة العلوية من الرطوبة أو الغبار أثناء التخزين في الموانئ. تصميم بروتوكول End-of-Line منفصل للشحنات التصديرية مقارنة بالتوزيع المحلي ليس ترفًا بل ضرورة عملية لتقليل مطالبات التلف عند الوصول (Damage Claims) التي تكون أعلى تكلفة بكثير على مسارات الشحن الطويلة من تكلفة إجراءات الحماية الإضافية نفسها.
15.9 اختيار نوع المنصة نفسها (Pallet Type Selection)
اختيار المنصة (Pallet) نفسها — خشبية تقليدية، بلاستيكية، أو معدنية — قرار له أبعاد اقتصادية ولوجستية متعددة: المنصات الخشبية هي الأكثر انتشارًا واقتصادية للاستخدام الفردي أو التبادل المفتوح بين الشركات، لكنها عرضة للتلف والرطوبة وتتطلب أحيانًا معالجة حرارية أو كيميائية إلزامية (وفق معيار ISPM-15 الدولي) للشحنات التصديرية عبر الحدود لمنع نقل الآفات الزراعية. المنصات البلاستيكية أعلى تكلفة أولية لكنها أطول عمرًا وأسهل تنظيفًا (مفضلة في تطبيقات ذات متطلبات نظافة صارمة)، وتُستخدم غالبًا ضمن أنظمة تبادل مغلقة (Pooling Systems) بين الشركة ومورديها أو عملائها بدلًا من الاستهلاك لمرة واحدة.
15.10 قياس أداء محطة End-of-Line ضمن OEE الكلي
رغم أن محطة End-of-Line نادرًا ما تكون عنق الزجاجة الإنتاجي الأساسي للخط (الفصل العاشر)، إلا أن أي توقف فيها يوقف الخط بأكمله بمجرد امتلاء منطقة التخزين المؤقت (Buffer) المتاحة قبلها، ما يجعل موثوقيتها بالغة الأهمية رغم كونها آخر محطة في التسلسل. تتبع مؤشرات الأداء الخاصة بهذه المحطة (معدل تكرار الأعطال، متوسط زمن التوقف لكل عطل) بشكل منفصل، ومقارنتها بمساهمتها الفعلية في خسائر OEE الكلية للخط (الفصل 26)، يساعد في تحديد ما إذا كانت هذه المحطة تستحق استثمارًا إضافيًا في الموثوقية (كإضافة سعة تخزين مؤقت إضافية قبلها) أم أن أولويات التحسين تكمن فعليًا في محطات أخرى من الخط.
15.11 استقرار المنصة: قواعد عملية سريعة
ثلاث قواعد ميدانية تقلل معظم حوادث انهيار المنصات أثناء النقل: (1) ألا يتجاوز بروز الحمولة عن حافة المنصة بضعة ملليمترات، لأن أي تجاوز يعرّض الحزم الخارجية للسحق عند التلامس مع منصات مجاورة؛ (2) تناوب اتجاه الطبقات (Interlocking) في الحمولات الخفيفة لزيادة التماسك، مقابل التصفيف العمودي (Column) في الحمولات الثقيلة التي تحتاج نقل الحمل مباشرة عبر أعمدة الزجاجات (القسم 6.3)؛ (3) وضع طبقة فاصلة (Slip Sheet) من الكرتون بين كل طبقتين أو ثلاث عندما تكون الحزم مغلّفة بفيلم أملس منخفض الاحتكاك. ولا يُستدل على كفاية اللف بإمالة المنصة أو دفعها بالرافعة الشوكية؛ فذلك خطر على المشغّل، ولا يمثل قوى النقل الفعلية (نحو 0.5 g جانبيًا في النقل البري). يُتحقق من ثبات الحمولة باختبار معتمد على منصة تسارع أو طاولة إمالة مخصصة (مثل EUMOS 40509) يجريه مختبر أو مورد الفيلم، مع معيار قبول موثق للمسار المقصود.
منظر علوي لنمط التصفيف المتشابك على منصة أوروبية 1200 × 800 مم بحزم 300 × 200 مم: طبقة فردية 4 × 4، وطبقة زوجية بصفّين مُدوَّرين وصفّ عادي، فلا تتطابق خطوط الالتقاء بين الطبقات.
15.12 مؤشرات أداء نهاية الخط التي تستحق المتابعة الأسبوعية
إضافة لما ذكرناه في القسم 15.10، تفيد متابعة أربعة مؤشرات بسيطة أسبوعيًا: استهلاك فيلم اللف لكل منصة (غرام/منصة) مقارنة بالقيمة المعتمدة، عدد المنصات المعاد لفها يدويًا، عدد توقفات المصفِّف الناتجة عن حزم مشوهة قادمة من محطة الشرنك (مؤشر على مشكلة في المحطة السابقة لا في المصفِّف نفسه)، ونسبة مطالبات التلف عند الوصول لكل ألف منصة مشحونة. الربط بين المؤشر الأخير والمؤشرات الثلاثة الأولى هو ما يحوّل نهاية الخط من "محطة مهملة" إلى حلقة مقاسة ضمن سلسلة التوريد.
هل لديك إضافة أو ملاحظة أو تصحيح على هذا الباب؟ يسعدني أن أسمع منك.