الطريق إلى التعبئة · Road to Filling
تواصلالفهرس
الباب الثالث · 03 / 08

تقنيات التعبئة وتصميم المصنع والمرافق

يبدأ هذا الباب بتقنيات التعبئة حسب نوع المنتج، لأن طبيعة المنتج — ماءً كان أو عصيرًا أو مشروبًا غازيًا أو منتجًا معقمًا أو زيتًا — هي ما يحدد متطلبات الخط والمصنع من حوله. ثم ينتقل إلى تصميم مصنع التعبئة الذي يراعي تدفق المواد والعاملين ومناطق النظافة، وإلى الحسابات الإنتاجية التي تترجم ذلك إلى أرقام واضحة (زجاجة/ساعة، عبوة/ساعة، طبق/ساعة)، قبل أن يتناول مبادئ التصميم الصحي (Hygienic Design) ومعايير النظافة الصناعية التي تحمي المنتج من التلوث، ويختم بالمرافق الصناعية (هواء مضغوط، مياه مبردة، بخار، كهرباء) التي تغذّي كل معدة بما تحتاجه. هذه الأبعاد الخمسة معًا هي ما يحدد السقف الفعلي لما يمكن أن ينتجه أي خط بأمان وكفاءة، بصرف النظر عن جودة المعدات نفسها.

خريطة الباب: تقنيات التعبئة وتصميم المصنع والمرافق — تسلسل فصول هذا الباب وعلاقتها ببعضها
الباب الثالث · الفصل 16

تقنيات التعبئة حسب نوع المنتج

تناولت الفصول السابقة محطات الخط واحدة واحدة: النفخ (الفصل 7)، والشطف والتعبئة والتغطية (الفصل 11)، والتعقيم (الفصل 12)، ثم التلصيق والتغليف الثانوي والتصفيف. هذا الفصل يعيد ترتيب المعرفة نفسها من زاوية مختلفة: ليس "كيف تعمل محطة التعبئة؟" بل "ما الذي يفرضه المنتج على الخط بأكمله؟". فالماء يختلف عن العصير، والمشروب الغازي يختلف عن الحليب طويل الأجل، والزيت الغذائي يفرض تحديات لا توجد في أي منتج مائي. ومن يتعامل مع محفظة منتجات متنوعة — وهو حال معظم مصانع المنطقة — يحتاج هذا المنظور قبل أن يضع مخطط المصنع في الفصل التالي.
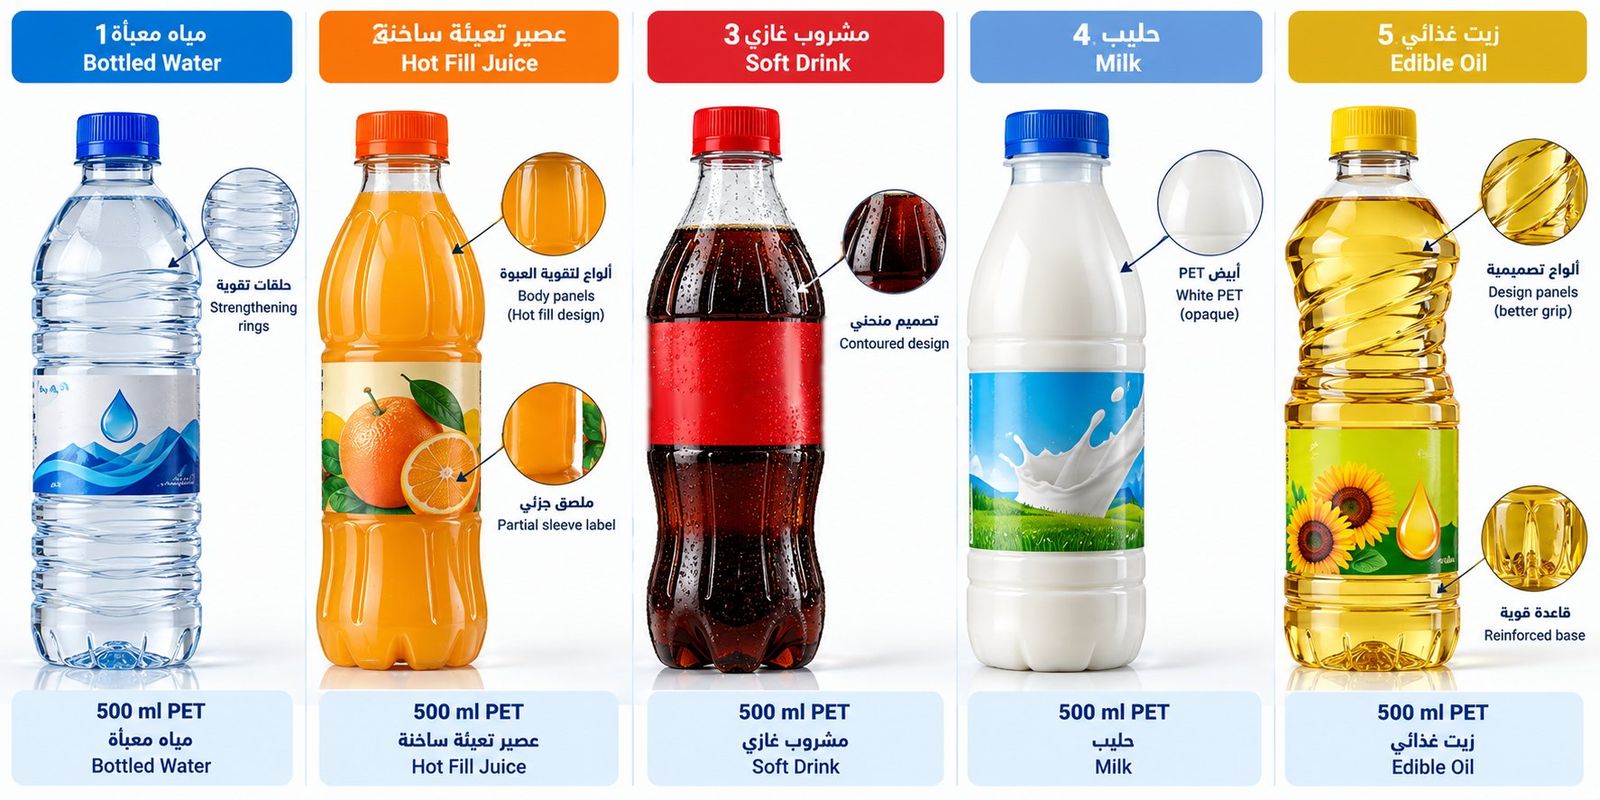
خمس عبوات PET سعة 500 مل: مياه، عصير تعبئة ساخنة، مشروب غازي، حليب، وزيت غذائي، مع تسمية خصائص التصميم في كل حالة
صورة 16.1مولَّدة بالذكاء الاصطناعيخمس عبوات PET بسعة 500 مل، واحدة لكل تطبيق يتناوله هذا الفصل: مياه معبأة بحلقات تقوية، عصير بتعبئة ساخنة بألواح امتصاص الفراغ وملصق جزئي، مشروب غازي بتصميم منحنٍ يقاوم الضغط الداخلي، حليب في PET أبيض معتم للحجب الضوئي، وزيت غذائي بألواح تصميمية للإمساك وقاعدة مقوّاة. المادة واحدة في الحالات الخمس، والفرق كله في ما يفرضه المنتج على العبوة.

16.1 العوامل التي تحدد تقنية التعبئة

قبل مقارنة التطبيقات، من المفيد تثبيت قائمة العوامل التي يُبنى عليها القرار. أي تقنية تعبئة هي في النهاية استجابة هندسية لهذه العوامل مجتمعة، لا لعامل واحد منها:

  • الحساسية الميكروبيولوجية للمنتج ودرجة حموضته (pH) — وهي ما يحدد هل تكفي النظافة، أم تلزم معالجة حرارية، أم تلزم بيئة معقمة كاملة.
  • درجة حرارة التعبئة: باردة، أو قريبة من حرارة الصالة، أو ساخنة.
  • وجود ثاني أكسيد الكربون المذاب في المنتج ومستوى الكربنة المطلوب.
  • حساسية المنتج للأكسجين أو للضوء.
  • مدة الصلاحية المطلوبة، ووجود مواد حافظة أو غيابها.
  • لزوجة المنتج وكثافته، ومدى تأثر الكثافة بدرجة الحرارة.
  • نوع العبوة وخواصها الميكانيكية: مقاومة الضغط الداخلي، أو مقاومة التفريغ (القسم 6.4)، أو الثبات الحراري.
  • مستوى النظافة أو التعقيم المطلوب داخل الخط ومحيطه (الفصل 19).

يستعرض هذا الفصل خمسة تطبيقات رئيسية تغطي معظم ما يُنتَج فعليًا في مصانع المنطقة: تعبئة المياه، والتعبئة الساخنة للعصائر، وتعبئة المشروبات الغازية، والتعبئة المعقمة للمنتجات الحساسة، وتعبئة الزيوت الغذائية.

16.2 تعبئة المياه

تعبئة المياه هي أبسط التطبيقات الخمسة من الناحية التشغيلية، لكن بساطة المنتج لا تعني التهاون في النظافة: المياه المعبأة لا تحتوي عادة على أي مادة حافظة، وأي تلوث يحدث بعد المعالجة ينتقل مباشرة إلى المنتج ومدة صلاحيته. عمليًا، تحدي هذا الخط ليس المعالجة بل منع إعادة التلوث بين المعالجة والإغلاق.

تحضير المياه. تبدأ العملية في محطة معالجة المياه، وتختلف مراحلها حسب جودة المصدر الخام والمواصفة المطلوبة (القسم 9.2 والقسم 20.5): الترشيح الرملي، والترشيح بالكربون المنشَّط، والتلطيف، والتناضح العكسي (RO)، والتعقيم بالأشعة فوق البنفسجية أو بالأوزون، ثم الترشيح النهائي الدقيق. بعدها تُنقل المياه إلى خزان منتج نهائي من الفولاذ المقاوم للصدأ، ويجب أن يكون تصميم الخزان والشبكة صحيًا بما يمنع إعادة التلوث قبل وصول المياه إلى محطة التعبئة.

النفخ ثم الشطف. تمر الـ Preforms عبر فرن الأشعة تحت الحمراء، ثم التمديد المحوري بالقضيب والنفخ بالهواء عالي الضغط، فالتبريد والإخراج (الفصل 7). في الخط التقليدي المنفصل تنتقل العبوات بعد النفخ إلى الشاطف (Rinser، القسم 11.1)، ويُستخدم فيه إما ماء معالَج أو هواء مرشَّح ومؤيَّن حسب تصميم الخط.

أما في التكوين المدمج الذي يجمع النفخ والتعبئة والتغطية في وحدة واحدة (Combi / Monoblock، القسم 11.4)، فيمكن الاستغناء عن الشطف المائي التقليدي: العبوة تنتقل من النفخ إلى التعبئة داخل بيئة محمية دون تخزين ولا تعريض للهواء الخارجي. وهذا قرار تصميمي لا يُتَّخذ بالافتراض، بل يعتمد على التصميم الصحي للمسار ومستوى الحماية بين المحطتين — وهو من أوضح الأمثلة على أن قرارات النظافة تُحسم عند تصميم الخط لا عند تشغيله.

التعبئة والتغطية. تُملأ العبوة بالمياه المعالجة بتقنية مناسبة (جاذبية، أو مستوى، أو مقياس تدفق — انظر تصنيف أنظمة التعبئة في القسم 11.2)، ثم يُركَّب الغطاء ويُغلق بعزم محدد. نقاط المراقبة الأساسية: مستوى التعبئة أو كمية المنتج، ونظافة صمامات التعبئة، وسلامة عنق العبوة، ووجود الغطاء، وعزم الإحكام (القسم 21.3)، وخلو العبوة من التسريب.
شكل 16.1: المسار النموذجي لخط تعبئة المياه
المسار النموذجي لخط تعبئة المياه. الخطوات الملونة هي ما يميّز هذا الخط عن غيره: المعالجة وخزان المياه المعالجة والشطف؛ وما عداها عمود فقري مشترك مع بقية التطبيقات.

16.3 التعبئة الساخنة للعصائر (Hot Fill)

تُستخدم التعبئة الساخنة مع العصائر والمشروبات التي تحتاج معالجة حرارية، وتقتصر على المنتجات عالية الحموضة أو المُحمَّضة (pH نحو 4.6 أو أقل)؛ أما المنتجات منخفضة الحموضة فتحتاج معالجة UHT وتعبئة معقمة. والفكرة المركزية فيها أن حرارة المنتج نفسه تؤدي وظيفتين في آن واحد: خفض الحمل الميكروبي في المنتج، وتعقيم الأسطح الداخلية للعبوة والغطاء بعد التعبئة مباشرة. لذلك فإن كل قرار في هذا الخط يدور حول الحرارة: كيف تُحفظ، وكيف تُنقل إلى الأسطح، ثم كيف تُسحب بأمان.

تحضير العصير. يُحضَّر في منطقة المعالجة: خلط المياه مع المركَّز أو المكونات، وإضافة السكر، وضبط الحموضة ودرجة المواد الصلبة الذائبة (Brix)، وإزالة الهواء والتجنيس عند الحاجة، ثم المعالجة الحرارية في مبادل البسترة السريعة (Flash Pasteurizer) — مثال شائع: نحو 90-95°م لمدة 15-30 ثانية، ثم ضبط الحرارة لدرجة التعبئة؛ والمعايير الفعلية تُعتمد لكل منتج بدراسة تحقق. بعدها ينتقل المنتج إلى خزان موازنة ساخن قبل محطة التعبئة. والحفاظ على حرارة المنتج ضمن المجال المعتمد شرط لا تفاوض فيه: أي انخفاض دون الحد يقلّل كفاءة المعالجة الحرارية ويبطل منطق التقنية كلها.

عبوة مختلفة جوهريًا. عبوة المياه الخفيفة لا تصلح هنا؛ فعند درجات الحرارة المرتفعة تنكمش أو تتشوه. تحتاج عبوة التعبئة الساخنة إلى Preform مصمَّم لهذا الغرض، وبروفايل حراري دقيق في فرن النفخ، وقوالب ساخنة أو عملية تثبيت حراري (Heat-set)، وزمن بقاء مناسب داخل القالب، وتصميم يتضمن ألواح تفريغ (Vacuum Panels) أو هندسة مكافئة تمتص الانكماش اللاحق. هذه العملية ترفع الثبات الحراري للعبوة وتمكّنها من تحمل حرارة التعبئة ثم التبريد.

التعبئة والتغطية. يُعبَّأ المنتج ضمن درجة الحرارة المعتمدة للعملية — عادة 82-88°م، وقد تتجاوزها تصاميم Heat-set الخاصة، حسب المنتج والحموضة وزمن المعالجة المطلوب — ويُركَّب الغطاء مباشرة. تقليل الزمن بين التعبئة والتغطية مطلب تصميمي وتشغيلي معًا، لأن كل ثانية تأخير تعني حرارة مفقودة قبل الإغلاق.

قلب العبوة (Bottle Inverter). بعد التغطية تمر العبوة عبر جهاز القلب، فيلامس المنتج الساخن السطح الداخلي للغطاء ومنطقة العنق والفراغ العلوي — وهي بالضبط المناطق التي لم يلامسها المنتج أثناء التعبئة، وبالتالي الأكثر احتمالًا لبقاء تلوث فيها. يُضبط زمن القلب وفق حرارة المنتج ومتطلبات العملية المعتمدة.

التبريد. ثم تدخل العبوات نفق تبريد أو رشاشات على مراحل حرارية متدرجة. التبريد هنا ليس خطوة ثانوية: هو ما يوقف الأثر الحراري المستمر فيحمي الطعم واللون والقيمة الغذائية، ويحمي العبوة من التشوه، ويجهّزها للتلصيق. وأثناء التبريد ينكمش حجم المنتج فيتولّد ضغط سالب داخل العبوة — وهذا تحديدًا ما صُمِّمت ألواح التفريغ لاستيعابه.

التلصيق. كثيرًا ما تُستخدم أكمام الانكماش الكاملة (Shrink Sleeve، القسم 13.3) في هذه الفئة، لأن شكل العبوة غالبًا معقد ويحتوي ألواح تفريغ يصعب تغطيتها بملصق مسطح. ويجب التحقق من توافق مادة الملصق مع شكل العبوة بعد التبريد، وحرارتها عند دخول آلة التلصيق، ونسبة الانكماش المطلوبة، ومتطلبات إعادة التدوير في السوق المستهدف (الفصل 28).
شكل 16.2: المسار النموذجي للتعبئة الساخنة
المسار النموذجي للتعبئة الساخنة. يضيف هذا الخط أربع خطوات لا توجد في خط المياه: البسترة وخزان الموازنة الساخن، وقلب العبوة بعد التغطية، والتبريد التدريجي — إضافة إلى عبوة مصممة للتعبئة الساخنة.

16.4 تعبئة المشروبات الغازية

ما يميّز هذه الفئة هو ثاني أكسيد الكربون المذاب. وكل ما يأتي بعد ذلك نتيجة منطقية لحقيقة فيزيائية واحدة: قابلية ذوبان CO2 تنخفض كلما ارتفعت درجة الحرارة، فيرتفع الضغط المطلوب أثناء التعبئة ويزداد ميل المنتج إلى الرغوة.

تحضير الشراب والكربنة. يُنتَج الشراب النهائي أو المركَّز السكري (القسم 9.3)، ثم ينتقل إلى وحدة الخلط والكربنة التي تنزع الهواء المذاب من المياه، وتخلط المياه بالشراب بالنسب المحددة، وتبرّد المنتج في الأنظمة التقليدية، وتحقن CO2 وتضبط مستوى الكربنة، قبل إرساله إلى خزان المنتج النهائي أو مباشرة إلى محطة التعبئة. ونزع الهواء ليس تفصيلًا ثانويًا: الأكسجين المذاب يؤثر في الطعم والثبات ويقلّل كفاءة الكربنة نفسها (القسم 11.9).

العبوة. يجب أن تتحمل الضغط الداخلي، وهو ما ينعكس على توزيع المادة وشكل القاعدة (Petaloid) ومقاومة الانفجار وثبات الأبعاد، وعلى توافق التصميم مع مستوى الكربنة ودرجة حرارة التعبئة معًا.

التعبئة تحت الضغط. تُستخدم التعبئة متساوية الضغط (Counter-pressure، القسم 11.2)، حيث يُوازَن الضغط داخل العبوة مع ضغط خزان المنتج قبل بدء التدفق. وهذا يقلّل الرغوة، ويحدّ من فقد CO2، ويحافظ على مستوى الكربنة، ويقلّل فاقد المنتج.

باردة أم دافئة؟ تقليديًا تُعبَّأ هذه المنتجات باردة، غالبًا في نطاق 4-10°م، لأن انخفاض الحرارة يحسّن ذوبان الغاز ويقلّل الرغوة والضغط المطلوب. وتسمح بعض التقنيات الحديثة بالتعبئة عند حرارة أقرب لحرارة الصالة (نحو 18-20°م)، لكنها تتطلب صمامات مصمَّمة لضغط أعلى، وتحكمًا أدق في الكربنة، وعبوة قادرة على تحمل الضغط، وإدارة محكمة للرغوة، ونظام تغطية سريعًا. وجدوى هذا الخيار تعتمد على مستوى الكربنة وحجم العبوة وسرعة الخط ومواصفة آلة التعبئة — وأثره الأكبر في المنطقة اقتصادي: توفير حمل تبريد كبير في مناخ حار.

تدفئة العبوات بعد التعبئة. عند التعبئة الباردة يتكثّف بخار الماء على السطح الخارجي للعبوة، فيضعف التصاق الملصقات، وتنزلق العبوات على الناقلات، ويتضرر الكرتون، وتظهر قطرات داخل العبوة الثانوية. لذلك يُستخدم مسخّن العبوات (Bottle Warmer) لرفع حرارة السطح تدريجيًا فوق نقطة الندى قبل التلصيق والتغليف. أما عند التعبئة قرب حرارة الصالة فلا يلزم المسخّن عادة ما دام لا يحدث تكثّف — وهذه واحدة من أوضح الوفورات غير المباشرة لهذا الخيار.

التلصيق. ملصقات OPP المغذّاة من بكرة والمثبَّتة بالغراء الساخن (Roll-fed، القسم 13.1) هي الخيار الشائع هنا: تلائم السرعات العالية، ومنخفضة التكلفة، وتقاوم الرطوبة، وتناسب العبوات الأسطوانية.
شكل 16.3: المسار النموذجي للمشروبات الغازية
المسار النموذجي للمشروبات الغازية. نزع الهواء والكربنة يسبقان الخط، والتعبئة متساوية الضغط تحمي مستوى الكربنة، وتدفئة العبوة بعد التعبئة الباردة تمنع التكثّف قبل التلصيق.

16.5 التعبئة المعقمة للمنتجات الحساسة

تُستخدم التعبئة المعقمة (Aseptic) مع المنتجات التي تحتاج صلاحية طويلة دون تبريد ودون مواد حافظة: الحليب طويل الأجل، والمشروبات النباتية، والعصائر والرحيق والشاي الحساسة (عالية الحموضة ومنخفضتها)، ومشروبات التغذية. ومبدأها الذي يفسّر كل تفاصيلها: يُعقَّم المنتج والعبوة والغطاء كلٌّ على حدة، ثم تُجمع الثلاثة داخل بيئة معقمة دون أي فرصة لإعادة التلوث. يتناول الفصل 12 هذه التقنية بالتفصيل؛ وما يلي هو ما يميّزها كتطبيق عن بقية التطبيقات في هذا الفصل.

المنتج. يمر عبر معالجة حرارية مثبتة الصلاحية حسب المنتج: UHT للمنتجات منخفضة الحموضة، وبسترة HTST للمنتجات عالية الحموضة (القسم 12.2). وتشمل عادة: موازنة، وتسخينًا أوليًا، وتجنيسًا عند الحاجة، ثم المعالجة الحرارية نفسها، فتبريدًا سريعًا، ثم نقلًا إلى خزان معقم. وكل ما يقع بعد المعالجة الحرارية — أنابيب وخزانات وصمامات — يجب أن يبقى ضمن ظروف معقمة؛ وهنا تحديدًا يفترق هذا الخط عن كل ما سبق.

العبوة. في بعض الأنظمة يُعقَّم الـ Preform قبل النفخ ببيروكسيد الهيدروجين (H2O2) رذاذًا أو بخارًا، ثم يُنشَّط ويُزال بالهواء المعقم والحرارة. وفي أنظمة أخرى تُنفخ العبوة أولًا ثم يُعقَّم سطحها الداخلي قبل التعبئة. أي أن حقن H2O2 داخل الـ Preform ليس قاعدة عامة بل أحد الأساليب، ويختلف باختلاف تصميم النظام. والمتغيرات الواجب التحكم فيها في الحالتين واحدة: التركيز، ودرجة الحرارة، وزمن التعرض، وتغطية كامل السطح، وكمية البقايا داخل العبوة، وجودة الهواء المعقم المستخدم في التجفيف.

الغطاء. يحتاج بدوره إلى تعقيم قبل دخوله آلة التغطية، وإلى مسار مغلق ومحمي حتى لحظة التركيب. وقد سبق في الفصل 12 أن تعقيم الأغطية هو الحلقة الأضعف في كثير من الأنظمة العملية.

البيئة. تعمل محطة التعبئة والتغطية داخل منطقة معزولة يحافظ فيها الهواء المرشَّح على ضغط إيجابي يمنع دخول التلوث. وتتطلب المنظومة تصميمًا صحيًا قابلًا للتنظيف (الفصل 19)، وتنظيفًا وتعقيمًا مكانيًا آليًا (CIP/SIP)، ومراقبة مستمرة للضغط والحرارة والتركيز، وتحققًا دوريًا من الكفاءة الميكروبيولوجية.

الحماية من الضوء والأكسجين. بعض المنتجات — والحليب أوضحها — شديدة الحساسية للضوء، الذي يؤثر في الطعم واللون وبعض الفيتامينات وثبات المنتج خلال الصلاحية. لذلك يُستخدم Preform أبيض يحتوي ثاني أكسيد التيتانيوم (TiO2) لتحسين الحجب الضوئي، وقد تحتاج بعض المنتجات عبوات متعددة الطبقات أو إضافات مانعة للأشعة. ويمكن أن يساعد الملصق الانكماشي الكامل بتغطية مساحة أكبر من العبوة، لكنه ليس بديلًا تلقائيًا عن اختبار الحماية الضوئية: الأداء يُتحقَّق منه للعبوة والملصق معًا على مدى الصلاحية المطلوبة، لا لأحدهما منفردًا.
شكل 16.4: المسار النموذجي للتعبئة المعقمة
المسار النموذجي للتعبئة المعقمة. يُعقَّم المنتج حراريًا، وتُعقَّم العبوة أو الـ Preform كيميائيًا، ويُعقَّم الغطاء على مسار مستقل — ولا تلتقي الثلاثة إلا داخل المنطقة المعقمة. كل ما يلي المعالجة الحرارية يجب أن يبقى معقمًا.

16.6 تعبئة الزيوت الغذائية

تختلف الزيوت عن كل ما سبق لأسباب فيزيائية لا ميكروبيولوجية: اللزوجة العالية، والحساسية للأكسجين، وتغيّر الكثافة بدرجة الحرارة. يضاف إلى ذلك مشكلة تشغيلية صغيرة الحجم كبيرة الأثر: قطرة زيت على عنق العبوة أو سطحها تكفي لإفساد الإحكام أو التلصيق أو التغليف.

تحضير الزيت. بعد التنقية يُنقل إلى خزان المنتج النهائي، والهدف التشغيلي الأول تقليل تعرضه للهواء: خزانات مغلقة، وتقليل الاضطراب داخل الأنابيب، ومنع سحب الهواء عبر المضخات، واستخدام النيتروجين في الخزان عند الحاجة (القسم 20.8)، والتحكم في درجة الحرارة، ومراقبة الأكسجين المذاب.

تنظيف العبوات. لا يُفضَّل شطف عبوات الزيت بالماء، لأن أي رطوبة متبقية تؤثر في جودة المنتج. فإذا لزم التنظيف استُخدم هواء مرشَّح أو مؤيَّن، أو نظام قلب مع شفط الجسيمات.

التعبئة بالوزن. كثافة الزيت تتغير مع الحرارة، لذلك قد تعطي التعبئة الحجمية غير المعوَّضة حراريًا كميات فعلية مختلفة مع تغيّر حرارة المنتج على مدار اليوم. والتعبئة بالوزن (Weight Filling، القسم 11.2) تقيس كتلة المنتج مباشرة فلا تتأثر قراءتها بتغيّر الكثافة، وتتيح دقة عالية في الكمية، ومراقبة كل صمام على حدة، وتقليل الزيادة غير الضرورية في التعبئة (Give-away)، واكتشاف الانحراف بين الرؤوس مبكرًا.

وإذا كان المنتج يُباع بالحجم المعلن لا بالوزن، فيجب ربط استراتيجية التعبئة بمتطلبات القياس القانوني في السوق المستهدف، باستخدام تعويض حراري أو تحويل معتمد بين الكتلة والحجم. كما يجب تصميم فوهات التعبئة لمنع التنقيط للسبب الذي ذُكر في مطلع القسم.

التحكم في الأكسجين. يمتص الزيت الأكسجين ويتأكسد مع الزمن، فيتغير الطعم والرائحة، وتنخفض الصلاحية، وترتفع مؤشرات الأكسدة. وللنيتروجين استخدامان متمايزان: معالجة قبل التعبئة بتمريره في الزيت أو في خزان المنتج لخفض الأكسجين المذاب، ومعالجة الفراغ العلوي بطرد الهواء من العبوة قبل تركيب الغطاء. وفي بعض التطبيقات تُستخدم جرعة دقيقة من النيتروجين السائل بعد التعبئة وقبل التغطية، فيتبخر سريعًا طاردًا الهواء ومولّدًا ضغطًا داخليًا محدودًا يدعم جدار العبوة. وتُضبط الجرعة بعناية تفاديًا لزيادة الضغط أو تشوه العبوة.

ومن المفيد هنا الانتباه إلى أن ظهور انبعاج أو فراغ في عبوة الزيت ليس بالضرورة خطأ في التعبئة: قد ينتج من تغيّر حرارة الزيت بعد التعبئة، أو انكماش المنتج أثناء التبريد، أو نفاذ الغازات عبر جدار العبوة، أو استهلاك الأكسجين في تفاعلات الأكسدة، أو ضعف في تصميم العبوة أصلًا. وهذا مثال نموذجي على ما سنناقشه في منهجية التشخيص (الفصل 22): العرض الظاهر واحد والأسباب الجذرية متعددة.
شكل 16.5: المسار النموذجي لتعبئة الزيوت الغذائية
المسار النموذجي لتعبئة الزيوت الغذائية. غياب الماء من الخط مقصود، والتعبئة بالوزن تعالج تغيّر الكثافة بالحرارة، وطرد هواء الفراغ العلوي بالنيتروجين يحمي المنتج من الأكسدة خلال الصلاحية.

16.7 مقارنة مختصرة بين التقنيات الخمس

الجدول التالي يجمع الفروق الجوهرية في صفحة واحدة، ويصلح كنقطة انطلاق عند تقييم مشروع جديد أو عند إضافة فئة منتج إلى مصنع قائم:

العنصرالمياهالتعبئة الساخنةالمشروبات الغازيةالتعبئة المعقمةالزيوت الغذائية
معالجة المنتجمعالجة وتنقية المياهتحضير وبسترة سريعةخلط ونزع هواء وكربنةUHT (منخفضة الحموضة) أو HTST (عالية الحموضة)تنقية وتخزين مع الحد من الأكسجين
درجة حرارة التعبئةقريبة من حرارة المنتج المعالَجعادة 82-88°م حسب العملية4-10°م تقليديًا، أو نحو 18-20°م بتقنيات خاصةمنخفضة بعد التبريد السريعحسب اللزوجة وظروف التشغيل
نوع آلة التعبئةجاذبية أو مستوى أو مقياس تدفقتعبئة ساخنةمتساوية الضغط (Counter-pressure)معقمة داخل عازلبالوزن أو مقياس تدفق
متطلب العبوةشطف عند الحاجةتثبيت حراري وألواح تفريغمقاومة الضغط الداخليتعقيم الـ Preform أو العبوةتنظيف بالهواء عند الحاجة
معالجة الغطاءنظافة مناسبةمعالجة حرارية بقلب العبوةتركيب سريع ومحكمتعقيم كامل ومسار محميتحكم في الإحكام ومنع التنقيط
بعد التعبئةفحص وتلصيققلب ثم تبريد تدريجيتدفئة العبوة عند الحاجةالحفاظ على الإغلاق المعقمطرد الأكسجين بالنيتروجين
التحدي الأساسيمنع إعادة التلوثإدارة الحرارة والتفريغالمحافظة على الكربنةمنع أي إعادة تلوثتغيّر الكثافة والأكسدة
الملصق الشائعحسب تصميم العبوةأكمام انكماشيةOPP من بكرة بالغراء الساخنملصق كامل عند الحاجة للحجبذاتي اللصق أو من بكرة

16.8 خلاصة: النظام قبل الآلة

كل منتج يفرض فلسفة مختلفة لتصميم الخط. المياه تحتاج خطًا نظيفًا بسيطًا يمنع إعادة التلوث. العصائر المعبأة ساخنًا تحتاج عبوة مقاومة للحرارة والتفريغ، إضافة إلى القلب والتبريد. المشروبات الغازية تحتاج تحكمًا متزامنًا في الحرارة والضغط والكربنة. المنتجات المعقمة تحتاج تعقيم المنتج والعبوة والغطاء والبيئة معًا. والزيوت تحتاج دقة في الوزن وتحكمًا في التنقيط والأكسجين وأثر الحرارة.

والنتيجة العملية لمن يقيّم استثمارًا أو يستقبل عرضًا فنيًا: لا تُختار آلة التعبئة بمعزل عن بقية النظام. تبدأ الدراسة من تحضير المنتج وتصميم العبوة، وتمر بالمحطة نفسها، وتنتهي عند التغليف النهائي ومدة الصلاحية المطلوبة. وأي عرض يُقارَن على مستوى المحطة وحدها — مهما بدا جذابًا في سعره أو سعته الاسمية — يخفي بالضرورة جزءًا من التكلفة والمخاطرة في محطات أخرى من الخط.
الباب الثالث · الفصل 17

تصميم مصنع التعبئة

مخطط صالة التعبئة
توضيح فنيمخطط داخلي لمصنع تعبئة — مناطق الاستلام والإنتاج والمرافق والمستودعات ورصيف الشحن، مع مسار المواد أحادي الاتجاه ومسار الأفراد المنفصل ومساحة التوسع.

17.1 مخطط المصنع (Factory Layout)

تصميم مخطط مصنع التعبئة يبدأ من تحديد مواقع الوظائف الرئيسية: استقبال المواد الخام (راتنج PET، أغطية، ملصقات، مواد تغليف ثانوي)، مناطق الإنتاج (خطوط النفخ والتعبئة)، المستودعات (مواد خام ومنتج نهائي)، والمرافق الصناعية المساندة (غرفة الضواغط، محطة معالجة المياه، غرفة الكهرباء). المبدأ الهندسي الأساسي هو تقليل مسافات النقل الداخلي للمواد قدر الإمكان (تخطيط انسيابي Flow-based Layout)، مع مراعاة إمكانية التوسع المستقبلي دون الحاجة لإعادة تصميم جذرية.

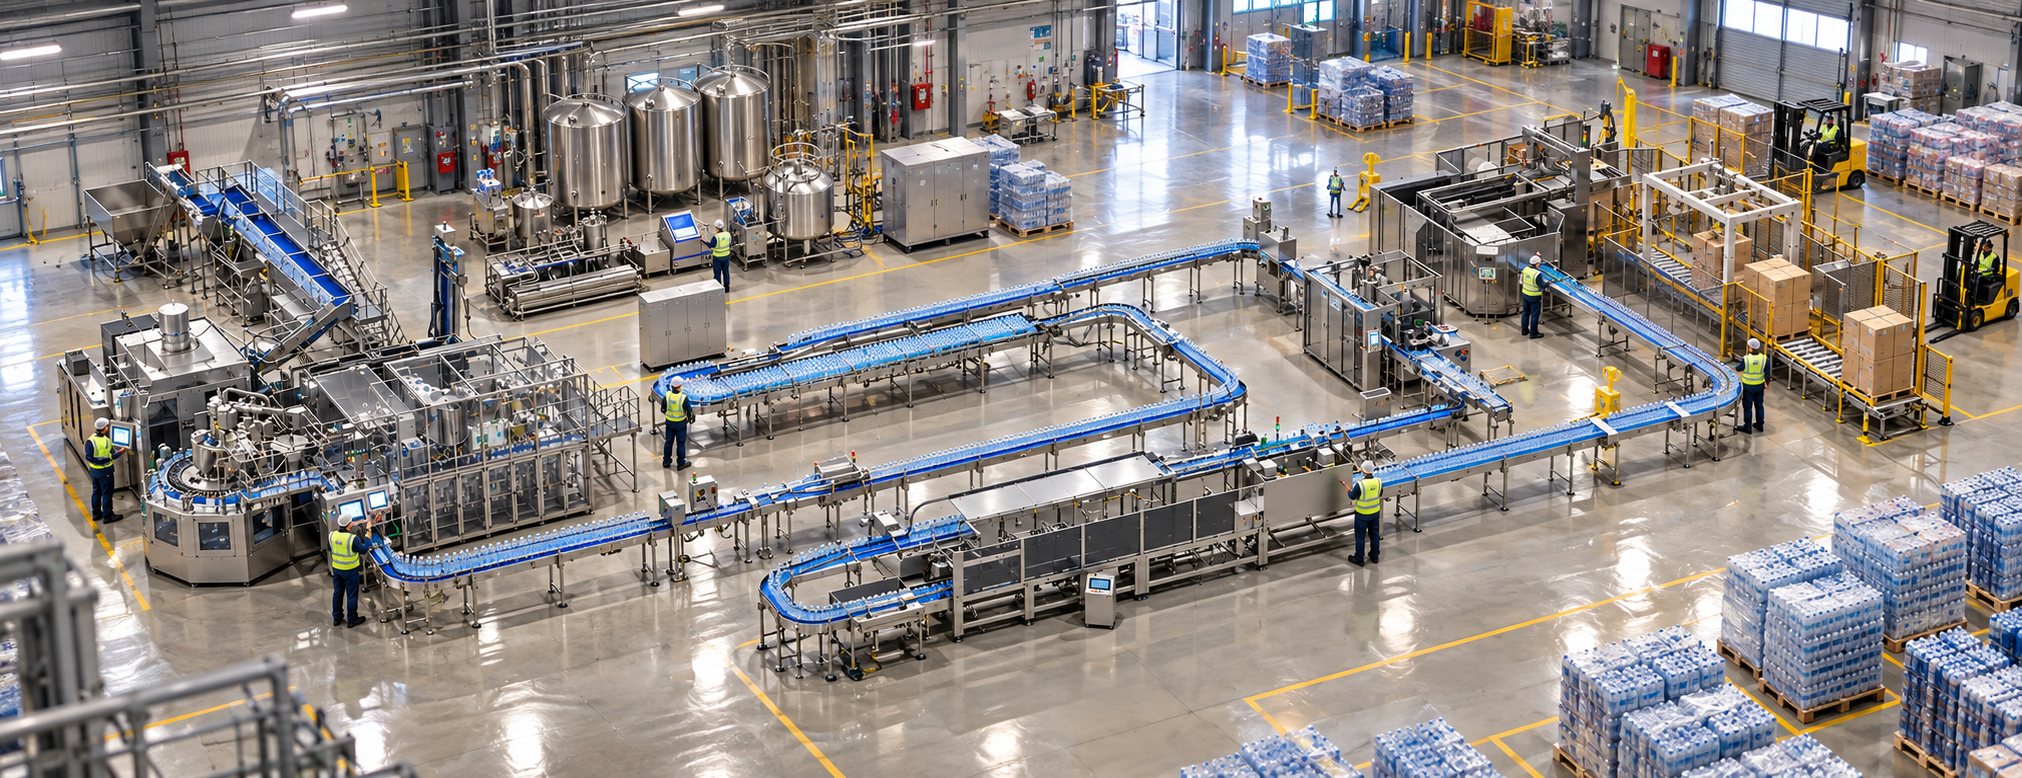
مصنع تعبئة بخط Combi من زاوية علوية
صورة 17.1مولَّدة بالذكاء الاصطناعيمصنع تعبئة من زاوية علوية: منطقة تحضير المنتج (Processing) وخزاناتها في الخلف، ثم خط Combi (نفخ – تعبئة – تغطية) والناقلات، فالتلصيق والشرنك والتصفيف، والمنصات الجاهزة في منطقة المستودع.

تبدأ عملية التخطيط عادة برسم مخطط تدفق العملية (Process Flow Diagram) يوضح تسلسل جميع الخطوات من استلام المادة الخام وحتى شحن المنتج النهائي، ثم يُترجَم هذا التسلسل المنطقي إلى تخطيط فيزيائي فعلي (Layout Drawing) يأخذ بالحسبان القيود الواقعية لقطعة الأرض أو المبنى المتاح (شكلها، اتجاهها بالنسبة للشمس والرياح السائدة، مواقع نقاط الاتصال بالمرافق الخارجية كالكهرباء والمياه والصرف الصحي).

شكل 17.1: المخطط المعماري العلوي لمصنع التعبئة (Factory Layout)
مخطط علوي لمصنع تعبئة: تدفق خطي بلا تقاطعات من استقبال المواد حتى الشحن، مع المرافق الصناعية بجانب الخط ومساحة توسع احتياطية 20-40%.

17.2 تدفق المواد (Material Flow)

يجب أن يتبع تدفق المواد داخل المصنع مسارًا منطقيًا خطيًا قدر الإمكان: من الاستقبال، إلى التخزين المؤقت، إلى الإنتاج، إلى تخزين المنتج النهائي، إلى الشحن — دون تقاطعات غير ضرورية بين مسارات المواد الخام والمنتج النهائي (لتقليل مخاطر التلوث المتبادل) ودون مسارات عودة (Backtracking) تزيد وقت وتكلفة المناولة الداخلية.

من الأدوات التحليلية المفيدة في هذه المرحلة: مخطط العلاقة بين الأنشطة (Activity Relationship Chart) الذي يقيّم بشكل منهجي أهمية القرب الفيزيائي بين كل زوج من مناطق المصنع (هل يجب أن تكون منطقة تخزين الراتنج قريبة جدًا من آلات الحقن؟ هل يمكن لمنطقة المكاتب الإدارية أن تكون بعيدة عن خط الإنتاج دون مشكلة؟)، ما يساعد في بناء تخطيط مبرر هندسيًا بدلًا من تخطيط عشوائي يعتمد فقط على المساحة المتاحة في كل نقطة.

17.3 تدفق الأفراد (Personnel Flow)

يُصمَّم مسار حركة العاملين بشكل منفصل عن مسار المواد قدر الإمكان، مع نقاط دخول محددة لكل منطقة حسب مستوى النظافة المطلوب (نقطة تُناقَش أكثر أدناه). تصميم غرف تغيير الملابس، ومحطات غسل وتعقيم الأيدي، ومسارات الطوارئ للإخلاء، كلها جزء أساسي من هذا التخطيط، وتخضع لمتطلبات السلامة المهنية المحلية والدولية إضافة إلى معايير سلامة الغذاء.

17.4 مناطق النظافة (Hygiene Zones)

تُصنَّف مناطق المصنع عادة إلى ثلاث درجات نظافة متدرجة: المنطقة العامة (Low Care) كالمستودعات والمكاتب، منطقة الإنتاج القياسية (Medium Care) كخطوط النفخ والتعبئة غير المعقمة، والمنطقة عالية النظافة أو المعقمة (High Care/Aseptic) المخصصة لخطوط التعبئة المعقمة (الفصل 12). الانتقال بين هذه المناطق يخضع لبروتوكولات صارمة (تغيير ملابس، تعقيم أدوات، أحيانًا غرف الدُّش الهوائي (Air Showers)) لمنع انتقال التلوث من منطقة أقل نظافة إلى منطقة أعلى.

شكل 17.2: مناطق النظافة الثلاث الموزعة على مخطط المصنع
توزيع مناطق النظافة الثلاث على مخطط المصنع — Low Care للمستودعات والمكاتب، Medium Care لصالة الإنتاج، High Care لغرفة التعبئة المعقمة — والانتقال بينها محكوم ببروتوكولات صارمة.

17.5 المرافق الصناعية (Utilities) — نظرة تمهيدية

يخصص الفصل 20 لتفاصيل كل مرفق صناعي على حدة (الهواء المضغوط، المياه المبردة، البخار، الكهرباء)، لكن من منظور التخطيط المعماري، يجب أن تُوضَع غرف المرافق هذه بالقرب من خطوط الإنتاج التي تخدمها لتقليل فقد الطاقة والضغط في خطوط النقل الطويلة (خاصة الهواء المضغوط والبخار)، مع سهولة الوصول لأغراض الصيانة الدورية.

17.6 المستودعات (Warehouse)

يُصمَّم مستودع المواد الخام ومستودع المنتج النهائي بسعة تخزين تراعي دورة التوريد (Lead Time) لكل مادة ودورة الطلب على المنتج النهائي، مع مراعاة ظروف تخزين خاصة لبعض المواد (حساسية الراتنج للرطوبة، تجنب أشعة الشمس المباشرة للزجاجات الفارغة المخزنة لفترات طويلة التي قد تتأثر بالحرارة). التصميم الحديث يميل بشكل متزايد نحو مستودعات آلية (Automated Storage & Retrieval Systems – ASRS) خاصة في المصانع كبيرة الحجم لتعظيم كثافة التخزين وتقليل التعامل اليدوي.

من الاعتبارات العملية المهمة في تصميم المستودع: ارتفاع سقف المبنى يحدد مباشرة عدد طبقات التخزين الممكنة (وبالتالي كثافة التخزين لكل متر مربع من الأرضية)، وهو قرار استثماري له تبعات طويلة المدى يصعب تعديله لاحقًا بعد بناء المبنى، على عكس معظم قرارات المعدات الداخلية القابلة للتغيير نسبيًا بمرور الوقت.

17.7 تخطيط التوسع (Expansion Planning)

من أخطاء التصميم الشائعة (نناقشها بمزيد من التفصيل في الفصل 37) عدم ترك مساحة كافية أو بنية تحتية قابلة للتوسع (سعة كهرباء وماء وهواء مضغوط إضافية) عند بناء المصنع الأولي، ما يجعل أي توسع مستقبلي في خطوط الإنتاج مكلفًا وأحيانًا مستحيلًا دون توقف تشغيلي طويل. المصانع المخطط لها باحترافية تترك عادة "مساحة فارغة" (Shell Space) وبنية تحتية زائدة عن الحاجة الأولية بنسبة تتراوح بين 20-40% لاستيعاب خط إنتاج إضافي أو توسعة مستقبلية دون إعادة تصميم شاملة للمرافق الأساسية.

17.8 اعتبارات مناخية إقليمية في التصميم المعماري

مصانع منطقة الشرق الأوسط وأفريقيا تواجه تحديات معمارية خاصة غير موجودة بنفس الحدة في المناخات المعتدلة: الحاجة لعزل حراري أقوى للمباني لتقليل الحمل على أنظمة التكييف (الفصل 20)، تصميم أسقف وأنظمة تهوية تتعامل مع فروقات حرارة يومية كبيرة، وأحيانًا الحاجة لحماية إضافية من الغبار والرمال في المناطق الصحراوية (فلاتر هواء أقوى عند مداخل أنظمة التكييف والهواء المضغوط). إغفال هذه الاعتبارات المناخية الإقليمية عند استيراد تصميم مصنع "قياسي" من منطقة مناخية مختلفة تمامًا هو خطأ تصميمي شائع يظهر أثره لاحقًا في تكاليف تشغيلية أعلى من المتوقع أو أعطال متكررة غير مبررة ظاهريًا.

17.9 الاستفادة من خبرة مورّدي التكنولوجيا في تخطيط المصنع

من منظور مورّدي التكنولوجيا الكبار في هذا القطاع (الشركات الرائدة عالميًا في تصميم خطوط PET المتكاملة)، تُقدَّم عادة استشارات تخطيط مصنع متكاملة (Factory Layout Consulting) كجزء من عرض المشروع الكامل، تتجاوز مجرد بيع المعدات إلى تصميم شامل يأخذ بالحسبان كل الاعتبارات المذكورة في هذا الفصل معًا. الاستفادة الكاملة من هذه الخبرة الاستشارية المتراكمة عبر مئات المشاريع حول العالم، بدلًا من الاعتماد فقط على خبرة داخلية محدودة، غالبًا ما توفر على المصنع الجديد أخطاء تصميمية مكلفة كان يمكن تجنبها بسهولة بالاستفادة من دروس مستفادة من مشاريع مشابهة سابقة في مناطق جغرافية أو ظروف تشغيلية مماثلة.

17.10 مساحات إرشادية لتخطيط صالة تعبئة PET

الأرقام التالية إرشادية عامة تفيد في المراحل الأولى من دراسة الجدوى قبل توفر مخطط تفصيلي من المورّد، وتختلف حسب التكوين الفعلي للخط: خط مدمج (نفخ-تعبئة-تغطية) بسعة 50,000 زجاجة/ساعة يحتاج عادة صالة إنتاج بطول لا يقل عن 60-80 مترًا وعرض 15-20 مترًا لاستيعاب النفخ والتعبئة والتلصيق والتغليف الثانوي ونهاية الخط بمسافات صيانة كافية حول كل محطة (لا تقل عن 1.5-2 متر من كل جهة تُفتح منها الأغطية). المستودعات غالبًا ما تحتاج مساحة تعادل مرتين إلى ثلاث مرات مساحة الصالة نفسها عندما تُخزَّن الـ Preforms والمنتج النهائي معًا في الموقع. الارتفاع الحر للصالة يُفضَّل ألا يقل عن 6-7 أمتار لاستيعاب الناقلات العلوية ومسارات الهواء المضغوط وسهولة الوصول للصيانة بالرافعات.

17.11 قائمة تحقق لمراجعة مخطط المصنع قبل اعتماده

  • هل يتدفق المنتج في اتجاه واحد من الاستلام إلى الشحن دون أي تقاطع بين مسار المواد الخام ومسار المنتج النهائي؟
  • هل غرفة الضواغط والغلايات بعيدة بما يكفي عن منطقة التعبئة (ضوضاء وحرارة) لكن قريبة بما يكفي لتقليل فقد الضغط في الأنابيب؟
  • هل يمكن إخراج أكبر قطعة معدة (دوار النفخ أو التعبئة) للصيانة الكبرى دون هدم جدار أو تفكيك محطة مجاورة؟
  • هل تُركت مساحة "خط ثانٍ" محجوزة على المخطط بالفعل، بأساسات ومسارات مرافق ممتدة إليها؟
  • هل مواقع نقاط تجميع النفايات (PET، كرتون، فيلم) لا تتطلب عبور الصالة بالمواد المرفوضة؟
  • هل مسارات الطوارئ والإخلاء واضحة من كل نقطة تشغيل، مع أبواب لا تفتح على مناطق النظافة العالية؟
  • هل اتجاه المبنى يقلل تعرض الجدران الكبيرة لأشعة الشمس المباشرة بعد الظهر (الحمل الحراري الأكبر في المنطقة)؟

17.12 خطأ تخطيطي متكرر: المستودع الذي يصبح عنق الزجاجة

في عدد من المصانع التي شهدت نموًا سريعًا، لم يكن عنق الزجاجة في الخط نفسه بل في حركة الرافعات الشوكية بين نهاية الخط ومستودع لم يُصمَّم لتدفق منصات يفوق 80-100 منصة في الساعة. النتيجة: تراكم منصات في ممرات الصالة، توقف المصفِّف لامتلاء منطقة التخزين المؤقت، وخسارة توفر لا تظهر في أي تقرير صيانة لأن "الخط سليم". الحل الوقائي بسيط عند التخطيط: حساب تدفق المنصات في الساعة (الفصل 18) وترجمته إلى عدد رافعات ومسارات وأبواب مستودع كافية، وهو حساب يُغفَل كثيرًا لأنه يقع بين اختصاص مهندس الخط ومهندس اللوجستيات.

الباب الثالث · الفصل 18

حسابات خطوط الإنتاج

هذا الفصل يجمع الأدوات الحسابية الأساسية التي يحتاجها كل مهندس ومدير إنتاج يوميًا لتقييم أداء الخط، وهي الأساس الكمي لمفاهيم الفصول 10 و25 و26.

18.1 من زجاجات/ساعة إلى منصات/ساعة

سلسلة الحسابات الأساسية على طول الخط:

زجاجات/ساعة (BPH) → حزم/ساعة = BPH ÷ عدد الزجاجات في الحزمة الواحدة

حزم/ساعة → صناديق/ساعة = حزم/ساعة ÷ عدد الحزم في الصندوق (إن وُجد هذا المستوى)

صناديق أو حزم/ساعة → منصات/ساعة = (صناديق أو حزم/ساعة) ÷ عدد الوحدات على المنصة الواحدة

مثال 18.1من زجاجات/ساعة إلى منصات/ساعة
المعطيات
  • إنتاج الخط40,000 زجاجة/ساعة
  • العبوة والمنصة حزمة 6 × 1.5 لتر، منصة 1200 × 1000 مم (نحو 24 حزمة في الطبقة × 6 طبقات)
  • عدد الزجاجات في الحزمة6
  • عدد الحزم على المنصة144
  1. الحزم في الساعة
    حزم/ساعة = زجاجات/ساعة ÷ عدد الزجاجات في الحزمة
    = 40,000 ÷ 6
    ≈ 6,667 حزمة/ساعة
  2. المنصات في الساعة
    منصات/ساعة = حزم/ساعة ÷ عدد الحزم على المنصة
    = 6,667 ÷ 144
    ≈ 46.3 منصة/ساعة
النتيجة: نحو 46 منصة في الساعة — وهو الرقم الذي تُصمَّم عليه سعة نظام التصفيف ومساحة تخزين المنصات في نهاية الخط (الفصل 15). عدد الطبقات الفعلي يحدده أقصى ارتفاع ووزن مسموح للمنصة لدى العميل والمستودع والناقل؛ ومنصة 144 حزمة من هذا الحجم تزن نحو 1.3 طن.

إن وُجد مستوى صندوق بين الحزمة والمنصة، تُضاف خطوة ثالثة: صناديق/ساعة = حزم/ساعة ÷ عدد الحزم في الصندوق، ثم تُقسَّم على عدد الصناديق على المنصة.

شكل 18.1: سلسلة تحويل زجاجات/ساعة إلى منصات/ساعة
سلسلة التحويل من زجاجات/ساعة إلى منصات/ساعة على خط 40,000 زجاجة/ساعة: القسمة على عدد الزجاجات في الحزمة، ثم على عدد الحزم على المنصة.
مخطط تفاعلي · مثال 18.1جرّب بأرقام مصنعك
حمل نظام التصفيف (من 200 منصة/ساعة)83.3
حزمة / ساعة6,667
منصة / ساعة83.3
منصة كل0.72دقيقة

18.2 مؤشر OEE (Overall Equipment Effectiveness)

المؤشر الأهم في تقييم أداء أي خط إنتاج، ويُحسب كحاصل ضرب ثلاث نسب مئوية مستقلة:

OEE = التوفر (Availability) × الأداء (Performance) × الجودة (Quality)

  • التوفر (Availability) = وقت التشغيل الفعلي ÷ الوقت المخطط للإنتاج. يستبعد من المقام الوقت الذي لا تُخطَّط فيه أي عملية إنتاج، ثم تُحتسب ضمن خسائر التوفر فترات التوقف أثناء وقت الإنتاج المخطط له، سواء كانت الأعطال غير مخططة أم كان التحويل بين المنتجات مخططًا له. ويجب تثبيت قاعدة احتساب الصيانة المجدولة بين الفترات قبل المقارنة.
  • الأداء (Performance) = (عدد الوحدات المنتجة فعليًا × زمن الدورة النظري) ÷ وقت التشغيل الفعلي. يعكس مدى اقتراب السرعة الفعلية من السرعة الاسمية القصوى للخط، ويشمل تأثير التوقفات الصغيرة المتكررة (Micro-stops) التي غالبًا ما تُهمَل في التتبع اليدوي.
  • الجودة (Quality) = عدد الوحدات المطابقة ÷ إجمالي عدد الوحدات المنتجة. يخصم المنتج المرفوض أو الذي يحتاج إعادة عمل.
مثال 18.2حساب OEE من مكوّناته الثلاثة
المعطيات
  • التوفر (Availability)85%
  • الأداء (Performance)90%
  • الجودة (Quality)98%
  1. تحويل النسب إلى كسور
    الكسر = النسبة ÷ 100
    = 0.85 , 0.90 , 0.98
    ثلاثة كسور مستقلة تُضرب في بعضها
  2. حاصل الضرب
    OEE = التوفر × الأداء × الجودة
    = 0.85 × 0.90 × 0.98
    = 0.7497
  3. التحويل إلى نسبة مئوية
    OEE% = الكسر × 100
    = 0.7497 × 100
    ≈ 75%
النتيجة: ثلاثة مكوّنات يبدو كل منها «جيدًا» على حدة تنتج OEE قدره 75% فقط — أي ربع السعة ضائع.

هذا تحديدًا ما يجعل OEE مؤشرًا كاشفًا: الخسائر الصغيرة لا تُجمَع بل تُضرَب. رفع التوفر والأداء نقطتين مئويتين والجودة نقطة واحدة فقط (87% و92% و99%) يرفع OEE من نحو 75% إلى نحو 79%. تحليل المؤشر بعمق وربطه بشجرة الخسائر في الفصل 26.

شكل 18.2: معادلة OEE كخصم متتالٍ من 100%
OEE كخصم متتالٍ من السعة النظرية: 85% توفر × 90% أداء × 98% جودة ≈ 75% — خسائر صغيرة في كل مرحلة تتراكم إلى فجوة كبيرة.
مخطط تفاعلي · مثال 18.2جرّب بأرقام مصنعك
OEE من السعة الكاملة75.0%
OEE75.0%
السعة الضائعة25.0%

18.3 استغلال السعة (Capacity Utilization)

استغلال السعة = الإنتاج الفعلي خلال فترة زمنية ÷ السعة القصوى النظرية لنفس الفترة

يختلف مؤشر استغلال السعة (Capacity Utilization) عن مؤشر الفعالية الكلية للمعدات (OEE) في أنه يقيس الاستغلال على مستوى التخطيط الإنتاجي (هل المصنع يعمل بكامل طاقته المتاحة أم أن هناك أوقات تعمل فيها الخطوط بشكل جزئي أو متوقفة تمامًا بسبب نقص الطلب)، بينما OEE يقيس كفاءة التشغيل خلال الوقت المخصص فعليًا للإنتاج. مصنع قد يحقق OEE ممتازًا (90%) لكن استغلال سعة منخفضًا (50%) إذا كانت الخطوط تعمل بكفاءة عالية لكن لساعات أقل من طاقتها التصميمية اليومية — وهما قراران إداريان مختلفان تمامًا يتطلبان تدخلات مختلفة تمامًا (الأول تشغيلي هندسي، والثاني تجاري/تخطيطي).

18.4 حساب متطلبات الطاقة والموارد لكل وحدة إنتاج

إضافة لحسابات السعة، يحتاج مهندس التخطيط حسابات استهلاك الموارد لكل وحدة منتجة، والتي تُستخدم لاحقًا في حساب التكلفة (الفصل 25): استهلاك الهواء المضغوط لكل ألف زجاجة (م³/1000 زجاجة)، استهلاك الطاقة الكهربائية لكل ألف زجاجة (كيلوواط ساعة/1000 زجاجة)، واستهلاك المياه لكل ألف زجاجة (لتر/1000 زجاجة). هذه المؤشرات (Specific Consumption Indicators) تسمح بمقارنة عادلة بين خطوط مختلفة الحجم أو فترات تشغيل مختلفة، وهي أكثر فائدة من الأرقام المطلقة وحدها (استهلاك كلي مرتفع قد يكون طبيعيًا فقط لأن الخط ينتج كمية أكبر، وليس بالضرورة مؤشر عدم كفاءة).

18.5 حساب زمن استرداد التوقف (Recovery Time Impact)

عند تحليل تأثير توقف معين على الإنتاجية اليومية أو الشهرية، من المفيد حساب ليس فقط مدة التوقف نفسه بل الأثر التراكمي الكامل عليه، بما يشمل: زمن التوقف الفعلي، زمن إعادة التشغيل والوصول للسرعة الكاملة مجددًا (Ramp-up Time، الذي قد يتضمن معدل رفض أعلى مؤقتًا حتى استقرار بارامترات التشغيل)، وأي أثر على جدولة الإنتاج اللاحقة إذا كان التوقف قد أخّر تسليم دفعة مجدولة. مثال: توقف مدته 30 دقيقة فقط قد يبدو بسيطًا، لكن إذا تبعه 15 دقيقة إضافية من إعادة التشغيل بمعدل رفض أعلى من الطبيعي قبل استقرار الخط بالكامل، فإن الأثر الفعلي على الإنتاجية والجودة أكبر بكثير من مجرد "30 دقيقة توقف" الظاهرة في سجل الأعطال البسيط.

18.6 لوحة مؤشرات الأداء اليومية (Daily KPI Dashboard)

تجمع معظم المصانع الحديثة مجموعة أساسية من هذه الحسابات في لوحة مؤشرات يومية موحدة تُراجَع في اجتماع الإنتاج الصباحي (Daily Production Meeting): الإنتاج الفعلي مقابل المخطط، OEE اليومي مقسّمًا حسب الفئات الثلاث، أهم 3 أسباب توقف حسب المدة التراكمية (وليس عدد المرات فقط، لأن توقف نادر لكن طويل قد يستحق أولوية أعلى من توقف متكرر لكن قصير)، ومعدل الرفض حسب نوع العيب. هذه الممارسة البسيطة نسبيًا — مراجعة يومية منظمة لنفس المجموعة الأساسية من المؤشرات — هي أحد أكثر ممارسات الإدارة التشغيلية فعالية في رفع الأداء تدريجيًا بمرور الوقت، لأنها تُبقي فريق الإنتاج بأكمله مركّزًا يوميًا على نفس الأولويات المبنية على بيانات فعلية بدلًا من الانطباعات العامة.

18.7 حساب عدد الورديات ومتطلبات القوى العاملة

حساب عملي لتخطيط السعة والورديات: هدف إنتاج شهري 30 مليون زجاجة، بخط سعته الفعلية بعد احتساب OEE تساوي 35,000 زجاجة/ساعة، يتطلب 30,000,000 ÷ 35,000 ≈ 857 ساعة تشغيل شهريًا. ثلاث ورديات يوميًا مدة كل منها 8 ساعات تعطي نظريًا 720 ساعة في شهر من 30 يومًا، لكن الشهر الصناعي يُحسب في التخطيط بنحو 500 ساعة إنتاج متاحة للخط الواحد، بعد خصم العطل الرسمية والصيانة المخططة وتغيير المنتجات والتنظيف وغيرها من التوقفات المجدولة (أي نحو 6,000 ساعة سنويًا، وهي الفرضية المعتمدة في هذا الكتاب). عند 500 ساعة ينتج الخط 500 × 35,000 = 17.5 مليون زجاجة، أي بفجوة تقارب 12.5 مليون زجاجة عن الهدف، ولا تُسَدّ هذه الفجوة بزيادة الورديات لأن الخط يعمل أصلًا على مدار اليوم. يلزم إما رفع الإنتاجية الفعلية إلى 30,000,000 ÷ 500 = 60,000 زجاجة/ساعة، وهو ما يتجاوز عادة قدرة خط واحد، أو إضافة خط ثانٍ (857 ÷ 500 ≈ 1.7 خط). ويُخطَّط عدد العاملين لكل وردية بعد تثبيت هذا القرار.

18.8 من الحسابات إلى القرار: أهمية التوثيق الموحّد

قيمة هذه الحسابات لا تكمن فقط في دقتها الفردية، بل في استخدامها بشكل موحّد ومتسق عبر المصنع بأكمله (وعبر مصانع الشركة المختلفة إن وُجدت). عندما يستخدم كل قسم (إنتاج، صيانة، جودة، مالية) نفس التعريفات والمعادلات بالضبط لحساب OEE أو تكلفة الوحدة، تصبح المقارنات بين الفترات الزمنية المختلفة وبين الخطوط المختلفة ذات معنى حقيقي وموثوق، بدلًا من مقارنة أرقام محسوبة بمنهجيات مختلفة قليلًا قد تبدو متشابهة ظاهريًا لكنها غير قابلة للمقارنة الدقيقة فعليًا.

18.9 حساب سعة التخزين المؤقت (Buffer) بين محطتين

مثال 18.3سعة التخزين المؤقت (Buffer) بين محطتين
المعطيات
  • سرعة المحطة المغذّية600 زجاجة/دقيقة
  • زمن التوقف المستهدف امتصاصه90 ثانية (1.5 دقيقة)
  • قطر الزجاجة90 مم
  1. عدد الزجاجات المطلوب تخزينها
    السعة = سرعة المحطة المغذّية × زمن التوقف
    = 600 × 1.5
    = 900 زجاجة
  2. طول ناقل التجميع المطلوب
    الطول = عدد الزجاجات × قطر الزجاجة
    = 900 × 0.09 م
    ≈ 81 مترًا
النتيجة: نحو 81 مترًا من ناقل التجميع (بمسار واحد) لامتصاص توقف قصير مدته 90 ثانية.

هذا الرقم يُترجَم على مخطط الصالة (الفصل 17) إلى مساحة أرضية. وكثيرًا ما يكتشف المصنع بعد التركيب أن «طاولة التجميع» التي اشتراها لا تستوعب إلا نصف هذا العدد — فيتوقف خط التعبئة كلما توقفت محطة التلصيق لحظة. والـ 81 مترًا هنا طول خطي بمسار واحد؛ أما في الواقع فتُصمَّم طاولة التجميع بعدة مسارات — مثلًا 10 مسارات بطول نحو 8 أمتار لكل منها — ويتحدد التوزيع النهائي حسب تصميم الطاولة والمساحة المتاحة.

ملاحظة مهمة — حجم الـ Buffer الأمثل: الهدف من طاولة التجميع امتصاص التوقفات القصيرة (Micro-stoppages)، لا أن تكون مخزنًا. والقيمة العملية الأنسب عادة نحو 90 ثانية من إنتاج المحطة المغذّية — ضمن نطاق 60-180 ثانية المذكور في القسم 10.5. السبب أن الـ Buffer لا يفيد إلا إذا أفرغته السرعة الزائدة للمحطة التالية قبل التوقف القصير التالي: بفارق سرعة 10% (منحنى V، القسم 10.11) يحتاج تفريغ 90 ثانية من التراكم نحو 15 دقيقة (90 ÷ 0.10 = 900 ثانية). أما الـ Buffer الكبير فيمتلئ ولا تستطيع السرعة الزائدة تفريغه، فيبقى ممتلئًا معظم الوقت ويفقد وظيفته عند التوقف التالي. التوقفات الطويلة تُعالَج بالصيانة وتحليل الأسباب، لا بتكبير طاولة التجميع.

مخطط تفاعلي · مثال 18.3جرّب بأرقام مصنعك
طول الناقل (من 150 م)81.0 m
زجاجات مخزّنة900
طول ناقل التجميع (مسار واحد)81.0م

18.10 حساب نقطة التعادل لاستثمار تحسيني

مثال 18.4قيمة تقليص زمن التحويل بين المنتجات
المعطيات
  • عدد التحويلات سنويًا250
  • متوسط زمن التحويل الحالي60 دقيقة
  • زمن التحويل المستهدف30 دقيقة
  • السعة الفعلية30,000 زجاجة/ساعة
  1. الزمن الموفَّر في كل تحويل
    الوفر = الزمن الحالي − الزمن المستهدف
    = 60 − 30
    = 30 دقيقة
  2. الزمن الموفَّر سنويًا
    الوفر السنوي = الوفر لكل تحويل × عدد التحويلات
    = 30 × 250
    = 7,500 دقيقة
  3. التحويل إلى ساعات إنتاج
    الساعات = الدقائق ÷ 60
    = 7,500 ÷ 60
    = 125 ساعة إنتاج محرَّرة سنويًا
  4. الزجاجات الإضافية الممكنة
    الزجاجات = الساعات المحرَّرة × السعة الفعلية
    = 125 × 30,000
    = 3,750,000 زجاجة سنويًا
النتيجة: 125 ساعة إنتاج و3.75 مليون زجاجة سنويًا. اضرب هذا العدد في هامش المساهمة للزجاجة الواحدة، وقارن الناتج بتكلفة أطقم التحويل السريع.

بافتراض استثمار تحسيني 150,000 دولار وهامش مساهمة 0.03 دولار لكل زجاجة: الربح الإضافي = 3,750,000 × 0.03 ≈ 112,500 دولار سنويًا، فتكون فترة الاسترداد = 150,000 ÷ 112,500 ≈ 1.3 سنة. وفي الخطوط متعددة المنتجات ذات التحويلات الأكثر تتقلص هذه الفترة غالبًا إلى أقل من سنة. طريقة حساب فترة الاسترداد نفسها في القسم 25.7.

18.11 نموذج مختصر لتقرير الوردية

لكي تكون الحسابات السابقة قابلة للاستخدام يوميًا، يكفي تقرير وردية من صفحة واحدة يتضمن: الإنتاج الفعلي مقابل المخطط بالزجاجات، الوقت المخطط والوقت الفعلي للتشغيل بالدقائق، أطول ثلاثة توقفات مع سببها ومحطتها، الرفض بالعدد وبالنسبة حسب نوع العيب، السرعة الاسمية المرجعية للمنتج/الحجم المنتَج (زجاجة/ساعة)، واستهلاك الطاقة والهواء إن توفرت العدادات. من هذه البنود الستة تُشتق قيم التوفر والأداء والجودة وOEE اليومي، ويصبح اجتماع الصباح (القسم 18.6) مبنيًا على أرقام موحدة بين الورديات الثلاث بدلًا من انطباعات كل مشرف.

الباب الثالث · الفصل 19

التصميم الصحي ومعايير النظافة الصناعية

نظام التنظيف في المكان (CIP)
توضيح فنينظام CIP — خزانات المحاليل، مضخة الإمداد والمبادل الحراري، خط الإمداد إلى محطة التعبئة بأكواب CIP على الرؤوس، وخط العودة المزود بمستشعرات.

يتناول هذا الفصل بُعدًا غالبًا ما يُعامَل كتفصيل هندسي ثانوي رغم أنه من أكثر العوامل تأثيرًا على سلامة المنتج وتكلفة التشغيل معًا: التصميم الصحي (Hygienic Design) لخطوط ومعدات التعبئة، والأطر التنظيمية التي تحكم النظافة على مستوى عملية الإنتاج بأكملها. الصناعة تخسر سنويًا كميات إنتاج غير قابلة للحصر الدقيق بسبب دفعات تُرفَض لأسباب ميكروبيولوجية أو تُسحَب لاحقًا من السوق، إلى جانب أن التنظيف والتعقيم يستهلكان وقت إنتاج ثمينًا وكميات كبيرة من الماء والطاقة ومواد التنظيف. تصميم صحي جيد منذ البداية يقلل من هذا العبء المزدوج بدلًا من معالجته لاحقًا بجرعات تنظيف أعلى.

19.1 لماذا يستحق التصميم الصحي فصلًا مستقلًا

من منظور مدير الخدمة أو المهندس المسؤول عن أداء الأسطول التشغيلي لخطوط متعددة، التصميم الصحي ليس مجرد التزام تنظيمي، بل عامل اقتصادي مباشر: كل دقيقة تنظيف إضافية بسبب تصميم غير مُحسَّن هي وقت إنتاج مفقود يُحتسب مباشرة في مؤشر التوفر ضمن OEE (الفصل 26)، وكل نقطة تجمّع أوساخ يصعب الوصول إليها هي مصدر مخاطرة متكررة تظهر بشكل غير متوقع في نتائج الفحص الميكروبيولوجي رغم اتباع بروتوكول التنظيف المعتمد بالكامل. الفهم الهندسي العميق لأسباب هذه المخاطر يتيح تمييز عيب تصميم حقيقي عن خطأ تشغيلي عابر عند تشخيص مشكلة جودة متكررة — تمييز يوفر وقتًا كبيرًا مقارنة بالتخمين العشوائي بين الاحتمالين.

19.2 تصنيف المناطق: ملامسة المنتج مقابل غير الملامسة

نقطة الانطلاق في أي تقييم تصميم صحي هي رسم حدود واضحة بين المناطق؛ ويقسمها المعيار EN 1672-2 إلى ثلاث: منطقة ملامسة المنتج، ومنطقة الرذاذ (Splash Area)، والمنطقة غير الملامسة. مناطق ملامسة المنتج تشمل كل سطح يلامسه المنتج مباشرة، وكل سطح قد يتدفق عليه المنتج أو يتنقط منه أو يخترقه ذاتيًا، إضافة — وفق توجيهات مجموعة EHEDG الأوروبية لهندسة وتصميم النظافة — إلى كل منطقة محيطة قد تكون مصدرًا لتلوث متبادل، حتى لو لم تلامس المنتج فعليًا. هذا التوسيع مهم عمليًا: منطقة التعبئة المفتوحة حول رؤوس التعبئة والتغطية (الفصل 11)، حيث تكون الزجاجات "مفتوحة" لمحيطها لحظة الملء، تُصنَّف بالكامل ضمن منطقة ملامسة المنتج رغم أنها هواء مفتوح وليست سطحًا صلبًا، لأن أي رذاذ أو تيار هواء محمّل بجسيمات يمكن أن ينقل تلوثًا مباشرة إلى داخل الزجاجة قبل إغلاقها.

المناطق غير الملامسة تشمل الأسطح الخارجية للخزانات المغلقة والهياكل والمعدات المساندة التي لا خطر مباشرًا لتلوث المنتج منها. هذا التمييز حاسم عمليًا لأنه يحدد مستوى الاستثمار الهندسي المطلوب: مناطق ملامسة المنتج تتطلب أعلى مستوى تصميم صحي ممكن، بينما يكفي للمناطق غير الملامسة تصميم "سهل التنظيف" عادي دون المبالغة في متطلبات لا تضيف قيمة حقيقية — مبدأ يوازي فلسفة "الحاجز المناسب وليس المبالغ فيه" التي ناقشناها بخصوص خواص حاجز PET في الفصل الثالث.

19.3 مبادئ تصميم الأنظمة المعقمة

الشرط الأساسي لأي نظام معقّم (Aseptic System) هو أن يكون التصميم صحيًا وسهل التنظيف أولًا؛ لا تنجح إجراءات التعقيم اللاحقة على سطح لا يمكن تنظيفه بشكل موثوق. نظام مغلق تمامًا أثناء الإنتاج (كخزان خلط مغلق) يحتاج تصميمًا صحيًا فقط في تجويفه الداخلي، ويجب أن يكون مناسبًا لروتين التنظيف والتعقيم في الموضع (CIP وSIP، الفصل 12). أما الأنظمة "المفتوحة جزئيًا" — وهي الحالة الأشيع في خطوط تعبئة PET، حيث تتصل الزجاجة الفارغة بصمام التعبئة ثم تُغلَق في منطقة مفتوحة نسبيًا — فتتطلب إنشاء غرفة معقمة (Cleanroom) حول محطة التعبئة والتغطية معًا، بحيث تُصمَّم الغرفة والمعدات داخلها معًا بحيث تكون سطوحها قابلة للتعقيم أيضًا.

عمليًا، يدخل الهواء إلى هذه الغرفة بتدفق صفائحي (Laminar Flow) لمنع أي جسيمات أو كائنات دقيقة من الانتقال بفعل الاضطراب الهوائي نحو منطقة التعبئة الحساسة. لكن السرعات المحيطية العالية لدوار محطة التعبئة الحديثة (الفصل 11) تولّد حتمًا بعض الاضطراب، ما يستوجب إجراء تحقق ميداني دقيق (Validation) لإثبات أن مسارات التلوث المحتملة مغلقة فعليًا رغم ذلك. عند نقاط انتقال المواد أو الحاويات من المنطقة غير المعقمة إلى المعقمة، يجب توفير أقفال هوائية (Airlocks) تحقق التعقيم أثناء العبور؛ ويُفضَّل تصميميًا أن تبقى الغرفة المعقمة بأصغر حجم ممكن وألا يدخلها العاملون إطلاقًا، لأن دخول الأفراد يستدعي أقفال أفراد معقدة إضافية ترفع التكلفة والتعقيد التشغيلي دون فائدة تناسبية غالبًا.

19.4 المواد وجودة السطح

أول معيار أساسي لأي سطح في منطقة ملامسة المنتج هو أن يكون مصنّعًا من مادة آمنة فسيولوجيًا ومعتمدة للاستخدام الغذائي (وفق لوائح محلية معادلة لقانون الأغذية الألماني أو لوائح إدارة الغذاء والدواء الأمريكية للمواد البلاستيكية). أما جودة السطح نفسها، فمقياسها الأشهر هو متوسط خشونة السطح (Ra)، لكن الخبرة الميدانية تؤكد أن الخشونة وحدها لا تكفي — شكل ملامح الخشونة (حادة مقابل مموّجة) وقابلية ابتلال السطح (Wettability) عاملان إضافيان مؤثران بنفس القدر على قابلية التنظيف الفعلية.

19.5 اللحامات ونقاط الإحكام

اللحامات تستحق اهتمامًا خاصًا لأنها غالبًا أضعف حلقة في التصميم الصحي رغم صغر مساحتها النسبية. لحام آلي عالي الجودة، محميّ جيدًا بغاز خامل (Gas Purging) أثناء التنفيذ، يعطي خشونة سطح في حدود 3-4 ميكرومتر — وهي قيمة أعلى من الحد المرجعي العام (0.8 ميكرومتر) لكنها مقبولة عمليًا لأن مساحة اللحام الكلية ضئيلة جدًا مقارنة بمساحة السطح الكلية الملامسة للمنتج. أما اللحامات المُنفَّذة وفق معايير التصنيع العامة غير المتخصصة (خشونة 7-8 ميكرومتر أو أكثر) فهي غير مقبولة في مناطق ملامسة المنتج، ويجب دائمًا إزالة ألوان الحرارة (Temper Colours) الناتجة عن اللحام بالتخليل الكيميائي أو الفرشاة أو الصقل لاستعادة سطح مقاوم للتآكل ومتجانس.

نقاط الإحكام (Seals) نقطة ضعف تصميمية شائعة أخرى، وأكثرها انتشارًا هو الحلقة المطاطية التقليدية (O-ring): رغم أدائها الوظيفي الممتاز في تطبيقات هندسية عامة، فهي حل غير مثالي صحيًا، لأن تصميمها الأساسي (تمدد شعاعي مسبق مع خلوص جانبي في التجويف) يترك بالضرورة فجوات وقنوات دقيقة خلف نقطة التلامس المعدني المباشر — فجوات تتفاقم بفعل حركة طفيفة متكررة ناتجة عن التمدد والتقلص الحراري أثناء التشغيل، أشبه بعملية ضخ صغيرة تسحب مواد وكائنات دقيقة إلى داخل الفجوة ثم تُخرجها جزئيًا لاحقًا. الحل الهندسي المُثبَت (بالنمذجة بطريقة العناصر المحدودة واختبارات ميدانية) هو تصميمات حديثة تضع مادة الإحكام في تلامس مباشر وخالٍ من الفجوات مع جانب المنتج، مع مساحة تمدد صغيرة محصورة في الجانب البعيد عن المنتج فقط — وهو المبدأ المعتمد في وصلات قياسية مثل DIN 11864. البراغي والصواميل التقليدية يجب تفاديها كليًا في منطقة ملامسة المنتج بسبب الفجوات الحتمية في خيوطها؛ حيث يتعذر تفاديها، تُستخدم صواميل قبابية سهلة التنظيف مع إحكام موثوق يمنع تسرب الكائنات الدقيقة إلى داخل الخيط نفسه.

19.6 التصميم الانسيابي والمساحات الميتة

الزوايا الداخلية الحادة في مسار جريان المنتج (كأركان الخزانات أو نقاط اتصال الأنابيب) تُنتج انفصالًا في الجريان ودوامات مياه راكدة (Dead Water Zones) تتجمع فيها الأوساخ ويصعب الوصول إليها بالتنظيف العادي. القاعدة العامة المعتمدة في معيار DIN EN 1672-2 ومواصفات EHEDG هي تدوير كل الزوايا الداخلية بنصف قطر لا يقل عن 3 مم (ويُفضَّل 6 مم فأكثر، مع تحسّن ملموس في قابلية التنظيف حتى نصف قطر 20 مم)، مع تجنّب الزوايا الحادة (90° أو أقل) من حيث المبدأ حتى مع التدوير. أي جسم يعترض مسار الجريان (كمجسٍّ أو دعامة داخل أنبوب) يُنتج بدوره "ظل جريان" خلفه تتراكم فيه الرواسب، ويمكن تخفيف هذا الأثر بتصميم انسيابي للجسم أو بفرض دوران إضافي على الجريان المحيط به.

أخطر المشكلات الصحية من حيث الأثر التراكمي هي المساحات الميتة (Dead Spaces): تجاويف ضيقة وعميقة، كنهايات الأنابيب المغلقة حيث تُركَّب حساسات القياس، أو فروع T في شبكة الأنابيب تنتهي بطرف مغلق. القاعدة العملية المعتمدة أن عمق أي "نهاية ميتة" يجب ألا يتجاوز قطر الأنبوب نفسه، وأن يكون اتجاه الجريان الرئيسي موجّهًا نحو هذه النهاية لا بعيدًا عنها، لتقليل احتمال تكوّن دوامات راكدة ثابتة يصعب اختراقها بأي محلول تنظيف مهما كان ضغطه.

إضافة لذلك، يجب أن تكون كل الأسطح الأفقية في المعدات وخطوط الأنابيب ذاتية التصريف، أي مائلة بزاوية لا تقل عن 3° تقريبًا للسوائل الشبيهة بالماء، بحيث لا تتبقى برك سائل صغيرة بعد انتهاء التنظيف أو التشغيل العادي — بقايا رطوبة راكدة هي بيئة مثالية لنمو الكائنات الدقيقة وتكوّن رواسب كلسية قد تعيق لاحقًا فعالية التعقيم نفسه. مثال عملي شائع: المضخات الطاردة المركزية بمحور أفقي (الأكثر انتشارًا في التركيب القياسي) لا تُصرَّف ذاتيًا بالكامل إلا إذا رُكِّبت بمحور رأسي أو زُوِّدت بصمام تصريف إضافي عند أدنى نقطة في جسمها.

19.7 التنظيف والتعقيم: CIP وSIP وCOP

CIP (Clean-in-Place): تنظيف الدوائر الداخلية للمعدات — الخزانات والأنابيب وصمامات التعبئة والمبادلات الحرارية — دون فكّها، بتدوير محاليل التنظيف بتسلسل مُبرمَج: شطف أولي بالماء، ثم محلول قلوي ساخن (هيدروكسيد الصوديوم عادة 1-2% عند 70-85°م) لإزالة البقايا العضوية، ثم شطف وسيط، ثم محلول حمضي (حمض النيتريك أو الفوسفوريك عادة 0.5-1.5% عند نحو 60°م) لإزالة الترسبات المعدنية، ثم شطف نهائي، وغالبًا خطوة تطهير أخيرة (حمض البيروكسي أسيتيك PAA أو ماء ساخن). وتتحدد فعالية CIP بأربعة عوامل مترابطة تُعرف بدائرة سينر (Sinner's Circle): التركيز، والحرارة، والزمن، والفعل الميكانيكي — أي سرعة تدفق لا تقل عادة عن 1.5 م/ث داخل الأنابيب لضمان جريان مضطرب يزيل الطبقة الملتصقة بالجدار.

دورة CIP كحلقة مغلقةشطف ← قلوي ← شطف ← حمض ← شطف نهائيماءقلويحمضتسخين 70-85°ممحطة التعبئة — وضع CIPTσQحرارة · توصيلية · تدفق — تُسجَّل لكل دورة كدليل امتثالشطفقلوي ساخنشطفحمضشطف نهائيالدورة الكاملة تستهلك وقت إنتاج وماء وطاقة؛ التصميم الصحي الجيد يقصّرها ويجعلها فعّالة من أول مرة (القسم 19.6)
متحركحلقة التنظيف في المكان (CIP) — تتابع مراحل الشطف والقلوي الساخن والحمض والشطف النهائي عبر خزانات المحاليل، خط الإمداد الساخن إلى رؤوس التعبئة، وخط العودة المزود بمستشعرات.

SIP (Sterilize-in-Place): خطوة تعقيم تلي CIP في الأنظمة المعقمة وبعض خطوط المنتجات الحساسة، عادة ببخار مشبع عند نحو 121-130°م لمدة محددة، أو بماء مضغوط فوق درجة الغليان. وتُسجَّل الحرارة في أبرد نقاط الدائرة لإثبات وصول التعقيم إلى كل جزء منها (القسم 12.8).

COP (Clean-out-of-Place): تنظيف الأجزاء التي لا يصلها CIP أو تحتاج إلى فك — أدلة التوجيه وأجزاء التغيير والأختام وبعض مكونات رؤوس التعبئة — في حوض أو غسّالة مخصصة خارج الخط، ثم إعادة تركيبها بإجراء موثق يمنع إعادة التلوث. وفي الأنظمة الحديثة أصبح COP آليًا في كثير من الحالات: غسّالات أجزاء مبرمجة بدورات موثّقة الحرارة والتركيز والزمن، أو تصاميم تُنظَّف فيها أجزاء التغيير داخل الآلة نفسها ضمن دورة التنظيف الآلية، ما يقلل الاعتماد على المهارة اليدوية ويجعل النتيجة قابلة للتكرار والتوثيق.

والتصميم الصحي هو ما يجعل هذه الأنظمة الثلاثة فعالة: دائرة لا تبلغ فيها سرعة التدفق الحد الكافي، أو تحتوي على مساحات ميتة (القسم 19.6)، لن تُنظَّف جيدًا مهما زادت جرعة المواد الكيميائية أو طال زمن الدورة.

19.8 التحقق من فعالية التصميم الصحي

لا ينبغي الاكتفاء بالحكم النظري على تصميم معين، بل التحقق منه ببروتوكولات معيارية قابلة للتكرار. من أبرز هذه البروتوكولات: اختبار EHEDG لقابلية التنظيف، الذي يقارن أداء المكوّن قيد الاختبار بأنبوب مرجعي معياري ذي سطح داخلي نظيف الجودة (Ra=0.5 ميكرومتر)، بعد تلويث الاثنين بمعلق موحّد (حليب حامض مع أبواغ بكتيرية مقاومة للحرارة)، ثم إخضاعهما لنفس روتين التنظيف الفعلي (شطف أولي، تنظيف بمادة قلوية خفيفة، شطف نهائي)، ثم تغطيتهما بوسط أجار خاص يتلوّن أصفر حيث تنجو أبواغ حية بعد التنظيف. يُكرَّر الاختبار خمس مرات؛ فإذا تكرر وجود بقايا حية في نفس النقاط في ثلاث مرات على الأقل من أصل خمس، يُعتبر ذلك دليلًا مؤكدًا على قصور حقيقي في التصميم الصحي في تلك النقطة تحديدًا، وليس خطأً إجرائيًا عابرًا. هذا النوع من الاختبار القابل للتكرار مفيد بشكل خاص عند مقارنة عرضين فنيين من موردين مختلفين لنفس نوع المعدة قبل قرار شراء استراتيجي.

19.9 النظافة كنظام: من HACCP إلى تأهيل المعدات

على مستوى عملية الإنتاج بأكملها، تفرض الأطر التنظيمية الدولية (كاللائحة الأوروبية (EC) رقم 852/2004 بشأن نظافة المواد الغذائية) اعتماد نظام تحليل المخاطر ونقاط التحكم الحرجة (HACCP)، القائم على مبدأ "الوقاية من الخطأ" بدلًا من "اكتشافه بعد وقوعه" — فلسفة مطابقة تمامًا لمبدأ "بناء الجودة في العملية" الذي نناقشه في الفصل 21. يقوم نظام HACCP على سبعة مبادئ، تسبقها خطوات تمهيدية (تشكيل الفريق، ووصف المنتج واستخدامه المقصود، ورسم مخطط التدفق والتحقق منه): تحليل المخاطر، وتحديد نقاط التحكم الحرجة (CCP)، ووضع الحدود الحرجة، والمراقبة، والإجراءات التصحيحية، والتحقق، والتوثيق وحفظ السجلات. نقطة تمييز مهمة يجب أن يستوعبها أي فريق جودة: نقطة التحكم الحرجة (CCP) خطوة يكون التحكم فيها ضروريًا لمنع خطر على سلامة الغذاء أو إزالته أو خفضه إلى مستوى مقبول، أيًّا كان توقيت أثره الصحي، بينما نقطة تحكم الجودة (QCP) قد تكون مهمة تشغيليًا وتجاريًا لكنها لا تتعلق بخطر على سلامة الغذاء — الخلط بين الاثنتين يُشتت أولويات فريق الجودة ويصرف موارد المراقبة نحو نقاط أقل أهمية فعليًا من الناحية الصحية البحتة.

على مستوى المعدات نفسها، وخصوصًا في التطبيقات عالية الحساسية (الأدوية، وبعض تطبيقات الأغذية الخاصة)، يُطلَب أحيانًا تأهيل رسمي موثّق ضمن إطار ممارسات التصنيع الجيدة (GMP)، يمر بأربع مراحل متتالية: تأهيل التصميم (DQ) يوثّق أن متطلبات النظافة والسلامة رُوعيت منذ مرحلة التخطيط الأولى؛ تأهيل التركيب (IQ) يتحقق من صحة كل التوصيلات الكهربائية وخطوط الأنابيب ومعايرة نقاط القياس بعد التركيب الفعلي؛ تأهيل التشغيل (OQ) يوثّق أن كل الأنظمة تعمل فعليًا وفق مواصفاتها المصممة؛ وأخيرًا تأهيل الأداء (PQ) الذي يثبت أن الخط ينتج جودة ثابتة وقابلة للتكرار تحت ظروف التشغيل العادية الفعلية وليس فقط في اختبار معملي مثالي. هذا الإطار الكامل مكلف تاريخيًا في الصناعات الدوائية، ولذلك تتجه مبادرات حديثة مثل "ممارسات الهندسة الجيدة" (GEP) إلى تبسيطه للأنظمة غير الحرجة مع الاحتفاظ بالتأهيل الكامل التفصيلي فقط للأنظمة التي تحمل فعليًا خطرًا صحيًا مباشرًا — وهو نهج يستحق أن يستلهم منه أي مدير مصنع تعبئة عند تحديد أي محطات خطه تستحق فعليًا استثمارًا إضافيًا في التوثيق والتحقق الصارم، بدلًا من تطبيق نفس المستوى من الصرامة على كل محطة بلا تمييز.

19.10 خلاصة تطبيقية لمهندس ومدير الخدمة

الرسالة العملية الأهم من هذا الفصل لأي مهندس أو مدير خدمة يتابع أداء أسطول من خطوط التعبئة عبر مواقع متعددة: عند تكرار مشكلة جودة ميكروبيولوجية رغم الالتزام الظاهري ببروتوكول التنظيف المعتمد، السؤال الأول يجب ألا يكون "هل نظّفنا بما يكفي؟" بل "هل يوجد في هذا الخط تحديدًا مساحة ميتة، أو نقطة إحكام غير صحية التصميم، أو زاوية داخلية حادة لم تُكتشف بعد؟" — لأن حل مشكلة تصميمية جذرية بجرعة تنظيف أعلى أو تكرار أطول للتعقيم يعالج العرض مؤقتًا فقط، بينما يستمر تكرار الحادثة بمعدل أعلى تكلفة تراكمية على المدى الطويل من معالجة السبب الجذري الهندسي مرة واحدة.

الباب الثالث · الفصل 20

المرافق الصناعية (Utilities)

غرفة الضواغط والأنابيب الرئيسية
توضيح فنيغرفة الضواغط — ثلاثة ضواغط بالتوازي (أحدها احتياطي)، مجمّع رئيسي، مجفف وفلاتر متعددة المراحل، خزان استقبال، والخط الرئيسي إلى محطة النفخ.

20.1 الهواء المضغوط (Compressed Air)

يُستخدم الهواء المضغوط على مستويين رئيسيين من الضغط في مصنع التعبئة: هواء منخفض الضغط (لأغراض التشغيل العام، الصمامات الهوائية، أنظمة الفرز) وهواء عالي الضغط (لعملية نفخ الزجاجات، الفصل السابع، وهو الأكبر استهلاكًا). جودة الهواء المضغوط (خالٍ من الزيت والرطوبة والجسيمات) أساسية خاصة عند ملامسته المحتملة للمنتج أو العبوة الداخلية، ما يستوجب أنظمة تجفيف (Air Dryers) وترشيح (Filtration) متعددة المراحل.

تصميم محطة ضغط الهواء المركزية (Compressor House) يجب أن يأخذ بالحسبان هامش أمان كافٍ فوق الحمل الأقصى المحسوب (عادة 20-25%)، مع تصميم يسمح بتشغيل عدة ضواغط أصغر بالتوازي بدلًا من ضاغط واحد كبير فقط — ميزة تشغيلية مهمة تسمح بإيقاف ضاغط واحد للصيانة الدورية دون توقف إمداد الهواء بالكامل عن المصنع، وتوفر كفاءة طاقة أفضل عند التشغيل بأحمال جزئية (تشغيل عدد أقل من الضواغط الأصغر بدلًا من ضاغط كبير يعمل بكفاءة منخفضة عند حمل جزئي فقط).

20.2 المياه المبردة (Chilled Water)

تُستخدم لتبريد قوالب النفخ (الفصل السابع)، ولأنظمة التكييف في المناطق الحساسة، ولتبريد بعض المنتجات بعد المعالجة الحرارية. تصميم دائرة المياه المبردة (Chiller Capacity) يعتمد على الحمل الحراري الكلي المتوقع من جميع نقاط الاستهلاك مجتمعة محسوبًا عند أيام الذروة الحرارية الصيفية، مع هامش أمان نحو 25% فوق هذه الذروة (الشكل 20.1) — اعتبار مهم بشكل خاص في مناخ منطقة الشرق الأوسط وأفريقيا حيث تتجاوز درجات حرارة المحيط الخارجي 45°م في بعض الأسواق صيفًا.

شكل 20.1: تأثير حرارة المحيط الصيفية على حمل نظام التبريد
حمل نظام التبريد عبر أشهر السنة كنسبة من حمل الذروة الصيفية، مع سعة مُركّبة بهامش أمان تصميمي نحو 25% فوق الذروة في أسواق تتجاوز فيها حرارة المحيط 45°م.

من الحلول الشائعة لتحسين كفاءة نظام التبريد في هذه المناخات الحارة: استخدام أبراج تبريد (Cooling Towers) للتبريد الأولي قبل دخول المياه لوحدات التبريد الكهربائية (Chillers)، ما يقلل الحمل الكهربائي المطلوب من الضاغطات نفسها، إضافة لتخزين مياه مبردة في خزانات عازلة (Thermal Storage Tanks) خلال ساعات الليل الأقل حرارة، لاستخدامها كاحتياطي إضافي خلال ذروة الحمل الحراري نهارًا دون الحاجة لزيادة سعة الضاغطات المُركَّبة نفسها.

20.3 البخار (Steam)

يُستخدم بشكل رئيسي في عمليات المعالجة الحرارية (البسترة، UHT)، تعقيم المعدات بالبخار (SIP – Sterilize-in-Place) وتسخين محاليل التنظيف في الموضع (CIP)، وأحيانًا في تسخين مواد أو مساحات معينة. يُنتَج عادة عبر غلايات (Boilers) تعمل بالغاز الطبيعي أو الديزل، وتصميم شبكة توزيع البخار يجب أن يراعي فقد الحرارة والضغط عبر المسافات، خاصة في المصانع كبيرة المساحة.

عزل أنابيب توزيع البخار (Steam Pipe Insulation) بجودة عالية ليس مجرد إجراء توفير طاقة بسيط، بل استثمار يُسترد عادة بسرعة كبيرة نظرًا للتكلفة العالية جدًا لإنتاج البخار مقارنة بأشكال طاقة أخرى؛ أنابيب غير معزولة جيدًا يمكن أن تفقد نسبة كبيرة من محتواها الحراري قبل الوصول لنقطة الاستخدام النهائية، ما يعني إنتاج بخار إضافي غير ضروري لتعويض هذا الفقد المستمر على مدار الساعة.

20.4 الكهرباء (Electricity)

يتطلب مصنع التعبئة الحديث حمولة كهربائية كبيرة ومستقرة، موزعة بين المحركات الكهربائية لخطوط الإنتاج (أحمال متغيرة ولحظات بدء تشغيل عالية الاستهلاك Inrush Current)، أنظمة التبريد والتكييف، والإضاءة والمرافق العامة. تصميم لوحات التوزيع الكهربائي يجب أن يشمل احتياطيًا كافيًا (عادة 20-30% فوق الحمل الأقصى المحسوب) لاستيعاب التوسعات المستقبلية (كما ناقشنا في الفصل 17)، إضافة إلى أنظمة طاقة احتياطية (مولدات Diesel Generators أو أنظمة UPS) للعمليات الحرجة التي لا تحتمل انقطاع الكهرباء المفاجئ (كخطوط التعبئة المعقمة).

استقرار الشبكة الكهربائية المحلية عامل يجب تقييمه بعناية عند اختيار موقع مصنع جديد، خاصة في بعض أسواق منطقة الشرق الأوسط وأفريقيا التي قد تشهد تذبذبات جهد أو انقطاعات دورية غير متوقعة. الاستثمار في أنظمة استقرار جهد (Voltage Stabilizers) وأنظمة تبديل تلقائي للطاقة الاحتياطية (Automatic Transfer Switches) يصبح أكثر أهمية في هذه البيئات، إذ إن انقطاعًا مفاجئًا في منتصف دورة نفخ أو تعبئة قد يسبب أضرارًا للمعدات نفسها (وليس فقط توقفًا مؤقتًا للإنتاج) في حال عدم وجود حماية كافية.

20.5 معالجة المياه (Water Treatment)

جودة المياه المستخدمة في تصنيع المنتج نفسه، وفي شطف الزجاجات، وفي أنظمة التبريد والبخار، تتطلب معالجة مختلفة حسب الاستخدام: مياه معالجة بالكامل (Reverse Osmosis أو التبادل الأيوني) لمياه الشرب والمنتج، ومياه أقل معالجة لأغراض التبريد العامة. تصميم محطة معالجة المياه (Water Treatment Plant) يجب أن يأخذ بالحسبان جودة مصدر المياه الخام المتاح محليًا (وهو تحدٍ يختلف بشكل كبير بين أسواق منطقة الشرق الأوسط وأفريقيا، من مياه بحر تحتاج تحلية إلى مياه جوفية عالية الملوحة أو العسر).

خطوات المعالجة القياسية (ترشيح، إزالة كربنة، تلطيف، إزالة كبريت/حديد/منغنيز، إزالة جراثيم فيزيائيًا أو كيميائيًا) وأهدافها التفصيلية، إضافة لتعريف فئات المياه المُعبَّأة نفسها (معدنية طبيعية، ينابيع، مائدة) وما يترتب على كل فئة من قيود موقع وتصنيع، تُناقَش بالتفصيل في القسم 9.2.

20.6 التكييف والتهوية (HVAC)

إضافة لدوره في راحة العاملين، يلعب نظام HVAC دورًا حرجًا في الحفاظ على مستويات النظافة المطلوبة في مناطق الإنتاج الحساسة (الفصل 17)، عبر التحكم بفروق الضغط بين المناطق ومعدلات تجديد الهواء وترشيحه.

20.7 ثاني أكسيد الكربون (CO₂)

مرفق أساسي لخطوط المشروبات الغازية، يُستخدم في الكربنة وفي شطف العبوة وتضغيطها قبل التعبئة (القسم 11.12). ويجب أن يكون بجودة غذائية مطابقة لمواصفة نقاء معتمدة للمشروبات (مثل إرشادات ISBT أو EIGA)، لأن أي شوائب فيه تنتقل مباشرة إلى المنتج وتؤثر في طعمه.

وللتزويد طريقتان: الشراء من مورّد غاز وتخزينه سائلًا في خزان معزول مبرّد مع مبخّر (Vaporizer) ومنظومة تنظيم ضغط وفلاتر عند نقطة الاستخدام، وهو الخيار الشائع لمعظم المصانع؛ أو التوليد الداخلي في الشركات الكبيرة، عبر وحدة استخلاص CO₂ من غازات احتراق الغلايات أو مولّد مخصص، ما يقلل الاعتماد على المورّد وتقلّبات السعر والإمداد، لكنه يتطلب استثمارًا ومراقبة مستمرة للنقاء. ويُحجَّم الاستهلاك من مستوى الكربنة المستهدف وسرعة الخط، مع هامش لفاقد الشطف والتضغيط.

20.8 النيتروجين (Nitrogen)

يُستخدم النيتروجين كغاز خامل في عدة تطبيقات: حقن قطرة نيتروجين سائل (LN₂ Dosing) داخل الزجاجة قبل التغطية مباشرة لبعض منتجات المياه (ويُشترى سائلًا ويُخزَّن في خزان مبرّد، بينما يُنتَج النيتروجين الغازي محليًا عبر مولدات PSA/Membrane) (لتحسين مقاومة الحمل الرأسي عبر رفع الضغط الداخلي البسيط)، إزاحة الأكسجين من الفراغ الرأسي أعلى المنتج في بعض تطبيقات العصائر الحساسة للأكسدة، وفي بعض أنظمة التعقيم كغاز حامل خامل. يُنتَج عادة محليًا في المصنع عبر مولدات نيتروجين (PSA/Membrane Generators) بدلًا من الشراء بأسطوانات مضغوطة عند الاستهلاك الكبير، لتحقيق وفورات تشغيلية ملموسة على المدى الطويل.

20.9 إدارة الطاقة المتكاملة (Integrated Energy Management)

المصانع الأكثر نضجًا تتبنى نهجًا متكاملًا لإدارة جميع المرافق الصناعية معًا بدلًا من إدارة كل مرفق بمعزل عن الآخرين، عبر نظام مراقبة طاقة مركزي (Energy Management System) يجمع بيانات استهلاك الكهرباء والهواء المضغوط والمياه والبخار من جميع نقاط القياس في المصنع في لوحة تحكم موحدة. هذا التكامل يكشف أحيانًا فرصًا غير متوقعة للتحسين — مثل استرجاع الحرارة المهدرة من ضواغط الهواء (التي تولّد حرارة كبيرة كمنتج ثانوي لعملية الضغط) لاستخدامها في تسخين مياه أو تدفئة مساحات أخرى، بدلًا من تبديدها بالكامل كحرارة زائدة يجب التخلص منها عبر أنظمة تبريد إضافية — وهو مثال جيد على كيف أن النظرة الشاملة لمنظومة المرافق الصناعية غالبًا ما تكشف وفورات لا تظهر عند تحليل كل مرفق بمعزل عن الآخرين.

شكل 20.2: مخطط شبكي موحّد للمرافق الصناعية الأربعة
المرافق الأربعة (هواء مضغوط، مياه مبردة، بخار، كهرباء) وما تغذّيه من محطات، مربوطة بنظام إدارة طاقة مركزي واحد مع استرجاع الحرارة المهدرة من الضواغط.

20.10 أرقام استهلاك مرجعية لخط تعبئة PET

الجدول التالي يقدّم نطاقات استهلاك تقريبية (تختلف بشكل كبير حسب حجم الزجاجة، وزنها، جيل المعدات، ووجود استرجاع الهواء) مفيدة كنقطة انطلاق لتحجيم المرافق قبل الحصول على أرقام المورّد التفصيلية:

المرفقنطاق استهلاك تقريبيملاحظة تحجيم
هواء نفخ عالي الضغط (40 بار)يعتمد على حجم الزجاجة؛ زجاجة 0.5 لتر تستهلك نحو 20-25 لترًا عاديًا (NL) من الهواء لكل دورة قبل الاسترجاع (≈ الحجم الداخلي مع الحجوم الميتة × الضغط المطلق)استرجاع الهواء يخفض الطلب الصافي بنسبة قد تصل إلى 30-40% (الفصل 7)
هواء تشغيل منخفض الضغط (6-7 بار)أقل بكثير من هواء النفخ لكنه مستمر على كامل الخطيُفصَل عادة في شبكة مستقلة عن الضغط العالي
مياه مبردة لقوالب النفخحمل حراري يتناسب مع كتلة PET المنفوخة في الساعةيُحجَّم لذروة الصيف لا للمتوسط السنوي (الحالة 36.1)
الطاقة الكهربائية لمحطة النفخالفرن والضواغط هما البندان الأكبرالضاغط عالي الضغط والفرن هما أكبر مستهلكين في خط المياه، ويتقدّم أحدهما على الآخر حسب وجود استرجاع الهواء وجيل الفرن
إجمالي المياه الواردة إلى المصنع (شاملة ماء المنتج)نسبة لتر ماء لكل لتر منتج تتراوح عادة بين 1.3 و3 حسب كفاءة المصنع؛ نحو لتر من النسبة هو ماء المنتج نفسه، والباقي للشطف وCIP والتبريد وفاقد المعالجةالفصل 28 لمؤشرات الخفض

مثال للتحقق من هواء النفخ: خط بسرعة 30,000 زجاجة/ساعة لعبوة 0.5 لتر. الحساب المبسط «نصف لتر هواء لكل زجاجة» يعطي 30,000 × 0.5 = 15,000 لتر في الساعة، لكنه يحسب الحجم عند الضغط الجوي فقط. الزجاجة تُملأ بهواء عند نحو 40 بار (نحو 41 بار مطلق)، فيعادل حجمها الداخلي نحو 0.5 × 41 ≈ 20.5 لترًا عاديًا، ومع الحجوم الميتة في الصمامات والأنابيب ومسار قضيب التمطيط يصبح 20 إلى 25 لترًا عاديًا لكل زجاجة. الطلب إذن نحو 30,000 × 22 ≈ 660,000 لتر عادي في الساعة، أي نحو 660 مترًا مكعبًا عاديًا في الساعة (نحو 11 مترًا مكعبًا عاديًا في الدقيقة) قبل الاسترجاع، وهو أكثر من 40 ضعف الحساب المبسط؛ وينخفض صافي ما يُنتجه الضاغط عالي الضغط إلى نحو 400 إلى 460 مترًا مكعبًا عاديًا في الساعة مع استرجاع هواء بنسبة 30 إلى 40%. الرقم النهائي يُؤخذ دائمًا من مورّد آلة النفخ لأنه يتغير مع شكل العبوة ووصفة النفخ.

20.11 اختبار تسريب شبكة الهواء المضغوط كإجراء دوري

اختبار بسيط يمكن لأي مصنع تنفيذه شهريًا دون معدات خاصة: إيقاف جميع المستهلكات وإيقاف الضواغط أو عزلها نهاية الوردية مع بقاء الشبكة مضغوطة، ثم تسجيل زمن انخفاض الضغط في الخزان الرئيسي من ضغط التشغيل إلى ضغط أدنى محدد. من حجم الخزان وفرق الضغط والزمن يُحسب معدل التسرب التقريبي: التسرب (لتر/دقيقة) ≈ حجم الشبكة (الخزان + الأنابيب) × فرق الضغط بالبار ÷ الزمن بالدقائق. إذا تجاوز التسرب 10% من سعة الضواغط، يستحق الأمر مسحًا بجهاز الموجات فوق الصوتية كما في الحالة 36.3. في مصانع كثيرة تراوح التسرب الفعلي بين 15 و25% قبل أول حملة إصلاح منظمة، وهي نسبة تعادل غالبًا تشغيل ضاغط كامل لا يفعل شيئًا سوى تعويض التسرب. ولأن فرق الضغط بالبار يساوي تقريبًا نسبة الضغط إلى الضغط الجوي، تعطي المعادلة حجم الهواء الحر المتسرب في الدقيقة باللتر العادي (عند الضغط الجوي).

مثال واقعي: شبكة هواء تشغيل عند 7 بار، فيها خزان 3,000 لتر وأنابيب حجمها الداخلي نحو 1,000 لتر (الحجم الكلي 4,000 لتر). بعد إيقاف المستهلكات وعزل الضواغط انخفض الضغط من 7 إلى 6 بار خلال 4 دقائق: التسرب ≈ 4,000 × 1 ÷ 4 = 1,000 لتر عادي في الدقيقة، أي نحو متر مكعب عادي في الدقيقة (60 مترًا مكعبًا عاديًا في الساعة). إذا كانت سعة الضواغط العاملة 6 أمتار مكعبة عادية في الدقيقة، فالتسرب يعادل نحو 17% من سعتها — فوق عتبة 10%، ويستحق مسحًا بالموجات فوق الصوتية. وبطاقة نوعية تقارب 0.1 كيلوواط ساعة لكل متر مكعب عادي عند 7 بار، و6,000 ساعة تشغيل سنويًا، يستهلك هذا التسرب وحده نحو 60 × 6,000 × 0.1 ≈ 36,000 كيلوواط ساعة سنويًا. ولدقة أعلى يُحسب حجم الأنابيب من المخطط (الطول × مساحة المقطع لكل قطر)، ويُكرَّر الاختبار بعد كل حملة إصلاح لقياس أثرها.

20.12 جودة الكهرباء: قائمة تحقق لموقع جديد

قبل الالتزام بموقع مصنع في سوق تتذبذب فيه الشبكة الكهربائية، يُنصَح بتسجيل جهد وتردد الشبكة على مدى أسبوعين على الأقل بجهاز تسجيل مستقل، وتوثيق: عدد الانقطاعات ومدتها، أعمق هبوط للجهد (Voltage Sag)، ووجود توافقيات (Harmonics) قد تؤثر على محركات السرعة المتغيرة (الفصل 29). هذه البيانات تحدد ما إذا كان يكفي مثبّت جهد، أم يلزم مولّد احتياطي بقدرة كاملة مع نظام تبديل تلقائي، أم نظام UPS للتحكم فقط بحيث تتوقف الآلات بشكل منضبط دون فقدان البيانات أو احتراق الـ Preforms داخل الفرن (أو تجمّد المادة في قوالب الحقن إن وُجد حقن داخلي) — وكل خيار من الثلاثة يختلف في التكلفة بمقدار عدة أضعاف.

هل لديك إضافة أو ملاحظة أو تصحيح على هذا الباب؟ يسعدني أن أسمع منك.