تناولت الفصول السابقة محطات الخط واحدة واحدة: النفخ (الفصل 7)، والشطف والتعبئة والتغطية (الفصل 11)، والتعقيم (الفصل 12)، ثم التلصيق والتغليف الثانوي والتصفيف. هذا الفصل يعيد ترتيب المعرفة نفسها من زاوية مختلفة: ليس "كيف تعمل محطة التعبئة؟" بل "ما الذي يفرضه المنتج على الخط بأكمله؟". فالماء يختلف عن العصير، والمشروب الغازي يختلف عن الحليب طويل الأجل، والزيت الغذائي يفرض تحديات لا توجد في أي منتج مائي. ومن يتعامل مع محفظة منتجات متنوعة — وهو حال معظم مصانع المنطقة — يحتاج هذا المنظور قبل أن يضع مخطط المصنع في الفصل التالي.
16.1 العوامل التي تحدد تقنية التعبئة
قبل مقارنة التطبيقات، من المفيد تثبيت قائمة العوامل التي يُبنى عليها القرار. أي تقنية تعبئة هي في النهاية استجابة هندسية لهذه العوامل مجتمعة، لا لعامل واحد منها:
- الحساسية الميكروبيولوجية للمنتج ودرجة حموضته (pH) — وهي ما يحدد هل تكفي النظافة، أم تلزم معالجة حرارية، أم تلزم بيئة معقمة كاملة.
- درجة حرارة التعبئة: باردة، أو قريبة من حرارة الصالة، أو ساخنة.
- وجود ثاني أكسيد الكربون المذاب في المنتج ومستوى الكربنة المطلوب.
- حساسية المنتج للأكسجين أو للضوء.
- مدة الصلاحية المطلوبة، ووجود مواد حافظة أو غيابها.
- لزوجة المنتج وكثافته، ومدى تأثر الكثافة بدرجة الحرارة.
- نوع العبوة وخواصها الميكانيكية: مقاومة الضغط الداخلي، أو مقاومة التفريغ (القسم 6.4)، أو الثبات الحراري.
- مستوى النظافة أو التعقيم المطلوب داخل الخط ومحيطه (الفصل 19).
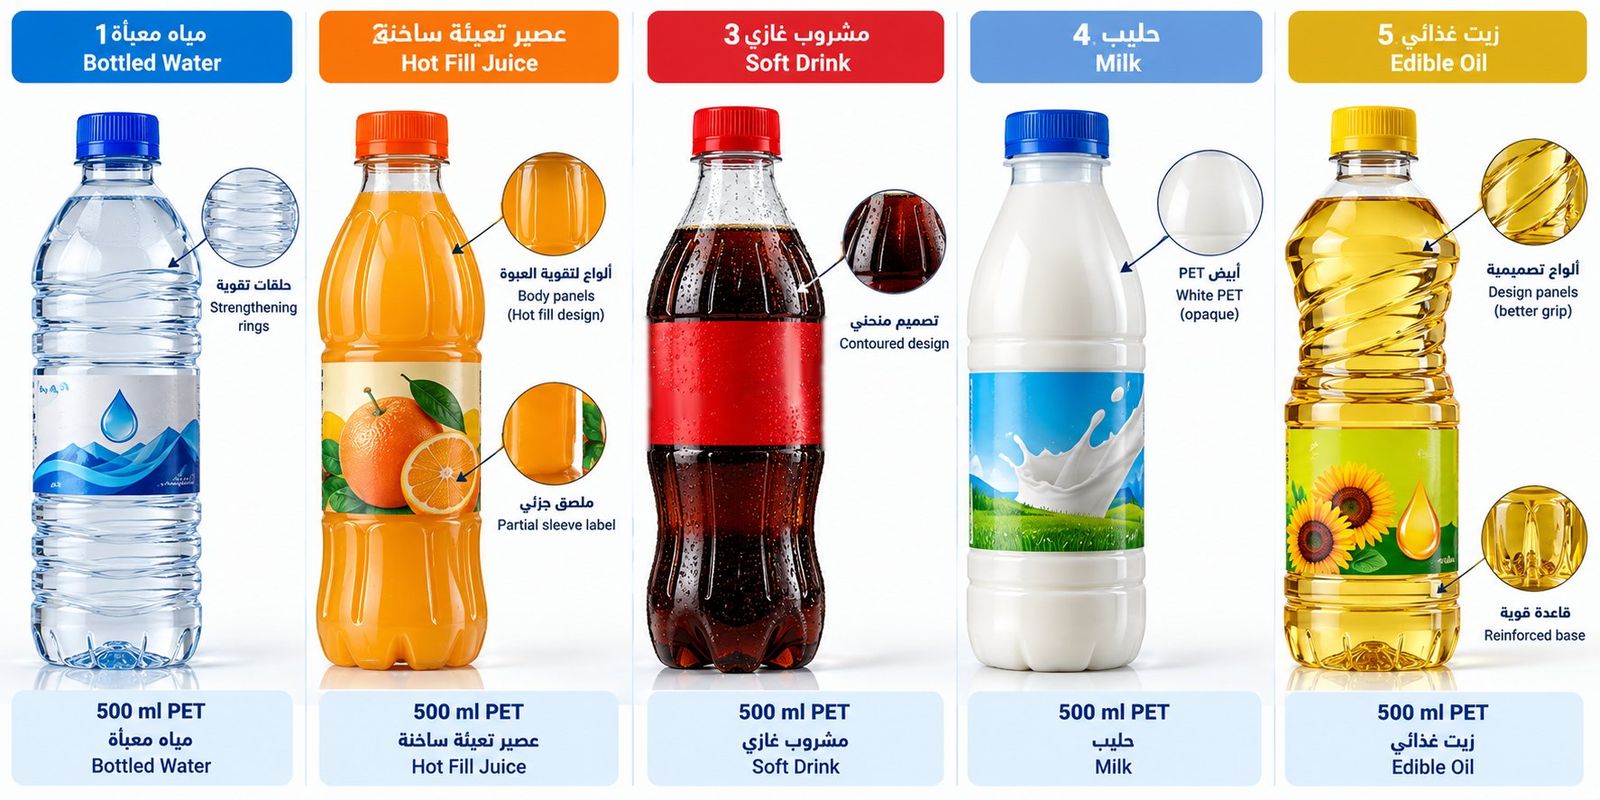
يستعرض هذا الفصل خمسة تطبيقات رئيسية تغطي معظم ما يُنتَج فعليًا في مصانع المنطقة: تعبئة المياه، والتعبئة الساخنة للعصائر، وتعبئة المشروبات الغازية، والتعبئة المعقمة للمنتجات الحساسة، وتعبئة الزيوت الغذائية.
16.2 تعبئة المياه
تعبئة المياه هي أبسط التطبيقات الخمسة من الناحية التشغيلية، لكن بساطة المنتج لا تعني التهاون في النظافة: المياه المعبأة لا تحتوي عادة على أي مادة حافظة، وأي تلوث يحدث بعد المعالجة ينتقل مباشرة إلى المنتج ومدة صلاحيته. عمليًا، تحدي هذا الخط ليس المعالجة بل منع إعادة التلوث بين المعالجة والإغلاق.
تحضير المياه. تبدأ العملية في محطة معالجة المياه، وتختلف مراحلها حسب جودة المصدر الخام والمواصفة المطلوبة (القسم 9.2 والقسم 20.5): الترشيح الرملي، والترشيح بالكربون المنشَّط، والتلطيف، والتناضح العكسي (RO)، والتعقيم بالأشعة فوق البنفسجية أو بالأوزون، ثم الترشيح النهائي الدقيق. بعدها تُنقل المياه إلى خزان منتج نهائي من الفولاذ المقاوم للصدأ، ويجب أن يكون تصميم الخزان والشبكة صحيًا بما يمنع إعادة التلوث قبل وصول المياه إلى محطة التعبئة.
النفخ ثم الشطف. تمر الـ Preforms عبر فرن الأشعة تحت الحمراء، ثم التمديد المحوري بالقضيب والنفخ بالهواء عالي الضغط، فالتبريد والإخراج (الفصل 7). في الخط التقليدي المنفصل تنتقل العبوات بعد النفخ إلى الشاطف (Rinser، القسم 11.1)، ويُستخدم فيه إما ماء معالَج أو هواء مرشَّح ومؤيَّن حسب تصميم الخط.
أما في التكوين المدمج الذي يجمع النفخ والتعبئة والتغطية في وحدة واحدة (Combi / Monoblock، القسم 11.4)، فيمكن الاستغناء عن الشطف المائي التقليدي: العبوة تنتقل من النفخ إلى التعبئة داخل بيئة محمية دون تخزين ولا تعريض للهواء الخارجي. وهذا قرار تصميمي لا يُتَّخذ بالافتراض، بل يعتمد على التصميم الصحي للمسار ومستوى الحماية بين المحطتين — وهو من أوضح الأمثلة على أن قرارات النظافة تُحسم عند تصميم الخط لا عند تشغيله.
التعبئة والتغطية. تُملأ العبوة بالمياه المعالجة بتقنية مناسبة (جاذبية، أو مستوى، أو مقياس تدفق — انظر تصنيف أنظمة التعبئة في القسم 11.2)، ثم يُركَّب الغطاء ويُغلق بعزم محدد. نقاط المراقبة الأساسية: مستوى التعبئة أو كمية المنتج، ونظافة صمامات التعبئة، وسلامة عنق العبوة، ووجود الغطاء، وعزم الإحكام (القسم 21.3)، وخلو العبوة من التسريب.
16.3 التعبئة الساخنة للعصائر (Hot Fill)
تُستخدم التعبئة الساخنة مع العصائر والمشروبات التي تحتاج معالجة حرارية، وتقتصر على المنتجات عالية الحموضة أو المُحمَّضة (pH نحو 4.6 أو أقل)؛ أما المنتجات منخفضة الحموضة فتحتاج معالجة UHT وتعبئة معقمة. والفكرة المركزية فيها أن حرارة المنتج نفسه تؤدي وظيفتين في آن واحد: خفض الحمل الميكروبي في المنتج، وتعقيم الأسطح الداخلية للعبوة والغطاء بعد التعبئة مباشرة. لذلك فإن كل قرار في هذا الخط يدور حول الحرارة: كيف تُحفظ، وكيف تُنقل إلى الأسطح، ثم كيف تُسحب بأمان.
تحضير العصير. يُحضَّر في منطقة المعالجة: خلط المياه مع المركَّز أو المكونات، وإضافة السكر، وضبط الحموضة ودرجة المواد الصلبة الذائبة (Brix)، وإزالة الهواء والتجنيس عند الحاجة، ثم المعالجة الحرارية في مبادل البسترة السريعة (Flash Pasteurizer) — مثال شائع: نحو 90-95°م لمدة 15-30 ثانية، ثم ضبط الحرارة لدرجة التعبئة؛ والمعايير الفعلية تُعتمد لكل منتج بدراسة تحقق. بعدها ينتقل المنتج إلى خزان موازنة ساخن قبل محطة التعبئة. والحفاظ على حرارة المنتج ضمن المجال المعتمد شرط لا تفاوض فيه: أي انخفاض دون الحد يقلّل كفاءة المعالجة الحرارية ويبطل منطق التقنية كلها.
عبوة مختلفة جوهريًا. عبوة المياه الخفيفة لا تصلح هنا؛ فعند درجات الحرارة المرتفعة تنكمش أو تتشوه. تحتاج عبوة التعبئة الساخنة إلى Preform مصمَّم لهذا الغرض، وبروفايل حراري دقيق في فرن النفخ، وقوالب ساخنة أو عملية تثبيت حراري (Heat-set)، وزمن بقاء مناسب داخل القالب، وتصميم يتضمن ألواح تفريغ (Vacuum Panels) أو هندسة مكافئة تمتص الانكماش اللاحق. هذه العملية ترفع الثبات الحراري للعبوة وتمكّنها من تحمل حرارة التعبئة ثم التبريد.
التعبئة والتغطية. يُعبَّأ المنتج ضمن درجة الحرارة المعتمدة للعملية — عادة 82-88°م، وقد تتجاوزها تصاميم Heat-set الخاصة، حسب المنتج والحموضة وزمن المعالجة المطلوب — ويُركَّب الغطاء مباشرة. تقليل الزمن بين التعبئة والتغطية مطلب تصميمي وتشغيلي معًا، لأن كل ثانية تأخير تعني حرارة مفقودة قبل الإغلاق.
قلب العبوة (Bottle Inverter). بعد التغطية تمر العبوة عبر جهاز القلب، فيلامس المنتج الساخن السطح الداخلي للغطاء ومنطقة العنق والفراغ العلوي — وهي بالضبط المناطق التي لم يلامسها المنتج أثناء التعبئة، وبالتالي الأكثر احتمالًا لبقاء تلوث فيها. يُضبط زمن القلب وفق حرارة المنتج ومتطلبات العملية المعتمدة.
التبريد. ثم تدخل العبوات نفق تبريد أو رشاشات على مراحل حرارية متدرجة. التبريد هنا ليس خطوة ثانوية: هو ما يوقف الأثر الحراري المستمر فيحمي الطعم واللون والقيمة الغذائية، ويحمي العبوة من التشوه، ويجهّزها للتلصيق. وأثناء التبريد ينكمش حجم المنتج فيتولّد ضغط سالب داخل العبوة — وهذا تحديدًا ما صُمِّمت ألواح التفريغ لاستيعابه.
التلصيق. كثيرًا ما تُستخدم أكمام الانكماش الكاملة (Shrink Sleeve، القسم 13.3) في هذه الفئة، لأن شكل العبوة غالبًا معقد ويحتوي ألواح تفريغ يصعب تغطيتها بملصق مسطح. ويجب التحقق من توافق مادة الملصق مع شكل العبوة بعد التبريد، وحرارتها عند دخول آلة التلصيق، ونسبة الانكماش المطلوبة، ومتطلبات إعادة التدوير في السوق المستهدف (الفصل 28).
16.4 تعبئة المشروبات الغازية
ما يميّز هذه الفئة هو ثاني أكسيد الكربون المذاب. وكل ما يأتي بعد ذلك نتيجة منطقية لحقيقة فيزيائية واحدة: قابلية ذوبان CO2 تنخفض كلما ارتفعت درجة الحرارة، فيرتفع الضغط المطلوب أثناء التعبئة ويزداد ميل المنتج إلى الرغوة.
تحضير الشراب والكربنة. يُنتَج الشراب النهائي أو المركَّز السكري (القسم 9.3)، ثم ينتقل إلى وحدة الخلط والكربنة التي تنزع الهواء المذاب من المياه، وتخلط المياه بالشراب بالنسب المحددة، وتبرّد المنتج في الأنظمة التقليدية، وتحقن CO2 وتضبط مستوى الكربنة، قبل إرساله إلى خزان المنتج النهائي أو مباشرة إلى محطة التعبئة. ونزع الهواء ليس تفصيلًا ثانويًا: الأكسجين المذاب يؤثر في الطعم والثبات ويقلّل كفاءة الكربنة نفسها (القسم 11.9).
العبوة. يجب أن تتحمل الضغط الداخلي، وهو ما ينعكس على توزيع المادة وشكل القاعدة (Petaloid) ومقاومة الانفجار وثبات الأبعاد، وعلى توافق التصميم مع مستوى الكربنة ودرجة حرارة التعبئة معًا.
التعبئة تحت الضغط. تُستخدم التعبئة متساوية الضغط (Counter-pressure، القسم 11.2)، حيث يُوازَن الضغط داخل العبوة مع ضغط خزان المنتج قبل بدء التدفق. وهذا يقلّل الرغوة، ويحدّ من فقد CO2، ويحافظ على مستوى الكربنة، ويقلّل فاقد المنتج.
باردة أم دافئة؟ تقليديًا تُعبَّأ هذه المنتجات باردة، غالبًا في نطاق 4-10°م، لأن انخفاض الحرارة يحسّن ذوبان الغاز ويقلّل الرغوة والضغط المطلوب. وتسمح بعض التقنيات الحديثة بالتعبئة عند حرارة أقرب لحرارة الصالة (نحو 18-20°م)، لكنها تتطلب صمامات مصمَّمة لضغط أعلى، وتحكمًا أدق في الكربنة، وعبوة قادرة على تحمل الضغط، وإدارة محكمة للرغوة، ونظام تغطية سريعًا. وجدوى هذا الخيار تعتمد على مستوى الكربنة وحجم العبوة وسرعة الخط ومواصفة آلة التعبئة — وأثره الأكبر في المنطقة اقتصادي: توفير حمل تبريد كبير في مناخ حار.
تدفئة العبوات بعد التعبئة. عند التعبئة الباردة يتكثّف بخار الماء على السطح الخارجي للعبوة، فيضعف التصاق الملصقات، وتنزلق العبوات على الناقلات، ويتضرر الكرتون، وتظهر قطرات داخل العبوة الثانوية. لذلك يُستخدم مسخّن العبوات (Bottle Warmer) لرفع حرارة السطح تدريجيًا فوق نقطة الندى قبل التلصيق والتغليف. أما عند التعبئة قرب حرارة الصالة فلا يلزم المسخّن عادة ما دام لا يحدث تكثّف — وهذه واحدة من أوضح الوفورات غير المباشرة لهذا الخيار.
التلصيق. ملصقات OPP المغذّاة من بكرة والمثبَّتة بالغراء الساخن (Roll-fed، القسم 13.1) هي الخيار الشائع هنا: تلائم السرعات العالية، ومنخفضة التكلفة، وتقاوم الرطوبة، وتناسب العبوات الأسطوانية.
16.5 التعبئة المعقمة للمنتجات الحساسة
تُستخدم التعبئة المعقمة (Aseptic) مع المنتجات التي تحتاج صلاحية طويلة دون تبريد ودون مواد حافظة: الحليب طويل الأجل، والمشروبات النباتية، والعصائر والرحيق والشاي الحساسة (عالية الحموضة ومنخفضتها)، ومشروبات التغذية. ومبدأها الذي يفسّر كل تفاصيلها: يُعقَّم المنتج والعبوة والغطاء كلٌّ على حدة، ثم تُجمع الثلاثة داخل بيئة معقمة دون أي فرصة لإعادة التلوث. يتناول الفصل 12 هذه التقنية بالتفصيل؛ وما يلي هو ما يميّزها كتطبيق عن بقية التطبيقات في هذا الفصل.
المنتج. يمر عبر معالجة حرارية مثبتة الصلاحية حسب المنتج: UHT للمنتجات منخفضة الحموضة، وبسترة HTST للمنتجات عالية الحموضة (القسم 12.2). وتشمل عادة: موازنة، وتسخينًا أوليًا، وتجنيسًا عند الحاجة، ثم المعالجة الحرارية نفسها، فتبريدًا سريعًا، ثم نقلًا إلى خزان معقم. وكل ما يقع بعد المعالجة الحرارية — أنابيب وخزانات وصمامات — يجب أن يبقى ضمن ظروف معقمة؛ وهنا تحديدًا يفترق هذا الخط عن كل ما سبق.
العبوة. في بعض الأنظمة يُعقَّم الـ Preform قبل النفخ ببيروكسيد الهيدروجين (H2O2) رذاذًا أو بخارًا، ثم يُنشَّط ويُزال بالهواء المعقم والحرارة. وفي أنظمة أخرى تُنفخ العبوة أولًا ثم يُعقَّم سطحها الداخلي قبل التعبئة. أي أن حقن H2O2 داخل الـ Preform ليس قاعدة عامة بل أحد الأساليب، ويختلف باختلاف تصميم النظام. والمتغيرات الواجب التحكم فيها في الحالتين واحدة: التركيز، ودرجة الحرارة، وزمن التعرض، وتغطية كامل السطح، وكمية البقايا داخل العبوة، وجودة الهواء المعقم المستخدم في التجفيف.
الغطاء. يحتاج بدوره إلى تعقيم قبل دخوله آلة التغطية، وإلى مسار مغلق ومحمي حتى لحظة التركيب. وقد سبق في الفصل 12 أن تعقيم الأغطية هو الحلقة الأضعف في كثير من الأنظمة العملية.
البيئة. تعمل محطة التعبئة والتغطية داخل منطقة معزولة يحافظ فيها الهواء المرشَّح على ضغط إيجابي يمنع دخول التلوث. وتتطلب المنظومة تصميمًا صحيًا قابلًا للتنظيف (الفصل 19)، وتنظيفًا وتعقيمًا مكانيًا آليًا (CIP/SIP)، ومراقبة مستمرة للضغط والحرارة والتركيز، وتحققًا دوريًا من الكفاءة الميكروبيولوجية.
الحماية من الضوء والأكسجين. بعض المنتجات — والحليب أوضحها — شديدة الحساسية للضوء، الذي يؤثر في الطعم واللون وبعض الفيتامينات وثبات المنتج خلال الصلاحية. لذلك يُستخدم Preform أبيض يحتوي ثاني أكسيد التيتانيوم (TiO2) لتحسين الحجب الضوئي، وقد تحتاج بعض المنتجات عبوات متعددة الطبقات أو إضافات مانعة للأشعة. ويمكن أن يساعد الملصق الانكماشي الكامل بتغطية مساحة أكبر من العبوة، لكنه ليس بديلًا تلقائيًا عن اختبار الحماية الضوئية: الأداء يُتحقَّق منه للعبوة والملصق معًا على مدى الصلاحية المطلوبة، لا لأحدهما منفردًا.
16.6 تعبئة الزيوت الغذائية
تختلف الزيوت عن كل ما سبق لأسباب فيزيائية لا ميكروبيولوجية: اللزوجة العالية، والحساسية للأكسجين، وتغيّر الكثافة بدرجة الحرارة. يضاف إلى ذلك مشكلة تشغيلية صغيرة الحجم كبيرة الأثر: قطرة زيت على عنق العبوة أو سطحها تكفي لإفساد الإحكام أو التلصيق أو التغليف.
تحضير الزيت. بعد التنقية يُنقل إلى خزان المنتج النهائي، والهدف التشغيلي الأول تقليل تعرضه للهواء: خزانات مغلقة، وتقليل الاضطراب داخل الأنابيب، ومنع سحب الهواء عبر المضخات، واستخدام النيتروجين في الخزان عند الحاجة (القسم 20.8)، والتحكم في درجة الحرارة، ومراقبة الأكسجين المذاب.
تنظيف العبوات. لا يُفضَّل شطف عبوات الزيت بالماء، لأن أي رطوبة متبقية تؤثر في جودة المنتج. فإذا لزم التنظيف استُخدم هواء مرشَّح أو مؤيَّن، أو نظام قلب مع شفط الجسيمات.
التعبئة بالوزن. كثافة الزيت تتغير مع الحرارة، لذلك قد تعطي التعبئة الحجمية غير المعوَّضة حراريًا كميات فعلية مختلفة مع تغيّر حرارة المنتج على مدار اليوم. والتعبئة بالوزن (Weight Filling، القسم 11.2) تقيس كتلة المنتج مباشرة فلا تتأثر قراءتها بتغيّر الكثافة، وتتيح دقة عالية في الكمية، ومراقبة كل صمام على حدة، وتقليل الزيادة غير الضرورية في التعبئة (Give-away)، واكتشاف الانحراف بين الرؤوس مبكرًا.
وإذا كان المنتج يُباع بالحجم المعلن لا بالوزن، فيجب ربط استراتيجية التعبئة بمتطلبات القياس القانوني في السوق المستهدف، باستخدام تعويض حراري أو تحويل معتمد بين الكتلة والحجم. كما يجب تصميم فوهات التعبئة لمنع التنقيط للسبب الذي ذُكر في مطلع القسم.
التحكم في الأكسجين. يمتص الزيت الأكسجين ويتأكسد مع الزمن، فيتغير الطعم والرائحة، وتنخفض الصلاحية، وترتفع مؤشرات الأكسدة. وللنيتروجين استخدامان متمايزان: معالجة قبل التعبئة بتمريره في الزيت أو في خزان المنتج لخفض الأكسجين المذاب، ومعالجة الفراغ العلوي بطرد الهواء من العبوة قبل تركيب الغطاء. وفي بعض التطبيقات تُستخدم جرعة دقيقة من النيتروجين السائل بعد التعبئة وقبل التغطية، فيتبخر سريعًا طاردًا الهواء ومولّدًا ضغطًا داخليًا محدودًا يدعم جدار العبوة. وتُضبط الجرعة بعناية تفاديًا لزيادة الضغط أو تشوه العبوة.
ومن المفيد هنا الانتباه إلى أن ظهور انبعاج أو فراغ في عبوة الزيت ليس بالضرورة خطأ في التعبئة: قد ينتج من تغيّر حرارة الزيت بعد التعبئة، أو انكماش المنتج أثناء التبريد، أو نفاذ الغازات عبر جدار العبوة، أو استهلاك الأكسجين في تفاعلات الأكسدة، أو ضعف في تصميم العبوة أصلًا. وهذا مثال نموذجي على ما سنناقشه في منهجية التشخيص (الفصل 22): العرض الظاهر واحد والأسباب الجذرية متعددة.
16.7 مقارنة مختصرة بين التقنيات الخمس
الجدول التالي يجمع الفروق الجوهرية في صفحة واحدة، ويصلح كنقطة انطلاق عند تقييم مشروع جديد أو عند إضافة فئة منتج إلى مصنع قائم:
| العنصر | المياه | التعبئة الساخنة | المشروبات الغازية | التعبئة المعقمة | الزيوت الغذائية |
|---|---|---|---|---|---|
| معالجة المنتج | معالجة وتنقية المياه | تحضير وبسترة سريعة | خلط ونزع هواء وكربنة | UHT (منخفضة الحموضة) أو HTST (عالية الحموضة) | تنقية وتخزين مع الحد من الأكسجين |
| درجة حرارة التعبئة | قريبة من حرارة المنتج المعالَج | عادة 82-88°م حسب العملية | 4-10°م تقليديًا، أو نحو 18-20°م بتقنيات خاصة | منخفضة بعد التبريد السريع | حسب اللزوجة وظروف التشغيل |
| نوع آلة التعبئة | جاذبية أو مستوى أو مقياس تدفق | تعبئة ساخنة | متساوية الضغط (Counter-pressure) | معقمة داخل عازل | بالوزن أو مقياس تدفق |
| متطلب العبوة | شطف عند الحاجة | تثبيت حراري وألواح تفريغ | مقاومة الضغط الداخلي | تعقيم الـ Preform أو العبوة | تنظيف بالهواء عند الحاجة |
| معالجة الغطاء | نظافة مناسبة | معالجة حرارية بقلب العبوة | تركيب سريع ومحكم | تعقيم كامل ومسار محمي | تحكم في الإحكام ومنع التنقيط |
| بعد التعبئة | فحص وتلصيق | قلب ثم تبريد تدريجي | تدفئة العبوة عند الحاجة | الحفاظ على الإغلاق المعقم | طرد الأكسجين بالنيتروجين |
| التحدي الأساسي | منع إعادة التلوث | إدارة الحرارة والتفريغ | المحافظة على الكربنة | منع أي إعادة تلوث | تغيّر الكثافة والأكسدة |
| الملصق الشائع | حسب تصميم العبوة | أكمام انكماشية | OPP من بكرة بالغراء الساخن | ملصق كامل عند الحاجة للحجب | ذاتي اللصق أو من بكرة |
16.8 خلاصة: النظام قبل الآلة
كل منتج يفرض فلسفة مختلفة لتصميم الخط. المياه تحتاج خطًا نظيفًا بسيطًا يمنع إعادة التلوث. العصائر المعبأة ساخنًا تحتاج عبوة مقاومة للحرارة والتفريغ، إضافة إلى القلب والتبريد. المشروبات الغازية تحتاج تحكمًا متزامنًا في الحرارة والضغط والكربنة. المنتجات المعقمة تحتاج تعقيم المنتج والعبوة والغطاء والبيئة معًا. والزيوت تحتاج دقة في الوزن وتحكمًا في التنقيط والأكسجين وأثر الحرارة.
والنتيجة العملية لمن يقيّم استثمارًا أو يستقبل عرضًا فنيًا: لا تُختار آلة التعبئة بمعزل عن بقية النظام. تبدأ الدراسة من تحضير المنتج وتصميم العبوة، وتمر بالمحطة نفسها، وتنتهي عند التغليف النهائي ومدة الصلاحية المطلوبة. وأي عرض يُقارَن على مستوى المحطة وحدها — مهما بدا جذابًا في سعره أو سعته الاسمية — يخفي بالضرورة جزءًا من التكلفة والمخاطرة في محطات أخرى من الخط.